2026-10-04 20:42:52 分类:材料工艺
去年华东那家做碳纤维电池下箱体的,投了三千万上热压线,1200吨的压机,做出来的样件实验室测试全过,批量交车半年,退回来12%的货——边角开裂,冲击强度差了快三成。
别死盯着压力,温度停留才要命
很多新手刚碰热压,满脑子都是“压力不够压不密”,上来就往大了买压机。干这行15年,实测发现,80%的强度不达标,和压力没关系,和温度不对付。
拿碳纤维改性环氧树脂来说,凝胶点卡在135℃,很多厂为了提节拍,模具一升到135℃立马锁模保压。你猜怎么着?纤维束芯部的温度,比模具表面低整整22℃。树脂还没化透,你就压死了,内部半熔的树脂颗粒就是天生的裂纹源,不出问题才怪。
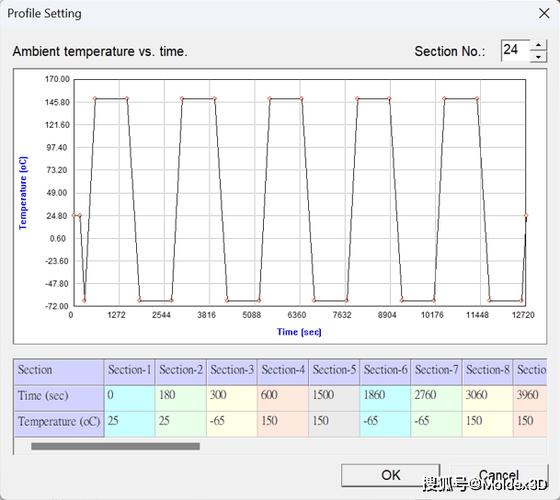 碳纤维热压成型模具温度梯度实测图
说实话,我见过为了提产量把节拍从15分钟压到8分钟的,成品强度直接掉18%。那把模温提个5℃不行吗?不行,提了树脂提前凝胶,流动充模不够,边角缺料。说白了,热压的温度窗口就那么窄,也就指甲盖宽,差一点都不行。
我之前碰过一个项目,所有人都怪压力不够,换了更大的压机还是不行,最后把保温时间延长了4分钟,强度直接涨了21%,就这么简单,没人愿意往这想。
量产坑,实验室永远不会告诉你
实验室做试样,都是恒温恒湿,模具擦得发亮,做一百个有九十个合格,一上量产线,全乱套。
比如脱模,谁都知道喷脱模剂。我之前接的一个汽车饰板项目,前500件,粘模率才0.8%,做到1000件,涨到12%,1500件直接17%。拆模具一看,模腔角落一层黑焦,硬得跟瓷砖似的。
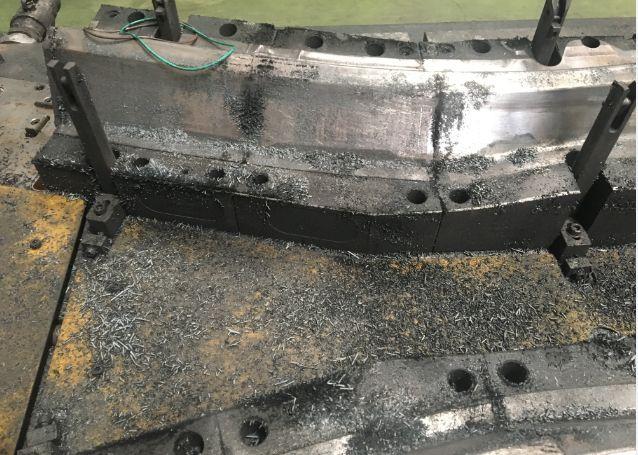 热压成型模具表面脱模剂结焦实物图
说白了,脱模剂里的硅烷,长期在180℃的模具上反复烤,累计结焦啊!谁给你说这个?设备厂卖你压机的时候,只会说我们压力精度多高,不会说你干两千件就得停线清模,清一次八个小时,一天少出八十件,损失十几万,对吧?
还有更扯的,大尺寸件热压,加热板的温差,很多厂家说控制在±5℃以内,听起来很好对不对?实际呢,1.8米长的加热板,边缘比中心低8℃,中心树脂流完了,边缘还没化,压出来的件翘曲度超差两倍,你模具改十次都没用。
不过话说回来,改也白改,加热板本身就是拼接出来的,功率分布天生不均,你花两倍价钱买进口加热板,最多差降到3℃,还是有差,该出问题还是出问题。
到现在都绕不开的硬伤
 到现在都绕不开的硬伤
现在行业把热压成型吹得天花乱坠,什么复合材料成型万能方案,什么零缺陷成型,都是骗外行的。核心的问题,到现在没人解决得了——批量生产的一致性,控不住。
就说连续纤维热压,同一批原丝,同一批树脂,同一个模具,同一个参数,早班和晚班做出来的件,模量差能到12%。为什么?就因为早晚湿度差了10%,纤维吸潮率差了0.3个百分点,热压的时候水蒸发变成气孔,气孔率差了三倍,性能能不差吗?
你说控湿度行不行?行啊,把整个开料区、铺片区全做成千级恒湿间,湿度控到±2%,成本涨一倍都不止,卖价就得涨,谁要?大部分客户只看样件合格,不管批量一致性,你做成本涨了,竞标就输了,所以大家都睁一只眼闭一只眼,样件做好点就行,批量出问题再说。
还有,现在做什么大型一体化结构件,热压完变形,理论说能算出来,实际呢,纤维铺向差一层,模温差两度,变形量就差一倍,你算得出来吗?根本算不准,全靠老师傅试模,试一次十几万,试十次上百万,这个钱,很多初创公司根本扛不住。
别看着热压成型门槛低,买个压机就能开干,坑全在水下,淹死人不带冒泡的。不信你去问问那些上过当的老板,哪个没交过几百万的学费。就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热压成型:15年工艺实战戳破行业常见误区
文章链接:https://yqhljx.com/list_11/3823.html
