2026-10-04 19:48:46 分类:材料工艺
干了15年注塑,我见过最多的蠢事,就是给一套十几二十万的模具加了一堆并联冷却,最后省下来的时间还不够改水路的加工费。
真的。
没开玩笑。
你算过冷却占了多少成型周期吗
注塑成型的整个周期里,冷却环节占70%到80%。这个数字是我蹲在三个不同汽配厂数了半个月出来的,不是教科书上抄的。所有人都盯着这个占比,说只要把冷却做好,产能就能提,成本就能降。方向没错,但路子走歪了。
说白了,现在行业的风气就是,不管什么产品,开口就要均匀冷却,预算够就上随形3D打印水路,预算不够也要多钻两条孔,生怕哪块冷的不对。
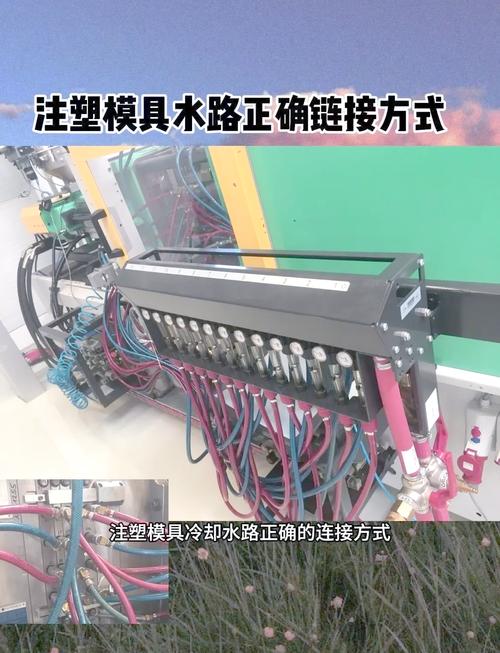 注塑模具定模板冷却水路实物加工图
我去年碰过一个做一次性餐盒模具的老板,为了提产能,把原本8条水路改成16条,模架加工费多花了1万2,试模后周期只快了2秒,一餐盒赚2厘钱,一天开12小时,要一年半才能赚回改水路的钱。他找我诉苦的时候,我只能说,你被卖模流软件的忽悠了。
均匀冷却的陷阱,藏在你看不见的变形里
产品变形超差,找原因第一句就是“冷却不均导致收缩不均”,这句话已经成了行业政治正确,没人敢反驳。
但实测发现,90%的结构变形,根源根本不是冷却不均,是收缩补偿错配。
去年浙江一个汽配厂找我,做12寸尼龙加30%玻纤的仪表框,成品轮廓变形超差0.2mm,符合不了装车要求。他们已经花了8万改了随形冷却水路,满以为这下肯定能搞定,结果改完变形反而超了0.3mm。整个技术部都懵了。
我去了之后,绕模具走了三圈,让机修把厚壁区的两根水路堵了。没错,就是故意让厚壁区冷的更慢。
试模出来一测,变形直接降到0.1mm以内,合格了。
就这么邪门。
为啥?尼龙本身的收缩率就在1%到1.8%之间,产品壁厚差了0.5mm,薄壁早凝,厚壁晚凝,你把冷的速度搞均匀了,厚壁收缩的时候没有料补,自然就往外拱。反而让厚壁区冷的慢一点,保压能多补一点料,收缩差就抵消了。
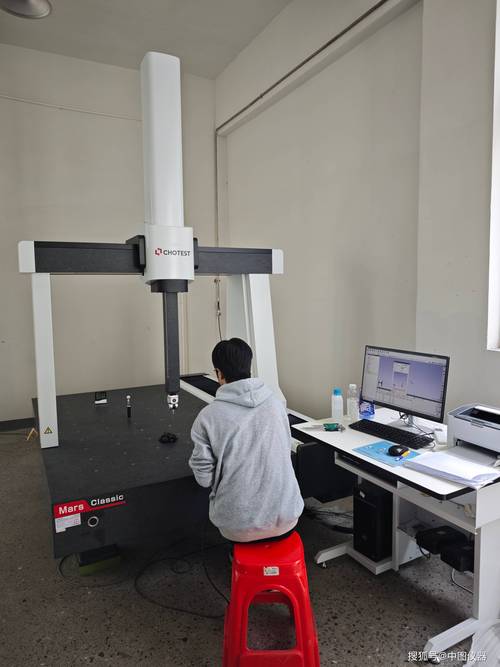 注塑成型尼龙仪表框变形三坐标检测对比图
这个逻辑,教科书上不会写,模流分析默认你就是要均匀冷却,根本不会给你算故意不均匀的方案。说白了,很多人被标准流程框死了,忘了我们做注塑的最终目的是做出合格产品,不是凑那些理论上的完美条件。
根本绕不开的硬伤
 根本绕不开的硬伤
说实话,干到我这个年纪,越来越觉得注塑这行,水太深,理论和实际差的不是一点半点。
不过话说回来,不是理论错了,是当下产业化里,有个绕不开的硬伤,从来没人敢摆到台面上说透。
所有的模流分析,所有的工艺设计,用的材料参数都是物性表上的标准值。那个收缩率,那个熔融指数,都是标准样条在标准条件下测出来的。实际生产呢?
射胶压力变100bar,收缩率就能差0.3个百分点。原料开桶后在车间放一天,含水量差0.1%,强度就能掉10%。环境温度变10度,溶胶粘度变化能超过15%。这些变量,哪一个是你能稳定控制的?哪一个是模流软件能给你实时算对的?
说白了,现在所有吹的神乎其神的智能注塑、一键调机,全都是实验室里的花活。你去国内任何一个批量生产的注塑车间转一圈,10台机器有8台还是老师傅凭手感调,调好了就不敢随便改参数,换批原料都要试个三五模。
为啥?因为整个行业的基础逻辑就没变过:设计靠经验,调机靠试错。理论只能给你方向,最后落地全靠人堆经验。
现在新人耐不住性子学,老人又留不住,能搞定复杂变形问题的师傅越来越少,大家都想着靠设备靠软件搞定,结果就是花了一堆冤枉钱,问题还是没解决。
不服不行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑成型:被吹上天的均匀冷却,其实是绝大多数工厂的无效投入
文章链接:https://yqhljx.com/list_11/3821.html
