仿真算不出来的现场变量
现在到处都在吹铸造数字化转型,说计算机仿真能搞定所有浇铸过程,能100%预判缺陷。
说实话,我见过的仿真,9成都是事后诸葛亮。
同一批采购的石英砂,放厂房门口堆三天,赶上梅雨天,含水量差0.8个百分点,砂型透气性直接差3倍,浇出来的残余应力能差200MPa。你仿真的输入参数,哪来的实时含水量?还不是用实验室烘干砂的标准值凑数。
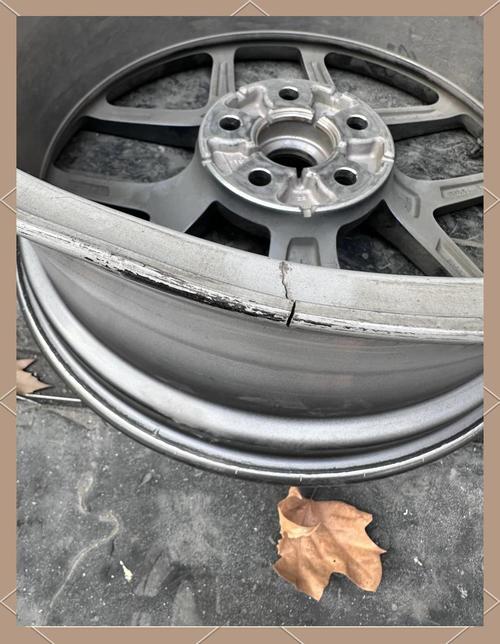
换了堆料区,换了天气,参数全错。算出来全是合格,浇出来全是废品。
说白了,铸造的整个过程,就是熔融金属往砂型里灌的过程,砂是散的,空气要排,水要蒸发,这些东西的分布,本来就是随机的。你能控制砂的平均含水量,你控制不了砂堆角落那一块含水量超标的死区,那一块就是缺陷源,就是要裂,就是要出气孔。
现在的AI算法再牛,也不可能把几吨砂里每一粒的含水都算进去。那计算量,天河一号都扛不住。
试错成本能拖死小厂
铸造门槛低,对不对?几万块买个小熔炉,招两个工人就能开小厂子,做个铁锅锄头没问题。真要做高端重工件,试错成本能直接把你家底烧光。
去年帮浙江台州一个泵阀厂改316不锈钢核电泵壳,要求RT二级无缺陷,不允许任何内部气孔。前后改了7次浇口位置,调整了4次浇注温度,废了11件,每件料钱加人工快8万,光试错就烧掉快一百万。
哦对了,现在都推3D打印砂型,说能随便做复杂浇道,解决缺陷问题。我前年花大价钱试了一整套,结果打印砂型的粘结剂发气量比传统粘土砂高1.6倍,浇200mm以上的厚壁件,表面全是针孔,根本过不了探伤。卖设备的过来调试了三次,最后摆摆手走了,也没给个说法。这坑,我白踩了。
不过话说回来,就算你试对了工艺,换一炉钢水,硫含量偏差0.02%,热裂倾向直接翻一倍,又废了。国内铁矿杂质波动就这么大,你又不能每炉都把杂质降到零,那成本翻三倍,客户也不会买单。
标准和实际脱节的死结
现在所有铸造件的合格判定,都是抽随炉试样测性能。试样只有拇指粗,你实际工件几十吨,截面厚度差一米,冷却速度差十几倍,性能差一倍都不奇怪。试样合格,工件报废,这事我见得太多了。
前几年给船企做的大型曲轴,随炉试样拉伸强度、冲击功全达标,国标要求全满足,结果用了14个月,轴肩转角处断在海里,赔了三个亿。后来解剖看,转角处的残余应力比试样高三倍,就是因为冷却不均匀,应力没消干净,标准里根本不要求测工件本体的应力,只看试样,你找谁说理去?
要测全件的残余应力?可以,同步辐射全扫,那费用比工件本身贵十倍,没人会掏这个钱。探伤只能查出已经成型的裂纹,那种潜伏的应力,要用上十年八年才发作,你根本查不出来。
干了15年铸造,我现在最清楚,这行到今天,最根本的硬伤就是批量生产中,随机变量的可控性,至今没有任何理论、任何工艺能彻底解决。
不管是智能铸造还是绿色铸造,吹得再响,到了炉边,还是得靠老炉工看火苗判断温度,靠开模的师傅凭经验敲砂箱,那些花里胡哨的新技术,解决不了现场随机冒出来的问题。
你说,这是不是戳破了很多人的谎言?
