2026-10-04 18:34:03 分类:材料工艺
上个月帮朋友处理一批锻件的失效问题,蹲在车间油乎乎的地上翻了大半天断口,越翻越觉得有意思——大部分人对锻造的认知还停留在「打铁砸成型」,其实这里面藏着很多打死也不会写进教科书的暗坑。
为什么合格锻件会悄咪咪断了
这批做动力转轴的锻件,所有理化检测都过了。成分对,硬度对,超声波探伤也没测出夹杂物气孔。一做台架疲劳试验,三千次就断了。断口平齐,不在焊接区也不在机加工应力集中区,偏偏就在原锻造面下方三毫米的位置。
一开始所有人都猜是氢脆。抛了半毫米去测氢含量,没问题。再磨,再看金相。
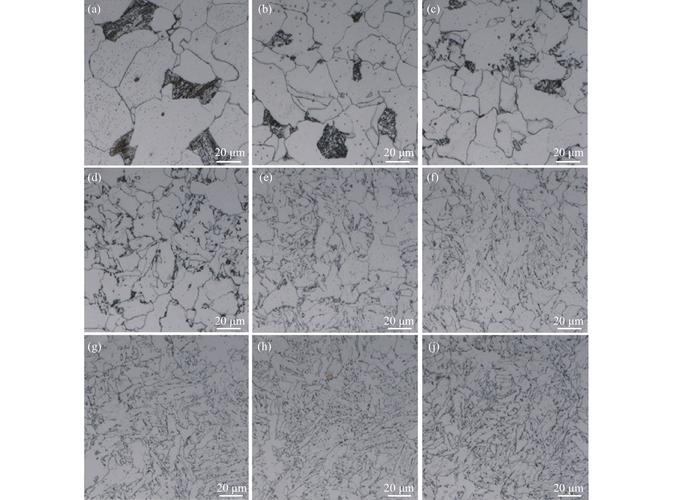 锻件内部未变形铸态组织金相图
哦,就看见了。心部那一块的晶粒度,比表面粗了整整三级。不是夹渣,不是氢脆,就是变形没进去。那一块还是原始铸锭的粗大柱状晶,应力上来直接沿着晶界开裂,连探伤都扫不出来——毕竟成分没差,密度差几乎为零,超声波根本不反射。说实话,这种问题我十年碰一回,碰一回记一辈子。
变形透不透,不是吨位说了算
很多人觉得,我用大压机压,肯定能压透。真不是。
锻造的变形,从来都是从软的地方先动。锻件进模的时候,表面接触低温模具降温,强度蹭一下就上来了,心部温度还高,还软着呢。结果就是,你吨位加得越大,表面硬壳越容易裂,心部该啥样还是啥样。
不对?你换个顺序,先低温预压一下,把表面晶粒打碎,再升温透烧,最后压,那变形就进去了?也不对,得看尺寸。
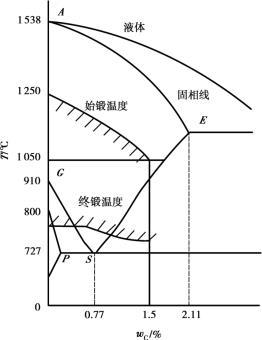 圆截面锻件锻造温度梯度分布示意图
有效变形深度这个东西,根本没有通用公式。和初始锭的晶粒度有关,和进模温度差有关,和每一遍锻的压下量有关,甚至和模具的预热温度都有关。我见过百吨级的锭,锻出来心部合格,也见过几十公斤的小轴,变形没透。
之前有家小厂,老板说我换了个比原来大两倍的压机,怎么问题还没解决?你调一下每火次的压下量行不行?他不听,觉得设备够了就万事大吉。不过话说回来,设备到位工艺瞎调,浪费的钱够买半台设备了。
工艺调整的边界在哪
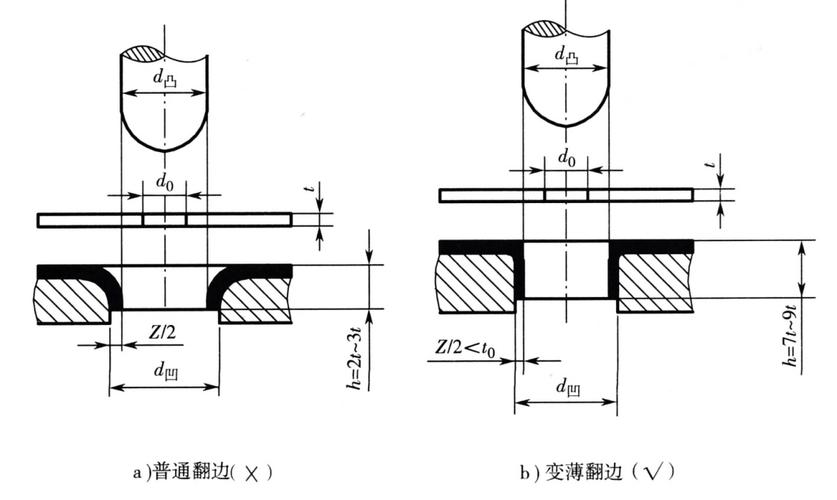 工艺调整的边界在哪
遇到变形不透的问题,不是上来就改火次。首先得算,你的锻件最终尺寸,和原始铸锭的比,差值够不够。如果总变形量都不到三成,那神仙也改不了,直接换更大的锭,开坯的时候多轧两道。如果总变形量够,那就是每火的压下量分配不对。
我给那个朋友出的方案很简单:原来三火成型,改成四火,第二火压完之后,回炉保温两个小时,把温度场拉匀了再锻第三火,最后一火的压下量从原来的估算15%降到8%。就改这么一点,成本每个锻件加不了五块钱。晶粒度直接均匀了,疲劳试验直接过了两万次,还没断。
当然,这个方案也不是万能的。薄壁的环形锻件没用,太窄的变形区,温度降得太快,保温也匀不了。超过半米直径的实心轴也很难,总变形量摆在这里,除非你把锭开成更小的坯,叠起来锻?那成本又上去了,客户未必接受。
做工艺就是这样,你得在成本和性能之间找那个平衡点,没有标准答案。很多人学锻造,上来就背参数,什么温度多少压下量多少,到了产线一看,环境不一样,设备不一样,工人师傅手法不一样,结果完全不一样。
我刚入行的时候跟着老师傅去调模,老师傅说,锻造是摸出来的,不是算出来的。那时候不信,现在信了。你哪怕把所有参数都输进有限元,算出来完美,实际拿出来一磨,还是能看见心部那一块粗大的晶粒。你说气人不?
现在做材料的都盯着新加工工艺,没人愿意沉下心研究锻造这点老手艺,可偏偏高端装备里核心受力件,大部分还是锻出来的。那些看不见的变形,才是决定生死的东西。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:锻造:被忽略的「看不见的变形」
文章链接:https://yqhljx.com/list_11/3818.html
