从一个开裂的齿轮聊起
上个月外协回来的一批风电偏航齿轮,磨完内孔送检,裂了三分之一。谁都头疼。
一开始各说各的,设计说工艺错了,工艺说外协偷工减料,外协说我们材料有问题。我蹲在废料堆翻了一下午,把十几个开裂的齿轮挨个敲开看。裂纹都从齿根位置延伸出来,顺着渗碳层过渡区往内孔走,细细的发丝纹,不是那种整块断开的淬裂。
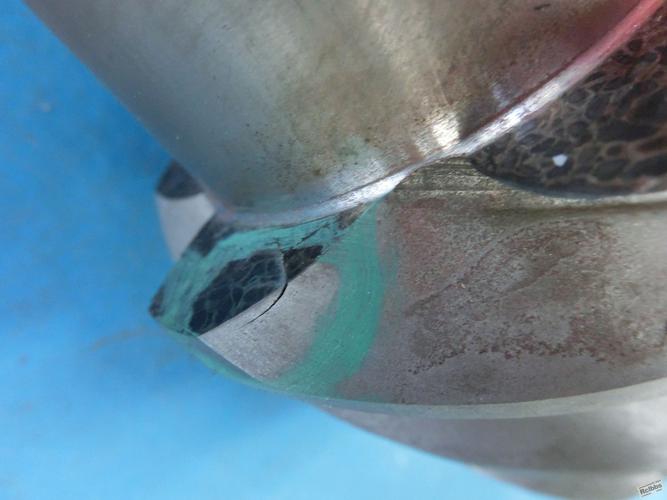
查炉温记录,外协的控温曲线没毛病,保温时间卡的严丝合缝,原材料光谱复检也符合牌号要求。所有人都卡在这里了。
多0.1mm带来的连锁反应
我随手切了两个开裂件测渗层深度,结果出来吓一跳,都在1.0mm左右。我们图纸要求是0.8到0.9mm。厚了刚好0.1mm多一点。
很多人觉得,渗层深一点总比浅了好,硬度高更耐磨,不会出问题。哪有这么简单。
热处理的核心从来不是把硬度做够,是把应力控住。渗碳之后淬火,表层高碳转马氏体,体积要膨胀。心部还是低碳,膨胀率低得多。渗碳层越厚,表层和心部的胀缩差越大,残余应力就全堆在过渡层那个位置。刚好齿根本身就是应力集中点,你磨内孔的时候再去掉一层材料,应力重新分布,直接就把过渡层拉裂了。
说白了就是怕什么来什么,外协怕我们说渗层不够过不了检,故意把保温时间拉长,碳势打高,就为了多渗一点,结果好心办了坏事。
我们给外协改了两个参数,渗碳保温时间减15分钟,碳势降0.05%,都是估算的小调整。下一批货回来,渗层全卡在0.82到0.88mm之间,开裂率直接降到零。就这么简单。
那些书本没说的边界
说实话,做了快二十年热处理,书本上的那些公式我早就记不全了。标准里给的参数区间永远是死的,可实际生产里哪有完全符合标准的材料,哪有完全不变的炉况。
之前有一批65Mn弹簧片,要求硬度42-46HRC,我们按做了五年的老工艺生产,结果同一炉出来,硬度差了快五个HRC,一半不合格。找了三天原因,最后才发现,那批钢的硫含量比常规低了0.002%,就这么点差距,淬透性直接涨了一档,原来的淬火温度就太高了。最后把淬火温度降了10度,立刻就稳了。
不过话说回来,现在很多做产品设计的,只知道在图纸上标硬度区间、渗层深度,从来不说这个零件哪个位置受力最大,变形公差卡到多少,后续还要做什么装配。我们做工艺的只能拿着参数猜,试错一次,才能攒一分经验。
很多人把热处理吹成玄学,说只有老法师才能调好工艺。哪是什么玄学,都是一个个坑踩出来的细节。你多关注了0.1mm的渗层差,你注意到炉温每半个月要校准一次,你知道不同批次的材料哪怕都符合标准,淬透性也可能变,你做出来的东西就稳。
上周那个外协厂的工艺员还跟我打电话说,现在他们给别的客户做渗碳件,再也不故意加深渗层了,省了好多返工的钱。其实哪有什么天大的秘密,就是把差一点点的细节磨对而已。
