2026-10-04 19:23:46 分类:材料工艺
上个月给客户调一批汽车驻车刹车的从动钢片,全是粉末冶金做的,前两炉烧出来,尺寸超差率接近20%,整批差点废掉。
压坯那一步,差0.1mm就是天差地别
很多人对粉末冶金的印象,就是金属粉压一压,烧一烧,出来就是零件。太想当然了。
我刚入行的时候也这么想,直到第一次跟模,栽在松装密度上。那次是做一个带内齿的衬套,装粉的时候自动送粉器卡了一下,工人没发现,压完脱模,直接碎了小半。当时我还不信邪,觉得是压力不够,加了50MPa压力再试,结果呢?
还是裂。
碎了一地。
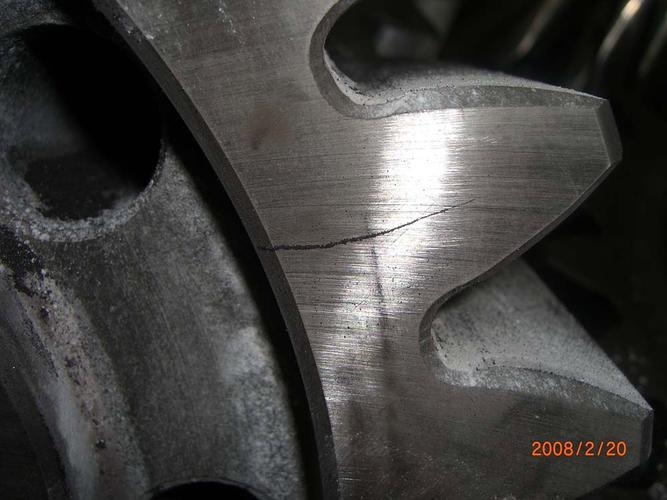 粉末冶金刚脱模压坯裂纹实拍
后来老班长蹲下来捏了捏碎块,说你自己称一下模腔里的粉,重量差多少。一称,差了快5%。
松装密度,这东西看起来虚,其实是粉末冶金第一步就卡死你的门槛。同样的铁基粉,颗粒粒径差10微米,松装密度就能差0.3g/cm³。哪怕你把压制压力从300MPa提到400MPa,把成型剂加量翻了一倍,该裂还是裂,根源就在装粉的时候,模腔里的粉没填均匀,局部空隙大,压制的时候变形不均匀,脱模一放张,直接裂开。
说实话,现在很多新入行的工艺员,上来就调烧结参数,根本不看装粉那一步,能做好才怪。
烧结不是“烤硬”,是原子在错位移动
压好坯,下一步就是烧。很多人觉得,烧结就是把粉烤粘在一起,温度越高烧的越硬越好。错的离谱。
前年有个客户自己搞小作坊,想让我们的铁基零件硬度再提两个HRC,偷偷把烧结温度调高了80度,结果一炉出来,90%的零件平面度超差0.2mm以上,根本装不进去。
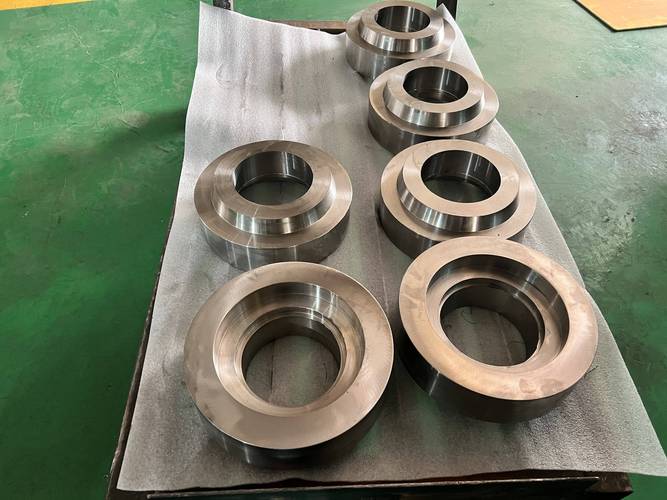 粉末冶金烧结后变形汽车零件实拍
烧结的本质,不是熔化浇铸,是粉颗粒之间的原子扩散,颈缩长大,把空隙慢慢缩小。这个过程里,坯体会收缩,收缩率是定死的,误差不能超过0.5%,不然尺寸就错了。温度太高,收缩率直接飘,而且晶粒会疯长,硬度反而掉,强度也下来。
我做失效分析的时候见过一个断了的齿轮,就是烧结温度超了,晶粒大到肉眼能看见晶界,一受力就沿晶断了。
不过话说回来,温度太低也不行,颗粒之间没焊牢,一磨就掉粉,用不了三个月就磨坏。控制烧结曲线,说白了就是控制收缩率,差一点都不行。排蜡阶段要慢,快了成型剂气化,把坯顶出气泡,整个就废了。估算下来,排蜡阶段每小时升温不能超过80度,这个红线我守了快十年,没破过。
它天生带缺陷,别强求完美
 它天生带缺陷,别强求完美
做了快十五年粉末冶金,我最大的感悟就是,这个工艺的长处很清楚,短处也非常清楚,别硬着头皮接超出边界的活。
它适合做什么?批量大,形状复杂,要求近净成型的小结构件,比如汽车的变速箱零件,门锁的齿轮,手机的震动马达块,一次成型,后续只要磨一下端面就行,成本比机加工低一半都不止。
那它不能做什么?要求零孔隙,承受超高静载荷或者交变载荷的结构件,别碰。哪怕你用热等静压后处理,孔隙也不能100%消除,总有微米级的空隙留在里面,受力的时候就是裂纹源。之前有人找我做工程机械的销轴,要承受1200MPa的拉应力,想做粉末冶金降成本,我直接劝退了。不是做不出来,是用半年断了,你找谁说理去?
现在很多人吹什么新型粉末冶金能替代锻造,我反正没见过能稳定用在高载荷核心件的。它就是一个性价比工艺,把该做的做好,就够了。
回到开头那个刹车钢片,现在超差率降到3%了,还是没到客户要求的1%以内。说不定哪天调松装密度的时候,换一种送粉方式就成了,也说不定我们就得改模具的装粉槽结构。工程上的事,哪有那么多标准答案。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:粉末冶金:那道看不见的零件精度门槛
文章链接:https://yqhljx.com/list_11/3820.html
