上个月刚把客户的修复件送走,终于把憋了大半年的变形问题捋顺了点。
堆焊层翘曲:不是功率的锅
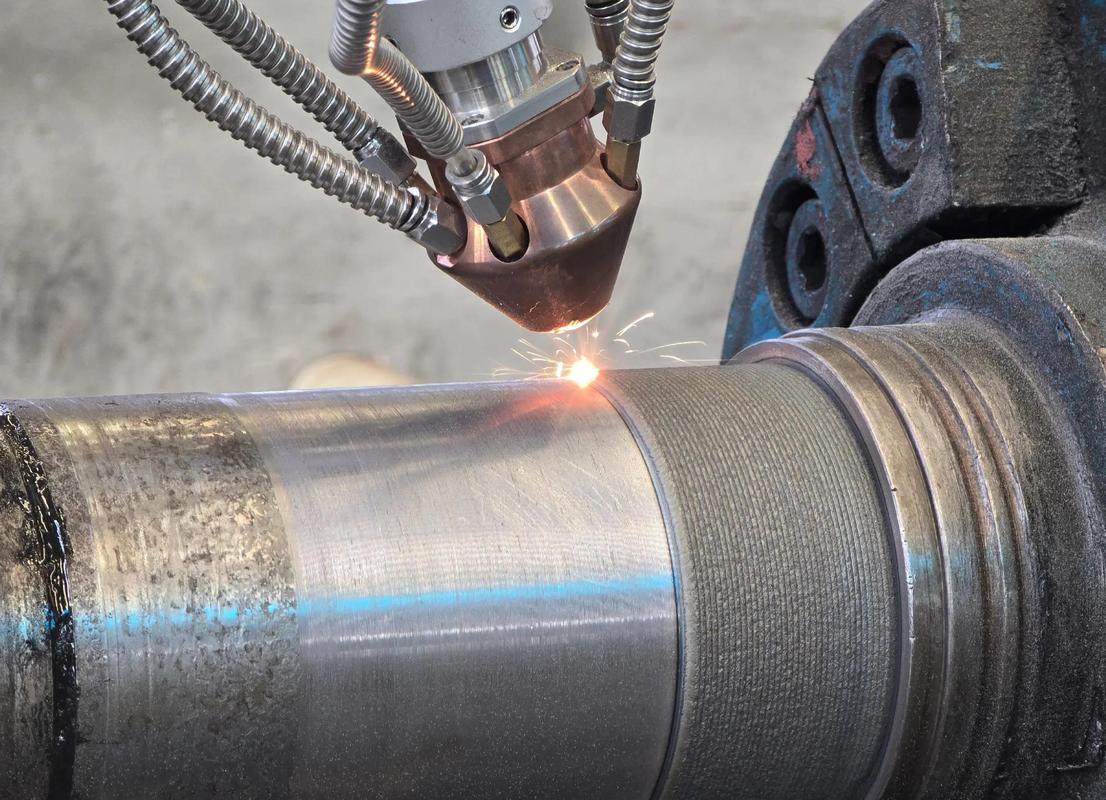
第一次做这个单,客户要修复大型输送辊的表面,原辊磨损了2mm,要求熔完平面度不超0.2mm,硬度HRC55以上。
一开始我拿常规参数做,功率1200W,扫描速度5mm/s,熔完等冷却到室温,一放平,对角线差了0.9mm。
当时想当然,功率太高,热输入大,变形肯定大,直接把功率砍半,速度翻一倍。结果切个样看,熔深才0.1mm,结合层全是气孔,轻轻一敲就掉一块。
那时候蹲在产线边上抽烟,看着翘起来的辊,才反应过来,翘曲不是单向热胀冷缩那么简单,基体原来的残余应力被激光加热激活了。
热输入不是越小越好
后来我们做了三组对比,都是3mm厚的熔覆层,参数都是估算,第一组线能量200J/mm,翘曲0.9mm,第二组100J/mm,翘曲降到0.5mm,但熔覆层里出了三条沿扫描方向的微裂纹,肉眼看不见,磁粉探伤才看出来。
为什么?冷得太快,熔池凝固的时候,热应力没地方释放,直接裂了。
第三组改了顺序,前两层用150J/mm,最后一层降到80J/mm,熔完每铺完一层空冷两分钟,基体背面用红外灯保持150℃预热。
结果出来,翘曲量0.15mm,刚好卡进公差里,硬度也够,也没裂纹。
说实话,那时候才明白,大家都在说低热输入好,其实热输入得 分层分配,不是一刀切全降。
被忽略的粉末收缩差
变形还有一个坑,很少有人提,就是粉末和基体的热收缩率差。我常用的镍基耐磨粉,和常用的45钢辊基体比,收缩率差了大概2×10^-5/℃。堆3mm厚的一层,整个层冷却下来,比基体多收缩0.06mm,这部分差,全变成翘曲的力了。
之前我从来没把这个算进变形量里,全赖激光热太大,亏了好几个试样才反应过来。
现在我做之前,会先查两种材料的收缩率,差太大的话,要么提前给基体车出反变形的预拱,要么调整粉末的合金成分,加一点点陶瓷粉把整体收缩率拉下来一点。
不过话说回来,就算你把所有参数都算对了,还是会出问题。对吧?
比如上次那个客户,送来的辊已经磨过两次旧熔覆层了,基体本身就已经有了不均匀的残余应力,你堆完新层,残余应力一叠加,还是会歪。
我最烦那些吹激光熔覆的,说什么零变形万能修复,哪有那好事。工程上哪有完美的工艺,都是踩坑踩出来的边界。
激光熔覆的优势就是精度高,稀释率低,适合做薄的耐磨层修复,不是说能解决所有问题。你要堆个十毫米厚的层,指望它不变形,不如老老实实去用埋弧焊。
我做了快十年,还没见过零变形的熔覆层,厚一点,变形就大一点,这是物理规律,改不了。我们能做的,就是摸清楚自己的工件,自己的粉,自己的设备,把变形控制在公差允许的范围内而已。
上次那个辊做完,客户拉走,安装上去,转了三个月,上个月打电话过来,说磨损量不到0.01mm,没问题。
挂了电话我就把那个变形记录整理进了我的工艺本里,下次再做类似的活,就能少踩一个坑。
坑踩多了,就有谱了。
