2026-10-07 04:21:52 分类:材料工艺
上个月翻旧失效样品盒,翻出来一块三年前的耐磨涂层残块,是北方钢厂送过来的,当时客户刚换的输送辊,不到三个月就坏了,承包商赔了不少钱。
失效从来都不是磨穿,是先脱粘
拿在手里掂了掂,涂层掉的位置,基体光洁得离谱,根本不是磨穿的痕迹,是整块从基体表面掀下来的。
很多人做耐磨,第一反应就是挑材料,要最硬的,最贵的,从来不想,结合力才是所有性能的前提。涂层连基体都粘不住,硬度再高有什么用?
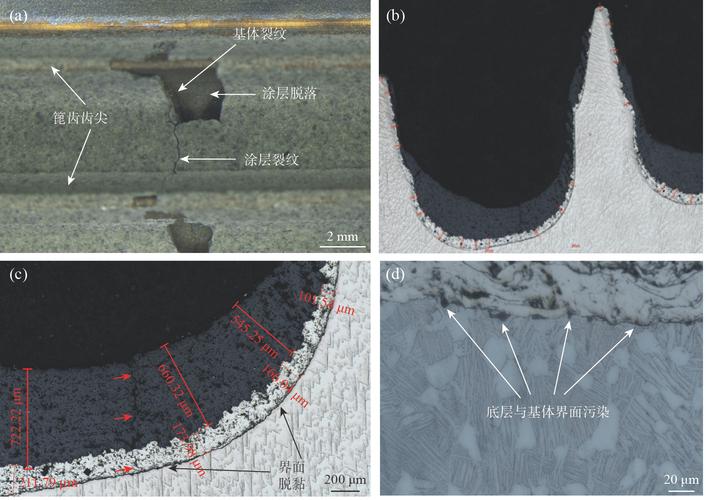 耐磨涂层脱粘失效断面电镜图
估算下来,工业工况里七成以上的耐磨涂层失效,都是结合层先出问题,真轮不到磨穿表层。这个案子里也一样,把残块切开看,结合面一半粘的都是灰色浮渣,就是前处理没清干净的货。
前处理的门槛,从来都写在工艺卡外
 前处理的门槛,从来都写在工艺卡外
前处理这三个字,说起来谁都懂,做起来十个厂有八个偷工。这个案子原来的供应商,喷砂打完测粗糙度,Ra达标了,直接就上涂层。喷砂之后表面挂的碎砂、氧化浮渣,既没高压风扫,也没酸洗清,等于给涂层铺了一层不粘的隔离膜。
还有个容易漏的细节,基体预热。冬天车间温度低于5度,或者基体厚度超过100毫米,直接上涂层,基体温度低,喷涂粉或者涂料上去表层先凝固,内层还没粘牢,内部自带残余应力。我们做过对比,同样的涂层材料,喷涂前基体预热到120度,和不预热,结合力差快三倍,差的不是一点半点。
很多人还搞混了不同工艺的前处理要求。热喷涂靠锚纹增加结合力,所以要大粗糙度;但用有机粘结剂做的耐磨涂层,粗糙度太高反而存气孔,水和磨料渗进去,失效得更快。这块没有统一标准,得跟着涂层体系调,哪能拿着一张工艺卡走天下?
硬度越高越耐磨?这是最大的误区
我接触的客户,十个有八个上来就问,你这个涂层硬度多少,能不能到HRC65?好像硬度不够就不配叫耐磨涂层。硬度越高越耐磨,这句话不知道坑了多少人。
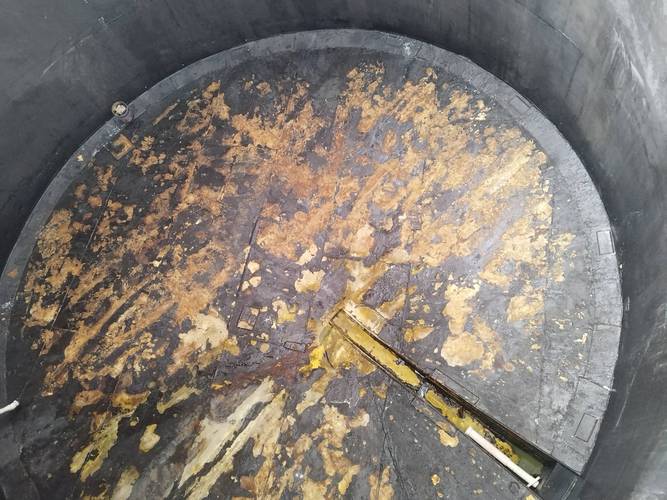
耐磨是完全对应工况的,没有通用答案。冲击工况下,硬度越高越脆,一块石头砸下来直接崩裂。之前有个做矿山破碎的客户,原来用的高铬铸铁涂层,硬度HRC62,用了一个月,整块从衬板上崩掉了。后来换成硬度只有HRC58的硬质合金颗粒复合涂层,韧性提了三个级别,用了八个月才磨到需要更换。
 冲击工况下耐磨涂层崩裂失效样品图
还有热膨胀系数的匹配,这个细节九成的新手都忽略。长期在500度以上工作的耐磨件,示例要求涂层和基体的热膨胀系数差不能超过1×10^-6/℃,差得多了,每次升降温界面就拉一次,拉个几千次,直接裂出贯穿缝。
说实话,干这行快十五年,我从来不敢给客户拍胸脯说我的涂层一定能用三年。都是先问清楚,你是什么磨损形式?环境温度多少?有没有腐蚀性介质?每天受多少次冲击?再调配方和工艺。
不过话说回来,现在市场上很多做耐磨涂层的,就是拿现成的料批发出货,不管你什么工况,都是那一款,出了问题就甩锅说你使用不当,太扯。对吧?
做耐磨涂层,本质上就是给基体穿一双合脚的防护鞋,不是越硬越好,也不是越贵越好,适配工况才对。到现在我手里还压着两个没完全解决的案子,高温烟气冲蚀带硫腐蚀,不管是陶瓷还是金属陶瓷涂层,寿命都还差一口气,每次都要跟着现场参数微调,没有标准答案。
工程上的事,哪有那么多完美结论。踩过坑,才知道哪一步不能省,哪句话不能说满。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:耐磨涂层:卡过无数次的工艺暗坑
文章链接:https://yqhljx.com/list_11/3949.html
