别迷信99.99%纯度,高纯度不代表高性能
现在下游客户一开口就要五个九的氧化铝粉体,好像纯度不够就是工艺不行,价格能翻三倍。实测发现,纯度超过99.95%之后,涂层结合力反而下降15%左右。说白了,氧化铝涂层要结实,靠的是颗粒之间烧结出来的连接颈,那点残留的钠杂质,反而能在低温段形成液相,帮着颗粒粘在一起。纯度太高,连这个天然的助粘结成分都没了,颗粒就是一堆散沙,稍微受点热应力,直接裂开掉粉。
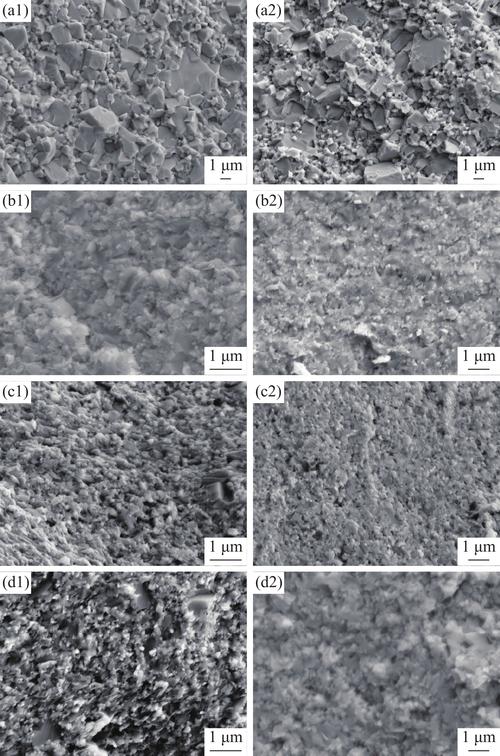
我前年碰过一个客户,宁愿多花三倍成本买5个9的氧化铝,就为了对标国外样品,结果做出来的涂层,耐磨测试连国标都过不了,最后换了99.5%的改性氧化铝,一次过。这种智商税,我见得太多了。合适的杂质,比百分百的纯净有用多了。
厚度不是越厚越耐磨,超15微米寿命直接打对折
不管是刀具防护还是锂电隔膜,都有人觉得涂层越厚,防护时间越长,这个错得离谱。我在珠三角刀具厂调试的时候,亲眼见过一个工艺主管,为了提高刀具寿命,硬把原来10微米的氧化铝涂层加到25微米,结果第一批货出货一周全部退回。12微米的氧化铝涂层干切45号钢,寿命是20微米涂层的2.1倍,这是我们测了上百次出来的稳定数。为什么?氧化铝本身脆,厚度上去了,内应力直接堆到临界值,切削的时候温度升到600多度,应力一释放,直接裂成蜘蛛网,一块一块往下掉。
说实话,现在绝大多数量产场景,氧化铝涂层的最优厚度就是3微米到12微米之间,多出来的厚度,都是额外成本,都是定时炸弹。别觉得厚了就好,适合的才对。
没人敢明说的产业化死结
说透了,氧化铝涂层到今天,都绕不开一个根本矛盾:低温烧结强度不够,高温烧结变形超标。要想涂层强度够,耐磨耐蚀,烧结温度必须拉到1400℃以上,这个温度什么概念?普通铝合金基体早就化了,就算是硬质合金刀具,烧完之后公差能飘出去2个丝,高精度的数控刀具根本用不了,公差超了就是废品。
那走低温路线呢?现在吹得神乎其神的溶胶凝胶法,能把烧结温度降到800℃,但是测出来的结合强度,只有高温烧结的三分之一,正常使用三个月就磨穿,根本扛不住量产的造。还有原子层沉积的氧化铝,能做低温,厚度均匀,但是成本呢?一片10寸晶圆镀下来,小一百块,比晶圆本身还贵,也就航天军工那种小批量高端件能用,大规模民用想都别想。
不过话说回来,现在很多文献说什么新改性工艺,解决了低温强度问题,那都是实验室里小批量做出来的样,放到量产线上,一批十万件,一致性差18%都是常态,根本没法稳定出货。还有什么纳米氧化铝涂层,说耐磨性能翻几倍,纳米颗粒极易团聚,一团聚就是一个硬疙瘩,涂出来表面坑坑洼洼,实际用起来还不如普通微米氧化铝好用。
现在市场上把氧化铝涂层吹得天花乱坠,什么场景都往里套,好像加一层氧化铝就能解决所有问题,其实说白了,大多数人连最基本的纯度和厚度误区都没走出来,那个核心的温度矛盾,到现在都没人能拿出量产级的解决方案。别搞那些花里胡哨的概念,先把基础的坑踩对,再说性能提升的事。
