2026-10-07 01:46:02 分类:材料工艺
上个月帮朋友处理冲压模具的崩刃问题,绕了一圈最后落到氮化铬涂层头上。
一开始厂里的师傅都撇嘴,说这玩意儿不就是便宜货吗,之前也试过没觉得好。
试完都闭嘴了。
崩刃坑里的发现
之前他们用的某常用涂层,冲三千五百件左右,刃口入口处就会出连片的小崩坑,再冲下去就直接开裂掉块,换了好几批次钢材都没用,最后怀疑是涂层适配性的问题。
我们把同批次模具重新处理后镀上氮化铬,装线同参数开冲,拆检那天,大家挤在放大镜前看,崩坑不仅数量少了七成,深度也只有之前的四分之一,完全没有连片开裂的迹象。
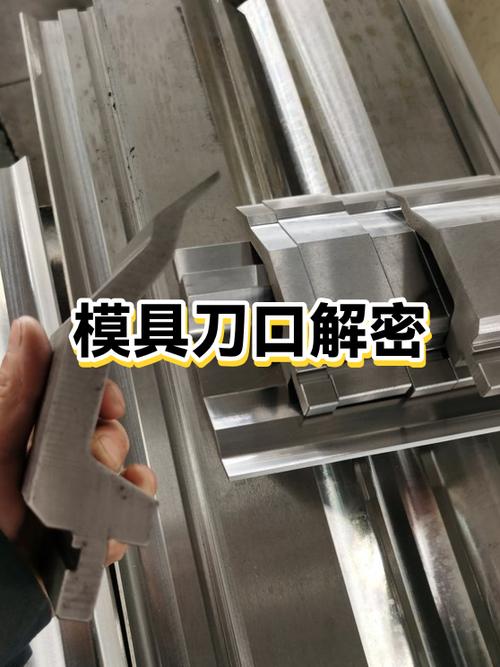 冲压模具刃口氮化铬涂层失效对比图
低亲和力才是核心优势
很多人讲氮化铬,张口就是硬度高,耐磨。其实比它硬的涂层一抓一大把。它最有用的特点,很多人没get到,就是和铁基材料的亲和力极低。
冲压的时候,刃口切钢板,摩擦生热,温度一下冲到五六百度,普通涂层这个时候就开始和工件材料“焊”在一起,掉一块粘在工件上,刃口直接缺了口,接下来崩得更快。
我早年在实验室做过粘焊试验,镀了氮化铬的高速钢对磨,加热到750度都没发生冷焊,换了钛氮涂层,早粘成一块掰不开了。
它的抗氧化温度,估算下来大概800度,比常用的TiN高了一百多度,别小看这一百多度,刚好覆盖大部分冷冲压、轻切削的刃口工作温度区间,不会提前氧化软化。
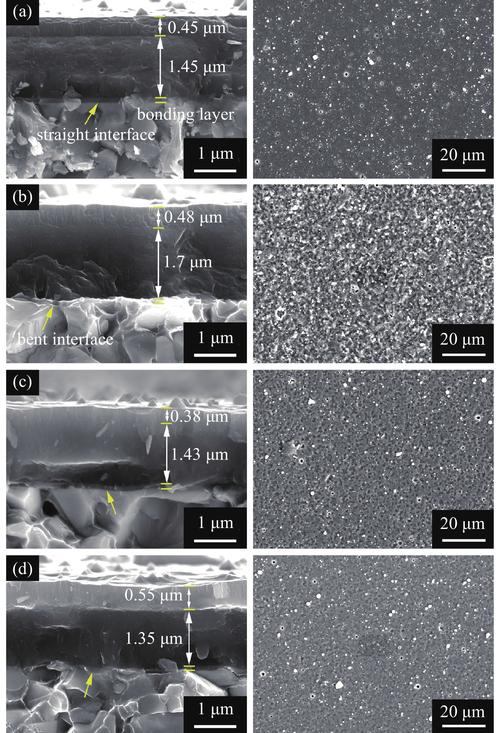 PVD真空镀氮化铬涂层截面显微图
工艺差一点,性能差十倍
 工艺差一点,性能差十倍
现在市面上氮化铬涂层做得多,但是水平差得真远。我见过十几块钱一平方分米镀出来的,也见过大场子做出来几十块的,拿到测硬度,差一倍都不稀奇。
很多人觉得不就是PVD镀吗,把铬靶通电通氮气就行了?差得远。
比如衬底偏压,我调试的时候试过,偏压低于100V(示例),铬离子的轰击能量不够,膜层和基体咬不住,拿砂纸蹭两下就掉了。偏压超过400V(示例)呢,膜层内应力拉得太大,镀完从炉里拿出来,放两个小时,自己就裂出细纹了,用的时候一受力直接整块掉。
还有氮分压,这个是控制晶相的命门。氮不够,出来的膜是富铬的立方固溶体,软得很,HV才一千出头,根本不耐磨。氮太高,会析出六方结构的氮化铬,硬度直接掉三分之一,还变脆。我们现在稳定生产的参数,氮分压大概在0.15Pa(示例),出来的纯立方相氮化铬,硬度稳定在HV1900到2100,韧性也够。
说实话,基体预处理比参数还重要。很多小厂镀之前喷砂,随便拿粗砂打一下,除油也只过一遍碱水,表面残留的油污和氧化皮,镀完结合力直接不合格,你参数调得再准也没用。
不过话说回来,氮化铬不是什么万能神药,它有自己明确的边界。
它的厚度一般就控制在2到5微米(示例),你指望它来补零件的尺寸公差,那肯定不行,镀厚了应力超标,必然翘边开裂。
做注塑模具要抛光的话,别选它。太硬了,抛光师傅抛不动,手都磨酸也抛不出镜面,很多老师傅碰到镀氮化铬要抛的,直接摇头骂娘,换个软一点的涂层省事。
强腐蚀的工况,它也扛不住,不如找更耐蚀的复合涂层。
现在行业里都在追新概念涂层,好像不加几个新元素就做不出好东西。其实氮化铬出来几十年了,至今还在很多核心工位上用,就是因为它稳,适配大多数普通工况,性价比还高。
很多时候,不是越新越好,找对脾气就行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氮化铬涂层:刃口上的低调防线
文章链接:https://yqhljx.com/list_11/3943.html
