2026-10-07 05:11:57 分类:材料工艺
上个月去客户的热处理厂开失效分析会,进门就看见墙角堆着三块换下来的导流板。
边缘的涂层掉得一块一块露着基体,摸上去扎手。
这块导流板常年在1100度的烧结炉里待着,三个月前刚换的新涂层,出厂前附着力拉拔测试明明过了标,怎么就掉了?
现场拆解看到的反常现象
掉皮的位置全在迎风面,背风面几乎完整。
刮开掉皮的断面,不是涂层本身碎了,是涂层整块从基体上掀下来,断口就在涂层和基体的交界面上。
刮一点断面的粉末下来,能明显看到蓝灰色的氧化层,不是基体原来的银灰色。
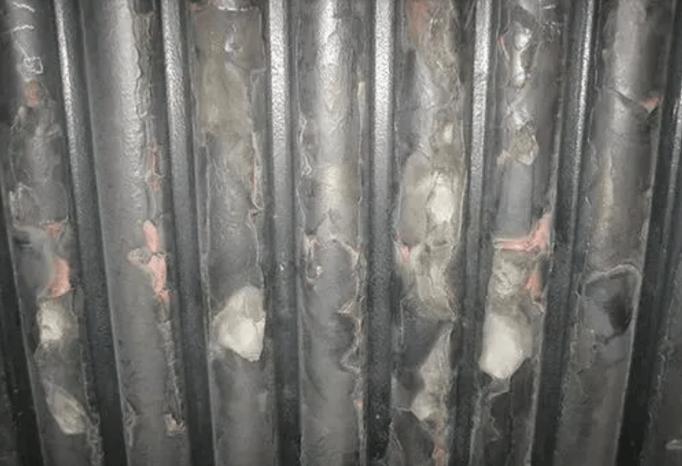 高温烧结炉导流板抗氧化涂层掉皮实物图
我摸了摸完整的背风面涂层,再摸掉下来的块,突然反应过来。
我们又掉进了之前踩过的老坑里。
大家做抗氧化涂层,第一反应是做涂层本身的抗氧化性——加氧化铝,加氧化锆,加稀土氧化物,把涂层做得密不透风,氧穿不进去不就行了?
可没人管界面。
1000度以上的高温里,氧的扩散速度远快于室温下的想象,哪怕涂层本身密不透风,氧也会顺着涂层里的微裂纹、粒子间隙往界面钻,钻到就会氧化基体,生成一层疏松的氧化物。
就是这层薄薄的界面氧化层,刚好是应力集中的地方,再来点气流冲刷,冷热循环拉一拉,附着力再好的涂层也得整块掉。
三次试错改出来的工艺路径
说实话,之前我也觉得预氧化就能解决这个问题,基体先长一层致密氧化层再涂,不就没事了?
试过才知道不对。
预氧化长出来的氧化层,本身和基体的结合力就不稳定,高温下继续生长,反而更容易分层。
第一次试做的样,烧了50小时就掉了,和原来的问题一模一样。
第二次改思路,干脆先给基体镀一层极薄的硅,隔绝氧往界面扩散。
性能确实好,1100度烧了200小时都没掉。
客户一算成本,原来每块导流板的涂层成本才八十,镀完硅直接涨到一百一,批量换根本吃不消,直接否了。
第三次改了个小动作,就是喷砂之后,先在基体刷一层0.02毫米厚的硼酸盐玻璃料,烘干之后再喷常规的铝硅抗氧化涂层。
原理说穿了一点都不玄,玻璃料熔融之后能填掉喷砂之后基体表面的微缝隙,把氧往界面扩散的通道先堵上,本身硼酸盐在1100度也稳定,不会和基体反应。
 基体预处理后抗氧化涂层截面金相显微图
这个工艺的边界也很清楚:工作温度不能超过1250度,超过之后玻璃会软化蠕变,反而会把涂层顶起来。
刚好客户的烧结炉常年工作温度在1150度,卡在边界以内,完美适配。
工程里没有完美的抗氧化涂层
 工程里没有完美的抗氧化涂层
改完工艺到现在,快八个月了,上周客户发照片过来,迎风面只有轻微的冲刷磨损,没有成片掉皮。
其实这个事说穿了,就是很多人做抗氧化涂层,都在堆性能,堆耐温,堆硬度,忘了你的涂层是给具体工况用的。
对吧?
你说你能搞耐1800度的涂层,放到1000度的工况里,热膨胀和基体差一大截,一次热循环就裂得像干旱的土地,再好的性能有什么用?
我见过太多项目,实验室里测出来的数据全漂亮,一上现场就拉胯,问题十有八九出在没人注意的细节——界面,间隙,应力,这些看不见的地方。
不过话说回来,也不是说这个方法就是万能的。
如果工况有腐蚀性烟气,硼酸盐玻璃扛不住,那还得换别的堵缝隙的材料,现在我们也还在试,没找到完美的方案。
工程就是这样,哪有什么标准答案,凑着工况找平衡而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:抗氧化涂层:为什么附着力达标还掉皮
文章链接:https://yqhljx.com/list_11/3951.html
