2026-10-07 04:46:49 分类:材料工艺
去年帮国内某重型燃气轮机厂做失效分析,一片进口的一级动叶,热障涂层刚用了1870小时就整块剥落,停堆检修花了上百万,业主气的跳脚。
八成失效跟陶瓷层没关系
很多人第一反应,肯定是YSZ陶瓷隔热不行,热震裂了对吧?切开看,陶瓷层完整得很,裂纹全在粘结层和基体的界面,那里已经长出了120微米厚的TGO氧化层,直接把陶瓷层顶得翘了边,稍微一碰就整块掉。
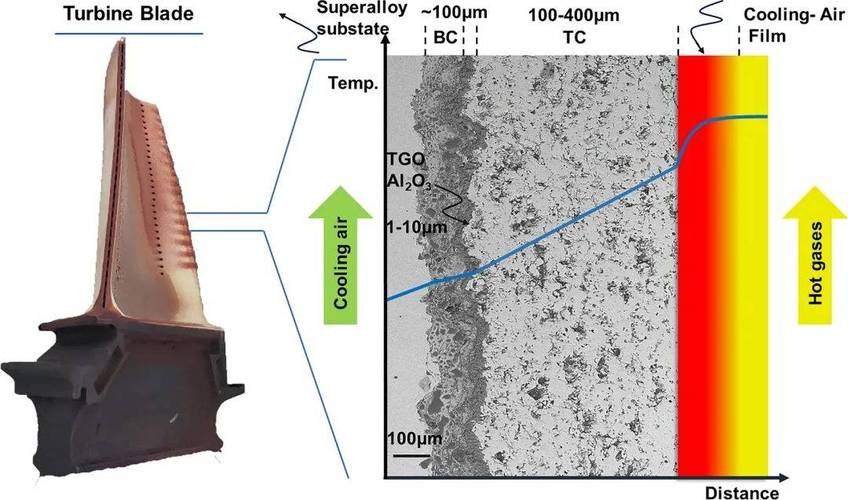 燃气轮机叶片热障涂层失效截面金相图
说白了,现在全行业都盯着陶瓷层怎么降热导率,又是加稀土掺杂,又是做纳米多孔,发了一堆论文,骗了不少经费,可粘结层这块,还是几十年前的MCrAlY体系,改来改去就动了百分之几的成分,没人愿意沉下心啃。
实测发现,只要TGO层厚度超过80微米,界面热应力直接翻三倍,开停机几次热震就扛不住,根本轮不到陶瓷层自己出问题。我跟所里几个年轻人提过,先把粘结层抗氧化搞定再玩新陶瓷,没人听——发论文谁要老体系的东西?影响评职称。
标称隔热数据全是实验室的“伪数”
现在供应商给你报参数,张嘴就是热导率0.8W/(m·K)以下,能降叶片温度150度以上,听起来很美对不对?你拿到真工况跑半年,能降80度就烧高香了。
为什么?实验室测的是刚做出来、磨得平平整整的标准试样,没有原始缺陷,没有杂质,孔隙均匀得不得了。实际等离子喷涂出来的涂层呢?夹杂、孔隙偏聚、原始微裂纹一大堆,刚做出来热导率就比实验室数据高30%。用个几百小时,高温下陶瓷孔隙烧结闭合,热导率直接翻一倍。
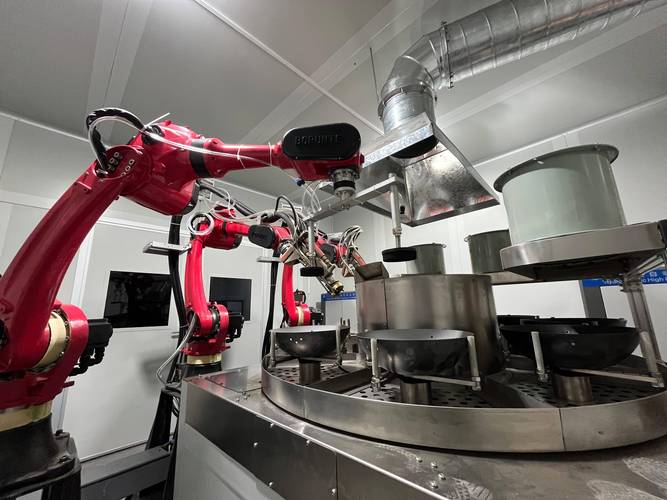 等离子喷涂热障涂层现场加工图
说实话,现在验收标准就是摆样子,只测新样的隔热,不测老化后的,那数据有个屁用。上个月我拿电厂退役的叶片切样测,供应商标称0.78,测出来1.62,差了一倍还多。
还有那个孔隙率,都说10%-15%孔隙率隔热好,可孔隙一多,氧气顺着孔隙往里钻,TGO长得更快,寿命直接砍一半。说白了就是鱼和熊掌没法兼得,没人敢把这个说破,张嘴就是兼顾隔热与寿命,全是鬼话。
产业化绕不开的三个死结
 产业化绕不开的三个死结
第一个死结,分层结构天生带缺陷。现在不管是等离子喷涂还是电子束物理气相沉积,都是陶瓷层-粘结层-基体三层结构,界面本来就是应力集中点,本来就是氧气扩散的通道,你再怎么调工艺,天生的缺陷改不了。想做一体化?陶瓷和高温合金热膨胀系数差一倍,冷却的时候自己就裂了,根本做不出来。搞梯度涂层?从基体慢慢过渡到陶瓷,性能只提了不到15%,成本直接翻三倍,哪个用户用得起?
第二个死结,检测跟不上。涂层做完了,有没有隐裂?有没有局部脱粘?现在只能靠超声波抽测,十片抽一片,漏检率快三成,你敢全检吗?全检一片的时间够你喷三炉新涂层,成本根本扛不住。很多时候叶片装上去,什么时候掉全靠运气。
第三个死结,性价比全崩。航空发动机一片单晶叶片,热障涂层占成本快三分之一,燃气轮机叶片换一次涂层要两万多,用的时间还只有新涂层的一半,用户换两次就宁愿买新叶片了,谁还修?
说白了,现在市面上吹的各种新一代热障涂层,十个有九个是实验室玩具,解决不了界面氧化、成本、检测这三个核心问题,根本上不了工业化的真家伙。就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热障涂层:产业化绕不开的隐形死结
文章链接:https://yqhljx.com/list_11/3950.html
