摘要:本文结合近十个激光焊量产项目的实际经验,梳理了中级工程师在激光焊应用中容易忽略的选型逻辑、工艺坑点和缺陷处理方法,所有参数和经验均来自量产现场验证,可供项目开发参考。
上周刚帮项目组擦完一个激光焊项目的烂摊子。客户要求一周出样,新来的工程师按着供应商给的参数直接开干,结果十件样品八件报废,要么气孔连成片,要么焊缝裂得像干旱的土地。
很多有几年机械基础的工程师,总觉得激光焊就是现成设备调调参数,没什么技术含量。真上手才知道,差零点几毫米的位置,差几十瓦的功率,出来的焊缝性能能差出一个等级。
选型错了,再调参数也白搭
我见过最多的坑,就是为了“留余量”盲目选大功率。之前做消费电子的不锈钢中框焊接,壁厚0.2mm,项目上来就要买2000W的光纤激光器,说功率大熔深够,不会出问题。
结果呢?功率开最小都焊穿,热变形大到中框装配不上,光设备定金就打水漂几十万。说出来都是心疼。
业内通用的经验公式是这样的:对于低碳钢、不锈钢这类常用结构钢,熔深h(单位mm)大约等于激光功率P(单位kW)除以1.5~2。也就是说,你要焊1mm厚的碳钢满焊,1kW到1.5kW就足够,要焊透3mm,也就2kW到3kW,根本不需要上来就搞个几千瓦的大机器。
脉冲激光和连续激光的选型也很关键。0.5mm以下的薄板焊接,特别是点焊,脉冲激光的热输入更小,变形控制比连续激光好太多,功率不需要高,200W到500W足够应付大部分3C零件。如果是中厚板深熔焊,那肯定选连续光纤激光器,效率高,熔深大。
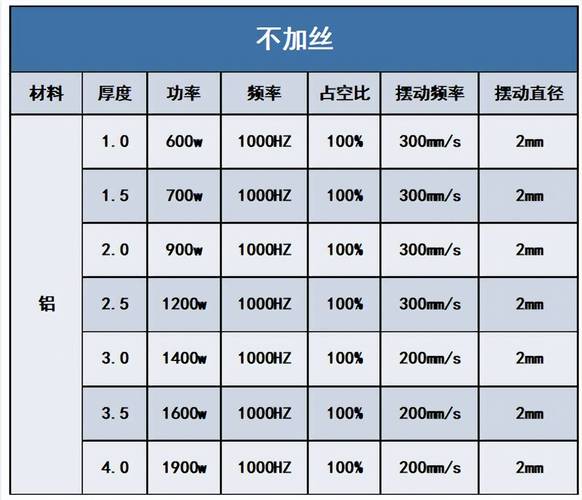
还有激光器类型,现在量产项目基本都是选光纤激光器,电光转换效率高,稳定性好,维护成本低。碟片激光器虽然光束质量好,但价格贵出一大截,不是航空航天这类对焊缝性能要求极高的项目,没必要碰。
工艺参数里,最容易被忽略的核心细节
说个大部分新手都踩过的坑:离焦量。很多人直接把焦点对在工件表面,觉得这样能量最集中,焊得最深。
真不对。我之前做汽车镀锌钢板的激光焊接,一开始就是焦点对表面,焊缝气孔率超过15%,根本过不了客户的UT检测。后来翻了老工程师的笔记,把焦点放到工件厚度1/2的位置,也就是负离焦,气孔率直接降到1%以下,符合GB 50205-2020的一级焊缝要求。
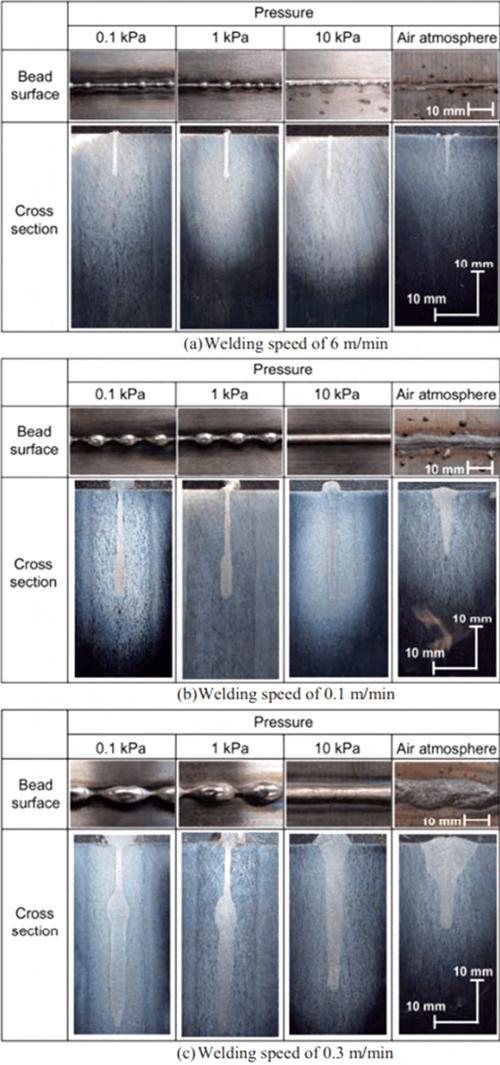
为什么?负离焦的时候,熔池开口更大,有利于里面的气体逸出,而且能量分布更均匀,焊缝成形更好。当然,不同的焊接要求不一样,如果是表面钎焊,那肯定用正离焦,能量稍微散一点,不会焊穿母材。
再说保护气。很多工厂图省钱,用压缩空气当保护气,或者把流量开得很大,觉得吹得越干净越好。结果呢?空气里的氮气氧气进去,焊缝氧化,强度直接掉三分之一。流量太大还会把熔池吹变形,带入气泡,反而增加气孔。
我们现场试过无数次,碳钢、不锈钢用纯氩气,侧吹角度15°到30°,流量控制在10L/min到20L/min,效果最好。铝合金因为导热快,容易氧化,流量开到15L/min到25L/min,足够用了。
常见缺陷怎么救?都是现场试出来的法子
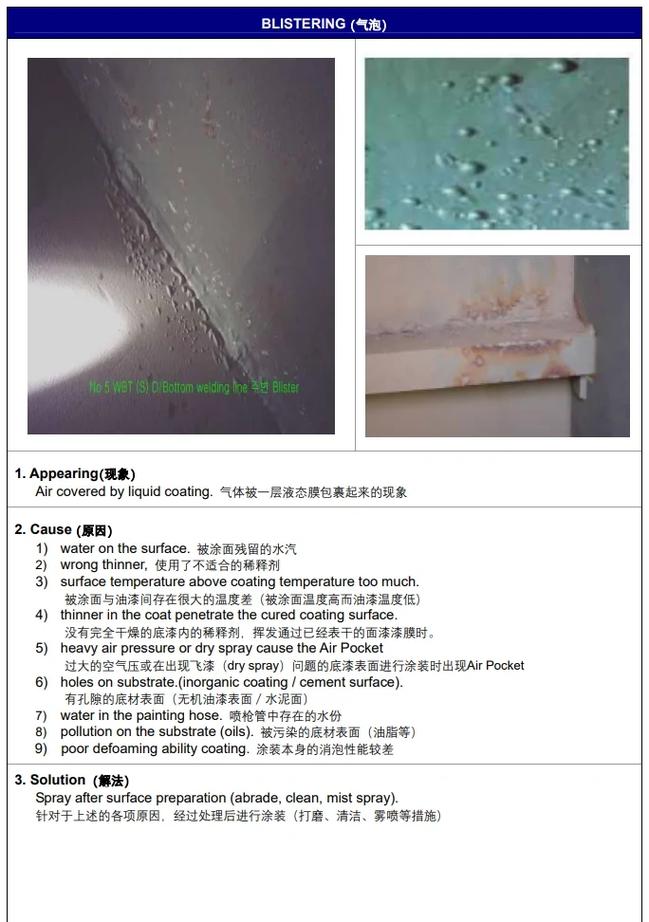
最头疼的就是镀锌钢焊接气孔。锌的沸点只有907℃,钢熔化温度1500℃以上,焊接的时候锌先气化,被困在熔池里,就形成大大小小的气孔。
我们试过最管用的低成本法子,就是对接接头留0.1mm到0.2mm的装配间隙,让锌蒸气从间隙里跑出去,气孔率直接降八成。要是不允许留间隙,那就用双光束激光焊,前面一束激光加热把锌赶出去,后面一束焊接,效果也很好,就是设备成本高点。
然后是淬硬钢焊接裂纹。淬硬钢冷速快,焊完热影响区容易出马氏体,应力一大直接裂。怎么解决?很简单,焊前把工件预热到150℃到200℃,放慢冷速,就很少裂了。实在不能预热,就用填丝焊,选韧性好的填丝,改变焊缝成分,也能解决问题。
还有起弧收弧的焊穿烧塌。很多人起弧就是满功率上去,收弧直接断功率,结果起弧点凹进去,收弧点烧穿。我们现在都是加功率斜坡,起弧0.2秒内从30%功率升到设定功率,收弧0.2秒内从设定功率降到30%再断光,这个问题基本就没了。
说实话,激光焊哪有什么完美的固定参数,都是对着你的产品,一件一件试出来的。供应商给的参数只能当参考,真要量产,必须自己拉着工装试个几十片,摸索出适合自己产品的参数。
不过话说回来,激光焊的优势真的太香了。比起传统弧焊,热输入小十倍,变形小到不需要后续校形,精度高,适合自动化生产线,现在新能源汽车、3C、航空航天,哪个项目不用激光焊?
只要选对适合自己产品的设备,避开那些大家都踩过的坑,多试几片,就能稳定出合格的焊缝。很多问题不是设备不行,是你没摸透它的脾气。
