2026-10-13 09:56:50 分类:机械设计
上周磨工实训的摩擦焊模块结课,整理学生的设计作业,翻出来一沓改得红通通的图纸,忽然想记两笔。
学生第一次碰,全卡在同一个坑里
来上课之前,九成学生对摩擦焊的认知就来自教材那三行字:利用摩擦热加热工件接触面,加压顶锻实现焊接。
我站在讲台问,设计接头的时候,第一个要考虑什么?
大部分人答强度。答工艺参数。
全错。第一个要考虑的,是能不能转得起来。
有个大三的组,做风电变桨轴的接头设计,算了三天的强度,把摩擦热公式背得滚瓜烂熟,交图的时候我一眼就看到,他们把大法兰放在旋转端,法兰直径比轴大三倍,惯性矩超了焊机额定参数一大截,焊机根本转不动,哪来的摩擦热?
你说这个错的离谱?其实真不怪学生。教材上的例题全都是等径轴对接,根本不会提这种带异型零件的设计问题。
第二个错,几乎人人都犯。大家默认转得越快,摩擦热越多,肯定焊得透,于是上来就选最高转速。
高转速如果摩擦压力跟不上,接触面直接氧化,焊完一拉就断。上次试焊的时候,有个学生调参数差了两个档位,焊完拿锤一敲就掉,那脆响,整个实训车间都能听见。
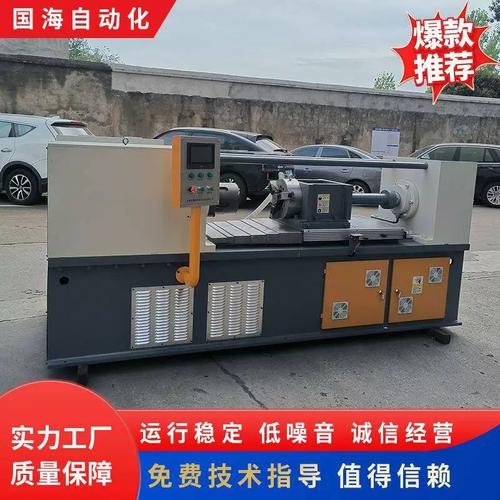 摩擦焊实训大直径法兰旋转过载试样
把教材公式先放一边,先摸实物
原来我上课也是按大纲走,先讲摩擦热计算,再讲工艺参数选择,一学期下来,学生考完试就忘,根本留不下印象。
前年改了模块大纲,我把实操环节提前了整整两周。上课第一天,啥也不讲,先把实训中心存的十来个废试样摆出来,有偏心的,有未焊透的,有飞边崩得乱七八糟的,还有合格的,让学生挨个摸,挨个锯开看断口。
真的不一样。手一摸就记住了。
你摸过那个未焊透的断口,就知道原来光滑平整的接触面反而是没焊牢的,粗糙发暗的韧性断口才是合格的。这种感受,公式给不了你。
说实话,我现在上课,前两小时根本不翻书,就让学生蹲在试样堆里摸。摸够了再提问题:为什么这个合格试样的飞边是均匀的,那个的飞边一边厚一边薄?不用我讲,学生自己就能猜出来,哦,是偏心了,没对中。
调参数也不让他们套公式,就让他们在焊机上一点点试,从低转速慢慢往上加,每调一次就焊一个小试样,切开看。试个三五次,自己就摸出来规律了:顶锻时机差半秒,断口的形貌就完全不一样。这个东西,教材哪能写得这么细?
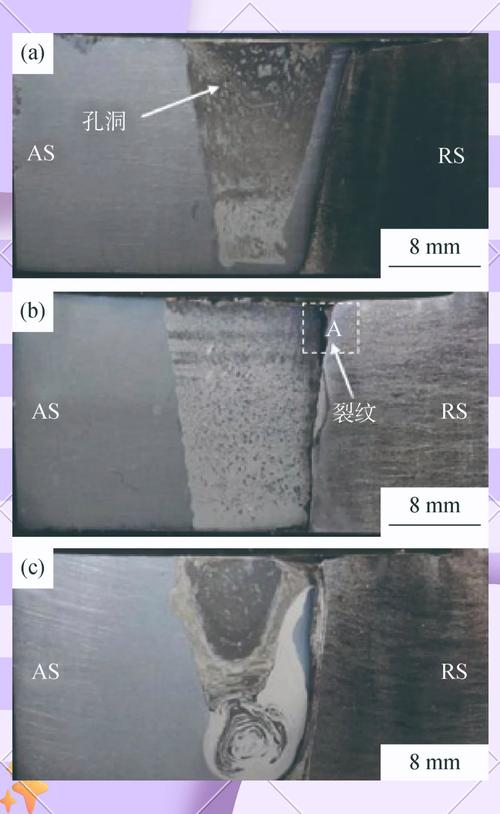 机械实训摩擦焊断口试样对比
设计时最容易漏的那个细节
 设计时最容易漏的那个细节
改了这么多届作业,我发现百分之八十的学生,设计摩擦焊接头,都漏了同一个细节:匹配刚度的定位结构。
很多人觉得,对中是夹具的事,关设计什么事?不对啊。你两个零件,一个是粗硬的碳钢轴,一个是细的铝合金轴,铝轴的刚度只有钢的三分之一,夹上去转起来,铝轴先甩起来晃,你夹具再准,也对不齐,焊完肯定偏心,同轴度根本达不到要求。
还有人,焊不同直径的轴,直接端面对焊,连个最小的定位倒角或者定位台阶都不开,你让工装师傅怎么找正?本来半天就能干完的活,为了找正得耗大半天,还得留一大堆焊后加工余量,成本直接上去了。工厂里的师傅最烦这种设计师,图纸画得漂亮,全不考虑现场怎么干。
我现在改作业,看到漏了定位结构的,直接打回去重画,不会给你过。不是我故意卡人,是真到了工厂,这种错就是要亏钱的,现在错了改,总比以后出去犯错误好。
不过话说回来,我们现在的很多教材,内容都是几十年前整理的,讲的全是最理想的情况,把实际生产里的矛盾全磨平了。学生学完了,以为摩擦焊就是套公式选参数,真碰了实际项目,全懵。
我自己之前在工厂做过两年工艺,知道干我们这行,哪有那么多理想情况?你得给零件让位,给现有设备让位,给预算成本让位,这些取舍,只能从实际的错误里学,靠背例题背公式根本学不会。
今天整理完这些错漏的作业,把这些坑补进了下次课的讲义里。下次上课,再多加一小时的试错环节,让学生多错两次,记得牢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摩擦焊那堂课,我把教材例题扔了
文章链接:https://yqhljx.com/list_9/4287.html
