2026-10-13 13:48:53 分类:机械设计
上周课程设计答辩,连续三个学生画重载齿轮,全都只标了“表面渗碳淬火”四个字,啥参数都没有。我问渗碳层要做多深,三个里两个说“越硬越深越好”,一个说从参考图上抄的,没多想。
第一次发现认知偏差是在三年前的毕设
那届有个学生做矿山刮板输送机的传动齿轮,各方面参数都算得没问题,强度校核全过,答辩的时候我问他渗碳深度选多少,他翻了半天图纸,说按经验选了1.2mm。我问他模数多少,他说模数8,刚好15%,不对吗?我又问,你后续要磨齿,磨量留了多少?他当场愣在那。
他把磨齿要去掉的0.2mm忘得一干二净,渗碳是淬火前做的工序,你要的是磨完成品后的渗碳层深度,做渗碳的时候就得把磨量加上去,不然磨完硬度层直接不够,用不了一年就会磨穿。
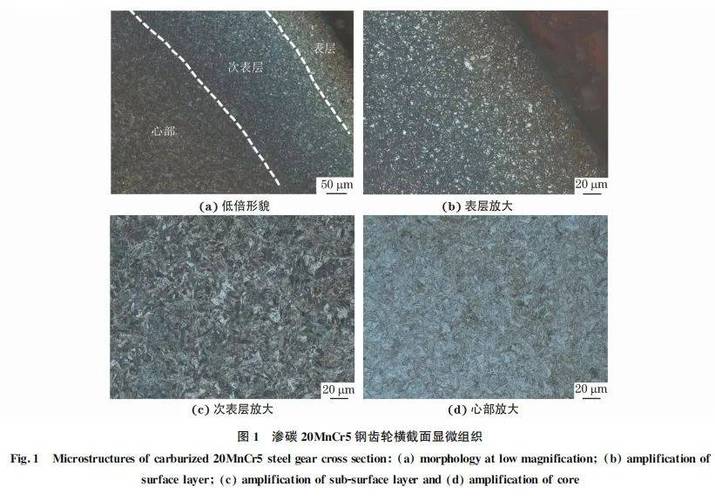 失效重载齿轮渗碳层截面金相图
从那时候我才反应过来,学生对渗碳的认知,全停留在“渗碳能提高表面硬度”这个结论上,根本不知道每一个参数背后,都是实际生产踩过的坑。没人告诉他们为什么选这个深度,深一点浅一点会出什么事,他们当然只会抄答案。
改了三次的课堂练习,终于把点戳透
一开始我上课,就是放PPT念经验公式,说渗碳层深度一般取模数的0.15-0.2倍,学生记了,考试也能答对,一到实际设计就错。后来我干脆把这块改成了推演练习,不给标准答案,让学生自己推为什么要选这个范围。
渗碳层是高碳马氏体,硬,耐磨,但脆。芯部保留原来的低碳材质,韧,能扛冲击。要是渗碳层太厚,带韧性的芯部就剩不了多少,齿根受冲击的时候,咔嚓就断了。要是太薄,磨完齿就没剩多少硬度层,跑不了多久就磨穿。
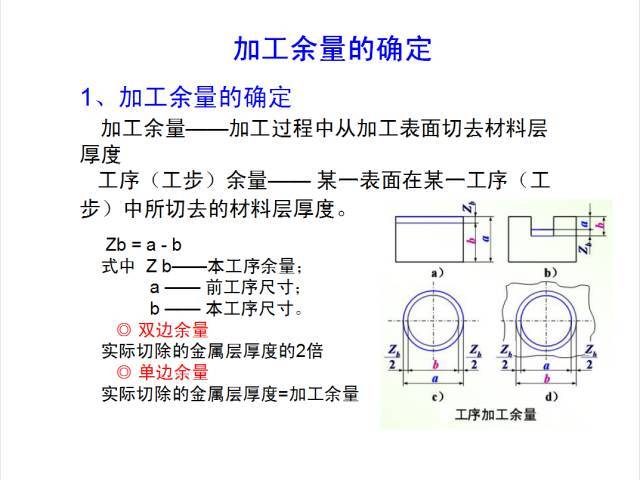 渗碳齿轮磨齿加工余量标注示例
就这么简单的道理,不点破,学生永远想不到。上次有个学生问,我这个齿轮载荷很小,选0.1倍模数行不行?当然行啊,哪有什么绝对不能变的规则,全看你自己的工况。我就是要让他们记住,没有万能的参数,只有匹配工况的取舍。
我自己刚接触设计的时候,也犯过傻,给一个小拨叉轴标了全渗碳,结果不需要耐磨的安装孔也变硬了,后续精加工根本钻不动,最后还是老师傅提醒我,不需要渗碳的面要提前做防渗处理,镀铜或者刷专用涂料,不然加工都没法做。这个坑,我现在每次讲都拿出来说。
还有两个容易漏标的细节
 还有两个容易漏标的细节
第一个,渗碳淬火之后必须加一步低温回火,不是淬完火就完事。很多学生设计的时候根本不写这道后续热处理,只写渗碳淬火。我听工厂的师傅说过,有一批刚加工完的齿轮,放仓库里三个月,自己无缘无故裂了,拆开查就是淬火后的残余应力没消,漏了回火,几十万的货直接全废。
第二个,不是所有需要硬度的零件都适合渗碳。渗碳本来就是为了做“表面硬、芯部韧”的受力件,要是一个只受静载的小销轴,本来45钢淬火就能满足要求,非要做渗碳,成本直接翻一倍,完全没必要。
说实话,现在很多学生做设计都是抄参考图,原图标了渗碳,他也原封不动抄,根本不问为什么要渗碳,哪个面要渗碳。上次有个学生设计花键轴,把传动的花键工作面标了防渗,非工作的轴径标了渗碳,完全搞反,改的时候自己都笑出声。
不过话说回来,也不能全怪学生。很多教材讲工艺,就是罗列名词解释,只说渗碳是什么、渗碳有什么用,半句话不说哪里会踩坑,哪里要做取舍,学生哪能凭空想到这些细节。
我现在上课,每次讲渗碳,都要把当年工厂师傅给我看的报废件照片放出来,裂的、磨穿的、加工不动的,全摆出来,学生一眼就懂,比讲十页PPT都管用。渗碳哪是什么多么高深的工艺,说白了就是个平衡的活儿,平衡硬度和韧性,平衡性能和成本,平衡加工顺序里的各种要求。别把它当万能的硬化层,合适才是最重要的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生总把渗碳当“万能镀膜”,我在课堂上翻了三次错
文章链接:https://yqhljx.com/list_9/4295.html
