摘要:渗硼是一种被很多中小机械企业低估的表面强化工艺,尤其适合耐磨耐蚀要求高的模具和零件,本文结合二十多年工程经验,梳理了渗硼工艺选型中的常见坑点,给出了实用的参数控制和适用场景,供一线工程师参考。
去年春天,我给长三角一家做汽车零部件冲压的厂子解决了一个头疼了大半年的问题。他们用来冲高强度硅钢板的冷冲凹模,原来用Cr12MoV做渗碳淬火,寿命最多一万两千件,换一次模耽误大半天生产,换了进口高速钢,成本翻四倍,寿命也只涨到一万八,完全不划算。
后来我让他们把凹模改做固体渗硼,调整了工艺参数,最终寿命稳定在六万五千件以上。你说神不神?
很多做机械加工的工程师,对渗硼的印象还停留在课本上那几句话,要么觉得太偏用不上,要么就是瞎用踩大坑。今天就把我摸爬滚打二十多年攒的干货倒出来。
渗硼和普通渗碳氮化到底差在哪?
简单说,渗硼就是把硼原子渗入钢件表层,在高温下反应生成铁硼化合物,依靠这些高硬度陶瓷相来获得超强的耐磨性和耐蚀性。
常见的铁硼相有两种,Fe₂B硬度在1200~1800HV之间,FeB硬度能到1800~2200HV,这个硬度比常规渗碳淬火层高了不止一倍,甚至比很多硬质合金都硬。
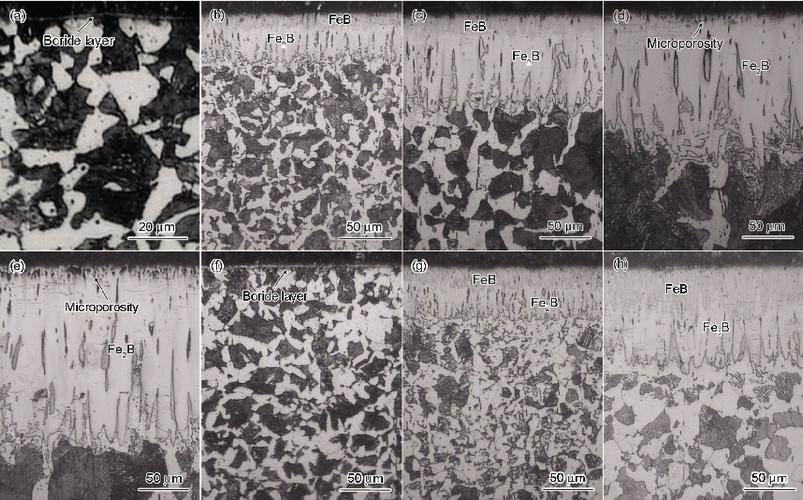
和渗碳比,渗碳是靠马氏体相变硬化,渗层软硬是靠碳含量,一旦温度超过300℃,硬度就掉得厉害。渗硼呢,500℃以下硬度几乎不下降,耐粘着磨损、磨粒磨损的能力强太多。和渗氮比,渗氮层太薄了,一般也就零点几毫米,渗硼能做到0.05到0.3毫米,耐冲蚀性能好太多。
当然,缺点也很明显。硬就意味着脆。尤其是FeB相,脆性比Fe₂B大很多,处理不好很容易剥落开裂。
渗硼工艺最容易踩的三个致命坑
第一个坑:渗层越厚越好。
我五年前遇到一个做不锈钢拉丝模的客户,老板听销售说越厚越耐磨,硬生生要求工厂把渗硼层做到0.3mm厚。结果呢?模具拉了不到三吨钢丝,渗层整块剥落,整套模具报废,亏了十几万。
说实话,绝大多数工况下,渗硼层只需要0.05~0.15mm就足够用了。太厚不仅浪费时间增加成本,还会生成过多的FeB相,脆性直接拉满。按照行业通用的经验,重载耐磨零件渗层也不要超过0.2mm,真的够了。
第二个坑:只看表面硬度,不控制FeB相占比。
很多小加工厂做渗硼,只给你测表面硬度够不够,根本不给你做金相分析。按照国家标准GB/T 11354-2005的要求,合格的渗硼层中,FeB相的占比不能超过渗层总厚度的30%。如果全是FeB,哪怕硬度再高,也用不住。
我们当时剖开那个报废拉丝模看,FeB相占了差不多80%,界面还有残留的硼渣,应力都没消,不剥落才怪。
第三个坑:只做渗硼,忘了心部强化。
很多人觉得,渗硼层已经这么硬了,心部随便做做就行。大错特错。尤其是重载模具,心部强度不够,受力的时候会发生塑性变形,渗硼层跟着拉裂脱落。我一般给客户做方案的时候,都要求渗硼后必须重新加热淬火回火,保证心部硬度达到40~48HRC,如果是中小载荷的零件,最低也不能低于32HRC。这个底线不能破。
不过话说回来,有些薄壁零件,渗硼后的淬火变形控制不好怎么办?可以用中碳调质钢先调好心部硬度,再做低温渗硼,变形就能控制在要求范围内,这个是很多工厂不知道的小技巧。
哪些场景用渗硼才真的划算?
我做过统计,渗硼用对地方,模具寿命能翻3~8倍,综合成本反而比换高端钢材便宜。最适合的几个场景:
第一就是加工难磨材料的冷作模具。比如冲高强度钢板、硅钢板、不锈钢的冷冲模,冷镦模具,还有拉有色金属、不锈钢的拉丝模,这些工况下磨粒磨损、粘着磨损特别严重,用渗硼比渗碳氮化划算太多。
第二就是耐蚀耐磨的工况零件。比如石油开采领域的阀座、阀芯,还有井下的抽油杆接箍,需要耐硫化氢腐蚀,渗硼层的耐蚀性比渗氮渗碳好太多,使用寿命能翻两倍以上。还有塑料挤出机的螺杆,混料室的衬板,面对磨损和腐蚀的共同作用,渗硼处理也比镀硬铬耐用很多。
当然,渗硼不是万能的。受大冲击载荷的热锻模、大型压铸模,别用。太脆,冲击一下就裂,得不偿失。普通低碳钢的轻载零件,也没必要用,成本高不说,发挥不出它的优势。对吧?
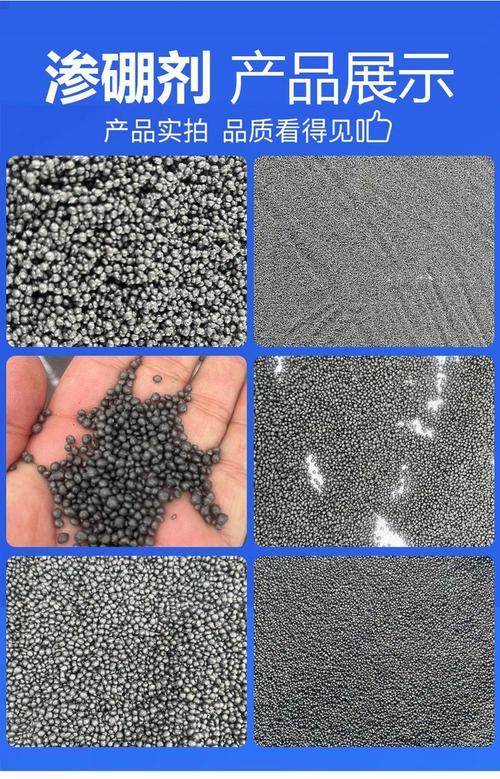
现在很多工厂都在推粉末渗硼,比原来的固体硼砂渗硼均匀性好,污染也小,精度更容易控制,只要不是特别大的零件,都能做。只要选对工况,控制好工艺参数,真的能帮你解决很多头疼的寿命问题。
很多时候不是工艺不好,是我们用错了地方,也没摸透它的脾气。
