2026-10-13 08:56:51 分类:机械设计
上周改毕设图纸,撞见一个老问题。做微型换热器的学生,画的接口图,两个铜管和基板直接贴死,间隙留了个0。我圈出来给他,他抬头一脸懵:钎焊不就是熔化焊料把两块粘起来吗?贴紧点不是更结实?
我当时差点把笔扔了。这不是今年第一个犯这个错的了。
大多数人入门就错:把钎焊当普通熔焊
很多学生课本上背过定义,知道钎焊是熔化焊料不熔化母材,靠毛细作用填缝。落到设计上,直接就忘得一干二净。
核心就是间隙。你不给毛细作用留够空间,熔化的焊料根本吸不进去啊。
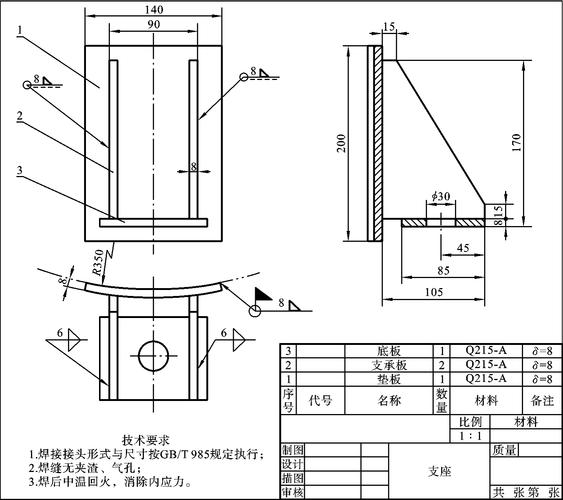 机械设计钎焊焊件装配间隙示意图
要求就是0.02到0.2mm,看材料和焊料调整。很多人要么留0,直接堵死毛细,焊完全是虚焊;要么胆子太大,留个1mm的缝,说多留点给焊料填,结果毛细吸力撑不住,焊料全流走了,剩下满缝的空洞。
前年有个学生做铜铝散热器,留了0.8mm的间隙,试压的时候水压直接把接头冲开,溅了他一胳膊水。那之后他改图,第一件事就是先量钎焊接头的间隙,比谁都准。
说实话,课本从来不会把这件事说透。为什么偏偏要这个范围?你想啊,毛细吸力和间隙成反比,间隙太大吸力不够,间隙太小,焊料根本进不去。就像你把吸管捏扁了吸水,哪能吸得上来呢?
就是这么简单的道理,不亲手踩一次坑,永远记不住。
异种材料钎焊的隐形坑:没人说的内应力问题
现在做散热,做轻量化结构,十个有七个要用到异种材料钎焊,最常见就是铜配铝。强度够,重量轻,还比全铜便宜。但是好多人做完,放不到半年,焊缝自己裂了。找过来的时候都一脸懵:焊料选对了,参数也对,为什么裂?
问题出在热膨胀系数差啊。铜的膨胀系数差不多是16.5e-6/℃,铝是23e-6,差了快三分之一。焊完冷却的时候,一个缩得多一个缩得少,内应力直接攒在焊缝里,当时看不出来,来回几次温度变化,直接就拉裂了。
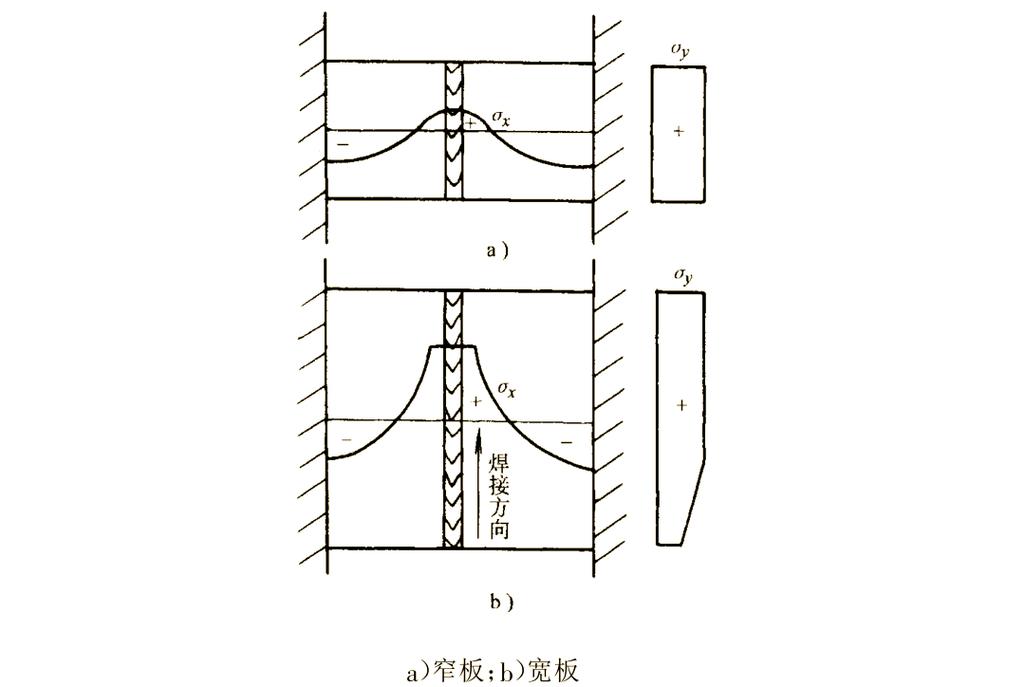 铜铝异种材料钎焊内应力分布模拟图
那怎么办?换材料?很多设计卡成本,换不起全铜啊。我给学生的改法从来不是换材料,先改接头设计。别做刚性的对接,改成带一点点冗余的搭接,让接头本身能消化一点变形,别让所有应力都怼在焊缝上。去年有个学生改完之后做应力模拟,内应力直接降了快三成,破坏性试验拉断都断在母材,焊缝没事。
不过话说回来,设计手册只会给你标铜铝钎焊的可焊性等级,不会告诉你这个藏在焊缝里的应力坑。手册是死的,设计是活的,我们当老师的,就是把这些前人踩过的坑提前说给学生,省得他们自己花几个月踩坑,毕设都延期。
做设计要会选:不是什么地方都能用钎焊
 做设计要会选:不是什么地方都能用钎焊
不知道从什么时候起,学生觉得钎焊是万能的,啥连接都想用钎焊。不对啊,钎焊有自己的适用范围,你用错地方,再对的工艺也出问题。
钎焊的接头强度本来就低于母材啊,适合什么?薄壁的,精密的,异种材料的,承受静载或者小冲击的结构。你做个工程机械的受力车架,动辄十几吨的冲击载荷,你用钎焊连接,那不出问题才怪。
还有成本坑。真空钎焊好看,强度高,但是贵啊。学生做毕设打样,经费就几千块,你打一个样花两千,剩下的测试钱都没了,项目怎么推进?我都会教他们,前期测性能,先用火焰钎焊打样,参数差不多,性能验证过了,再批量做真空钎焊,别上来就烧钱。
之前有个学生做无人机发动机散热片,原来设计用三颗M2螺丝固定,重量超了两克,卡了快半个月。我让他把螺丝去掉,散热片和基板直接钎焊,不仅重量减了三克,贴合更紧散热性能还提了五个百分点,皆大欢喜。换做是底盘的受力接头,我肯定不会给这个建议。
设计本身就是取舍,选工艺也是。你得知道这个工艺的长处,也得知道它的短处,才能用对地方。
这两年上课越来越觉得,机械设计教的不是公式,也不是标准,是把工艺落地的经验。钎焊这么小一个工艺,就能攒出半节课的坑。我们讲的那些细碎的注意点,不是废话,都是前人溅一身水、花一堆经费踩出来的。哦对了,最后还要补一句,焊完酸洗去助焊剂之后,一定要把残留的酸冲干净,不然半年就腐蚀漏了,这个小细节,我当年毕业做项目踩过坑,现在每次上课都要提三遍。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钎焊不是粘上去就行:课堂上攒的设计踩坑经验
文章链接:https://yqhljx.com/list_9/4285.html
