2026-10-13 08:26:46 分类:机械设计
去年春天接的沿海船厂一台压力容器分包订单,甲方要求100%UT探伤,通过率要100%。我们设计部新来的小伙子,刚工作两年,对焊坡口直接抄了标准给的通用范围,钝边留了2mm,间隙留了1mm。结果焊完探伤,三个对接接头两个出了未熔合缺陷。返工时割开看,就是钝边太厚,打底焊根本没熔透。光返工加二次探伤就花了八万多,那半个月整个车间跟着加班,所有人都憋着一肚子火。其实也不怪他,书本只给了参数范围,没人告诉他不同工况要调,对吧?
不是所有对接都适合用对焊,选对场景才不出错
很多人一提到两个同截面工件对接,第一反应就是开对焊。实际上,对焊的适用场景卡得很死。不管是压力焊类的电阻对焊、闪光对焊,还是熔焊类的开坡口对接焊,都有明确的厚度和工况要求。按照GB50236-2011《现场设备、工业管道焊接工程施工规范》,熔焊对焊一般要求工件厚度不低于4mm,太薄的工件用对焊,几乎百分百焊穿变形。我见过1mm厚的不锈钢装饰管,施工队图省事用对焊,焊完之后变形得跟麻花似的,最后全部换掉,损失都是自己担。
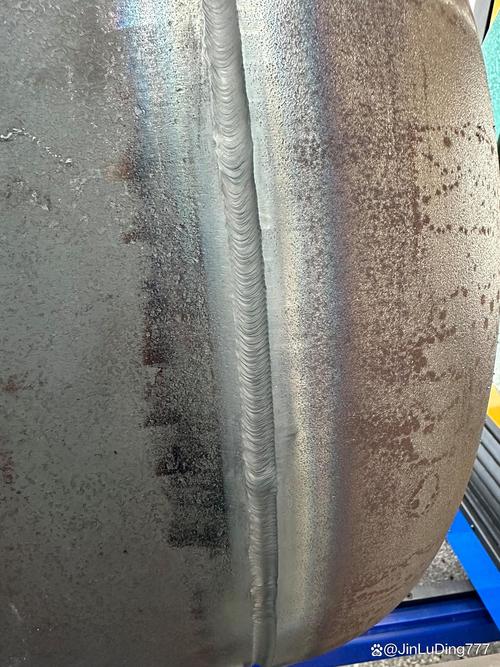 压力容器筒体对焊坡口加工实物图
闪光对焊多用于钢筋、型材、汽车轮辋这类等截面工件的批量连接,强度比螺纹连接高,成本还低。电阻对焊适合小直径的棒材、管材对接,强度要求不高的场景能用。很多人分不清不同对焊类型的适用范围,曾经见过设计院把钢筋闪光对焊的工艺要求直接抄到压力容器筒体对接上,还振振有词都是对焊,差不了多少。差得远了。压力容器要求全焊透、无缺陷,闪光对焊根本达不到内部质量要求,真做出来就是重大安全隐患。
不过话说回来,对焊的强度确实比绝大多数连接方式都高,只要选对场景,可靠性拉满。我做过很多重载传动轴的对接,用对焊之后做热处理,疲劳强度比法兰连接高15%以上,成本还降了三分之一,好用得很。
核心参数:标准没说透的工程经验
对焊的参数,标准给的都是范围,真正能用的数值,都是现场踩坑踩出来的。就说坡口钝边,很多中级设计师一上来就按标准取1~2mm的中间值,根本不考虑你用什么焊接方法。如果是厚板单面焊双面成型,钝边留2mm,间隙留1mm,打底焊十有八九焊不透。我做了快二十年设计,这种情况钝边都取0.5~1mm,间隙留2~3mm,成型合格率能到95%以上。
再说说错边量,GB150《压力容器》中明确要求,对焊接头错边量不得超过壁厚的10%,且最大不超过2mm。很多工地赶进度,错边到3mm就凑合焊了,看起来差得不多,应力集中系数直接翻三倍,水压试验的时候一加压,直接从错边处开裂。我见过不止一个项目栽在这上面。
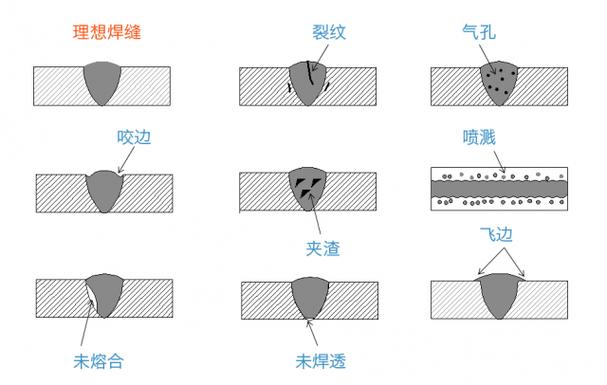 对焊错边量合规不合格对比示意图
再说闪光对焊的烧损留量,很多小加工厂为了省材料,顶锻之后的烧损区只留2~3mm的加工余量,切不干净。留下的脆化区强度只有正常焊缝的一半不到,拉拔试验一拉就断。去年我给一个钢筋供应商做技术整改,整批200多吨HRB400钢筋都不合格,就是因为留量不够,脆化区没切掉,最后全部返工,老板亏了小一百万,提起来就叹气。
坡口角度也是,很多人按标准取30度V型坡口,说实话,单面焊的话30度太小,焊条伸不到坡口底部,很容易出未熔合。我一般都开到35~40度,操作空间够,成型质量好很多,这点小调整,合格率能涨不少。
现场施工的常见踩坑总结
 现场施工的常见踩坑总结
说实话,设计对了,工艺不对,照样出问题。第一个坑就是焊后热处理。很多人觉得对焊完没裂纹就没事,尤其是厚板高强钢的对焊,残余应力攒着,遇到低温或者交变载荷,说裂就裂。去年冬天山东那边一个钢结构桥梁项目,两根H型钢对焊完,工地图省事,省了去应力退火的工序,放了一个冬天,开春进场,发现焊缝从中心裂透了,整整二十公分长的裂纹,吓出一身冷汗。
第二个坑是焊前清理。不管是电阻对焊还是熔焊对焊,接头处的氧化皮、油污、锈迹不打磨干净,焊缝强度直接掉三分之一。我之前去一个小加工厂考察,工人嫌打磨麻烦,带着锈就焊了,拉拔试验十组断了八组,全断在焊缝上。省了两个小时的打磨时间,赔了几十万的货,怎么算都亏。
还有一个很容易忽略的坑,就是异种钢对焊的焊条选型。很多人按强度低的选焊条,不对,异种钢对焊,要按膨胀系数大的一侧选,还要预热,不然冷却之后收缩率差太大,应力拉满,直接裂。我刚工作的时候也踩过这个坑,304不锈钢和Q235对焊,用了J422焊条,没预热,焊完放了一夜,第二天去看,焊缝裂了个整圈,现在还记得当时师傅骂我的样子,印象太深了。
对焊看起来太简单了,不就是两个头接在一起吗?入行越久越觉得,越是看起来简单的工艺,越是藏着无数细节。每一个参数的微调,都是无数次返工、无数次探伤不合格攒出来的经验。别拿着标准抄完就不管了,多去现场看看,多跟老焊工聊两句,比坐在办公室拍脑袋靠谱多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:对焊:机械连接中被低估的核心设计与工艺要点
文章链接:https://yqhljx.com/list_9/4284.html
