2026-10-12 08:20:00 分类:机械设计
上周实训课,布置汽车转向节成型方案设计,十个组八个把冷锻标成了“室温下的热锻”。参数一算,全错。
课堂上卡了40分钟的误区
学生拿到教材上的定义,一看“冷锻是室温下的塑性成型工艺”,直接就套热锻的设计逻辑。不过就是把加热工序去掉了而已嘛,精度高点,省点电,还有啥区别?
真不是这么回事。
冷锻的核心从来不是“温度低”,是变形过程中的加工硬化你要不要用,变形抗力你扛不扛得住。当变形量超过30%之后,冷锻的变形抗力会直接飙升到热锻的五倍以上,普通热锻用的模具钢根本撑不到第一次脱模就会崩出裂纹。
我当时在黑板上画了半天,学生还是一脸懵,直到翻出我存的实测曲线。
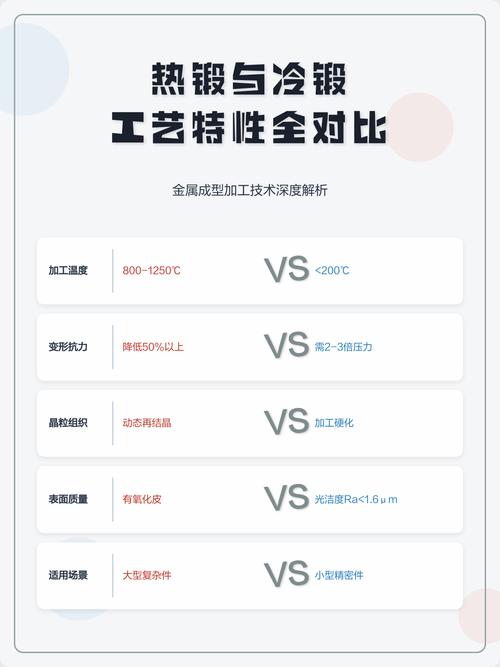 冷锻与热锻变形抗力对比曲线
很多人学工艺,只记“冷锻精度高,公差可以到0.02mm”,没人告诉你,为了扛住这么大的抗力,模具的成本要翻多少倍。这个点,学生不撞南墙根本记不住。
改了三次的实训作业要求
最早的作业要求就是“选成型工艺,画简图”,学生随便勾个冷锻,凑两个参数就交,啥问题都看不出来。
第二年改成了“必须计算模具许用载荷”。好了,一半人交的作业算出来变形力超过了压机的额定吨位,直接毙掉。
第三年,又加了一条:必须标注模具材料的牌号,算单件模具分摊成本。这下,好多学生才突然反应过来——哦,原来不是我想用冷锻就能用的。
前年有个学生,做M16标准螺母的冷锻方案,脱模斜度直接照搬热锻的1度,开模试锻的时候,出模一拉,工件直接从内孔裂成两半,废了三块预硬模块,那学生对着报废件看了整整两节课,之后再做方案,脱模斜度这块从来没错过。
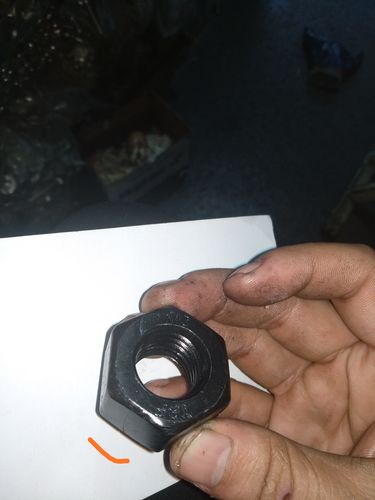 冷锻螺母开裂报废工件实拍
说实话,我挺感谢那次报废的。学生对工艺的感知,从来不是从教材的黑体字上来的,是从错了的设计、废了的料上来的。现在我每次实训都会带几块报废的冷锻件放讲台,学生摸一摸裂面的硬度,比我讲十句都管用。
教材没写透的设计取舍
 教材没写透的设计取舍
现在很多学生选工艺,第一反应就是“谁精度高选谁”,冷锻精度比热锻高,那就选冷锻。根本不考虑你这个零件要干嘛,批量多大。
我每次都会问,你知道为什么现在新能源汽车的很多底盘连接件都用冷锻?真的是为了精度吗?不对。是冷锻成型后,零件表面会留下一层残余压应力,这东西对承受交变载荷的底盘件来说,就是天然的疲劳强度buff,能比热锻件的疲劳寿命高两成还多,还能把零件做的更薄,减重效果明显。这才是核心优势,精度反而是附带的。
还有成本,冷锻模具的开发费用比热锻高近一倍,批量小于一万件的话,摊到每件上的成本根本降不下来,就算性能好,客户也不会用。这些东西,教材只会提一句“冷锻适合大批量生产”,不会给你掰扯清楚,一万和十万的批量,选择完全不一样。
不过话说回来,现在也有学生问,现在3D打印都能打结构件了,冷锻还有必要学吗?你想啊,十万件级别的量产,冷锻单件成本只有3D打印的十分之一,强度还高好几个等级,怎么会被淘汰?很多工艺老,但不代表没用,只是你没搞懂它该用在哪儿而已。
我刚教书那会,也喜欢按知识点罗列,把冷锻分冷镦、冷挤压、冷缩径啥的,分类背熟了就算考试过了。后来去主机厂的工艺部待了半年,跟着跑了三次开模,才明白,学生要学的从来不是分类,是怎么选,错了要怎么改,是拿到一个零件需求的时候,第一反应该想什么。
这周准备把实训案例再换一次,换成最新的新能源电池包连接件,让学生自己算,自己错,自己悟。毕竟,工艺这东西,掰扯再多,不如自己踩一次坑记得牢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生总把冷锻当‘低配热锻’?我在课堂上掰扯清楚的那些事儿
文章链接:https://yqhljx.com/list_9/4233.html
