2026-10-12 07:26:06 分类:机械设计
上周改课程设计作业,翻到第三本就忍不住拍桌子。又错了。
不是公式错,是最核心的参数选歪了。我教热锻快十年,这种错见的真不少,翻来覆去都是同一个坎。
学生最容易绕进去的那个坎
我上课只举一个例子,就是汽车连杆的终锻模膛设计,要求算模膛的磨损余量。十个学生里有八个,选变形抗力的时候直接翻附录拉到室温那栏抄,头都不抬。
你说他没看书吧,公式抄的比我黑板上写的还整齐。你说他会吧,他根本没想过,热锻是一千多度的活,变形抗力和室温能差出一个数量级。
说实话,也不能全怪学生。课本上的参数表,热锻的变形抗力是按温度区间给的范围,刚碰设计的学生,总觉得选中间值肯定不会错。哪知道实际生产里,始锻温度差个50度,变形抗力能差快20%,模具寿命直接掉三分之一。
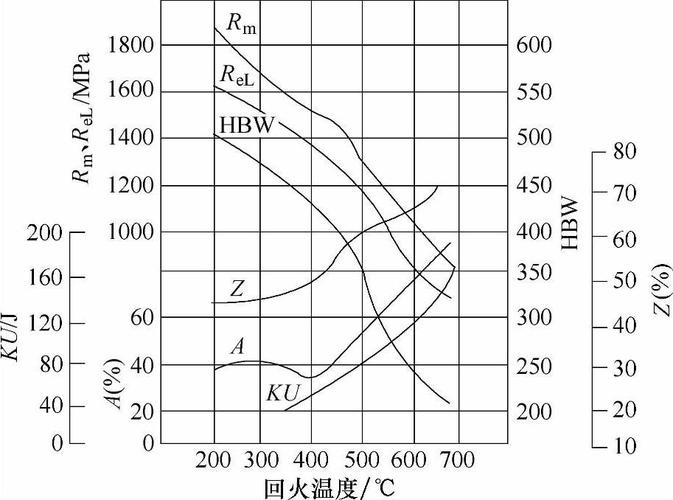 热锻不同温度下碳钢变形抗力曲线
去年带学生去合作的锻造厂参观,车间老师傅拿出来三根报废的连杆锻模,同一个型号,同一个钢厂的料,就是因为开炉的时候操作工看错了温控表,温度低了三十度,第一班下来模膛圆角就崩了。学生站在旁边伸手摸那崩开的缺口,摸完都哑口无言。
原来书上说的「1100℃-1200℃始锻」不是让你随便取个1150℃当理想值算,是要给实际生产的温控误差留余量的。这个点,我在黑板上讲十遍,不如让学生摸一遍报废模具记得牢。
设计不是套手册,是做取舍
之前有个学生,作业做的特别认真,把所有能找到的热锻余量标准都列了个表,飞边槽开了足足12mm宽,说按手册给的中小锻件范围选的,余量留大总没错。
我给他打了个大红问号。你知道你这个设计开出来,下料要多花多少料?后续打磨飞边要多花多少工时?
他愣了,反问我手册上就是这么写的,难道还能错?
哦,那我问他,这个锻件做完之后,所有面都要走数控铣削全加工,还是只磨飞边?他说客户要求全加工。那你留那么大余量干嘛?
热锻本身就带氧化皮,余量留大了,除了浪费原材料,给后续加工加负担,没有任何好处。对吧。
不过话说回来,余量留太小也不行。我听过厂里老师傅讲,早年有个设计为了省料,余量留的比后续加工公差还小,结果锻出来氧化皮脱不干净,一车削直接露缺陷,整批报废,赔了不少钱。
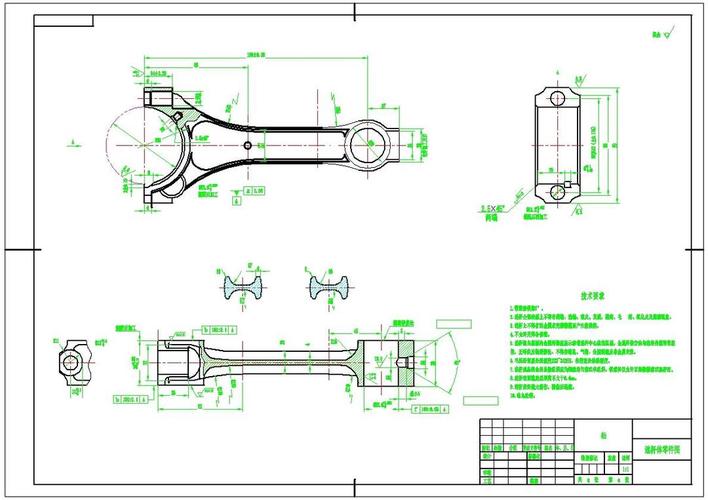 汽车连杆热锻飞边槽结构对比图
取舍,这两个字才是热锻设计的核心,根本不是背手册能背出来的。你得见过报废件,算过成本账,才懂每调一个0.5mm的尺寸,背后是什么 trade off。
我见过很多刚毕业的学生,设计出来的东西,参数全符合手册,就是成本超了一大截,客户根本不会要。问题就出在,他以为设计是做数学题,只要符合公式标准就是对的,忘了设计是要拿来生产赚钱的。
改了三次的教学设计
 改了三次的教学设计
最开始我上这门课,就是按大纲走:先讲概念,再讲公式,然后讲手册标准,最后留作业改作业。一学期下来,学生考完试就忘,啥也没留下。
第一次改设计,把工厂捐的报废模具搬到课堂,让学生传着摸,摸完让他们猜,这个模具是为什么废的。十个人九个猜不对,要么说料不好,要么说热处理不对,其实就是温度没控制好,参数选错了。
第二次改,加了成本核算环节。不管你设计成什么样,必须算出来,你选的参数比标准方案多花多少钱,少花多少钱,报废率会高几个点。学生一下就懂了,原来每一个尺寸的调整,都牵着真金白银。
现在上课,我不会先讲标准,先讲三个报废的真实例子,讲完让学生自己改设计,改完再对照标准讲。学生印象深多了。
上次有个学生,之前次次错参数,这次去完工厂回来做设计,主动把始锻温度往下调了30度算变形抗力,说我考虑到实际生产温控会有误差,这么留,模具寿命不会掉太多,料也不会浪费多少。我看到的时候,差点给他打满分,这不就是学明白了吗?
其实机械设计这行,不管是热锻还是别的,哪有什么标准答案啊。都是在客户要求、生产条件、成本限制里,找最合适的那个解。
书上的公式是死的,人是活的,生产条件是活的,客户需求也是活的。你要是只会套公式,到工厂里肯定碰钉子。我现在教热锻,就认准一个理:要把真实生产场景带进课堂,不是教学生怎么考满分,是教学生怎么出能落地生产的设计。
别觉得热锻是老工艺,就不用上心。现在新能源汽车很多高强度结构件,都是用热锻做的,强度要求比十年前高了一大截,参数选不对,模具寿命上不去,成本降不下来,产品根本没竞争力。
教了这么多年,最大的感受就是,热锻这东西,你得带着学生踩过坑,他才记得住什么是对的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热锻课上踩过的那些坑:为什么学生总算不准模膛磨损
文章链接:https://yqhljx.com/list_9/4231.html
