很多做机械设计的朋友,提到锻造就先想到模锻,尺寸准、效率高,转头就把自由锻扔在角落。只有碰到大尺寸、小批量的重型工件,才想起翻一下自由锻的工艺手册。但实际上,自由锻里的坑,比你爬过的楼梯还多。不少中级工程师能算清楚强度刚度,就是栽在自由锻工艺设计上,最后成品报废,耽误工期还赔了钱。以下全是摸爬滚打十几年攒下来的干货。
为什么大型核心零件必须选自由锻?很多人一开始就选错了
模锻开模贵,单件小批量打下来,成本是自由锻的五到十倍。这个大家都知道。但你不知道的是,超过1吨的毛坯,模锻设备根本压不住。国内目前最大的模锻压机也就8万吨,真要做100吨级的钢锭开坯,还是得靠自由锻水压机。
前年接了一个CCGT燃气轮机的轮盘订单,成品直径2.8米,净重42吨,要求晶粒度等级8级以上。一开始甲方想找模锻厂做,问了一圈,光开模费就要200多万,还不一定能保证内部无缺陷。最后转成自由锻工艺,总造价才不到180万。
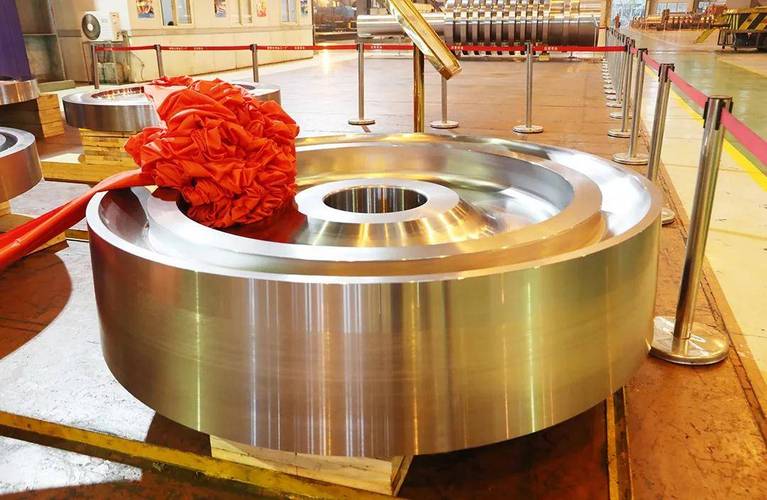
按照GB/T 10193-2019 自由锻工艺编制通则的要求,单件重量超过5吨、形状简单的核心承载零件,优先选择自由锻。不是因为省钱,是因为自由锻的变形更充分,晶粒破碎更均匀,综合力学性能比模锻好10%-15%,这对承受交变载荷的重型零件来说,就是生命线。
很多年轻设计师贪模锻的尺寸准,把原本该自由锻的零件改成模锻,最后疲劳测试过不去,来回折腾大半年。得不偿失。
自由锻工艺设计的隐形坑:没人写在手册里的经验
下料,第一步,就有好多人错。
算下料重量,谁都会,成品重量加夹头加余量不就完了?但大多数人漏了氧化烧损。你用普通碳素钢,烧损率是2%-3%,要是高合金钢,比如P91、316LN,烧损率直接升到4%-6%,少算一吨,最后毛坯不够长,你哭都没地方哭。早年刚碰项目的时候,就碰过一次,给核电项目做支架锻件,少算了1.2吨烧损,最后锻出来短了80mm,整根钢锭废了,亏了小几十万。说起来都是泪。
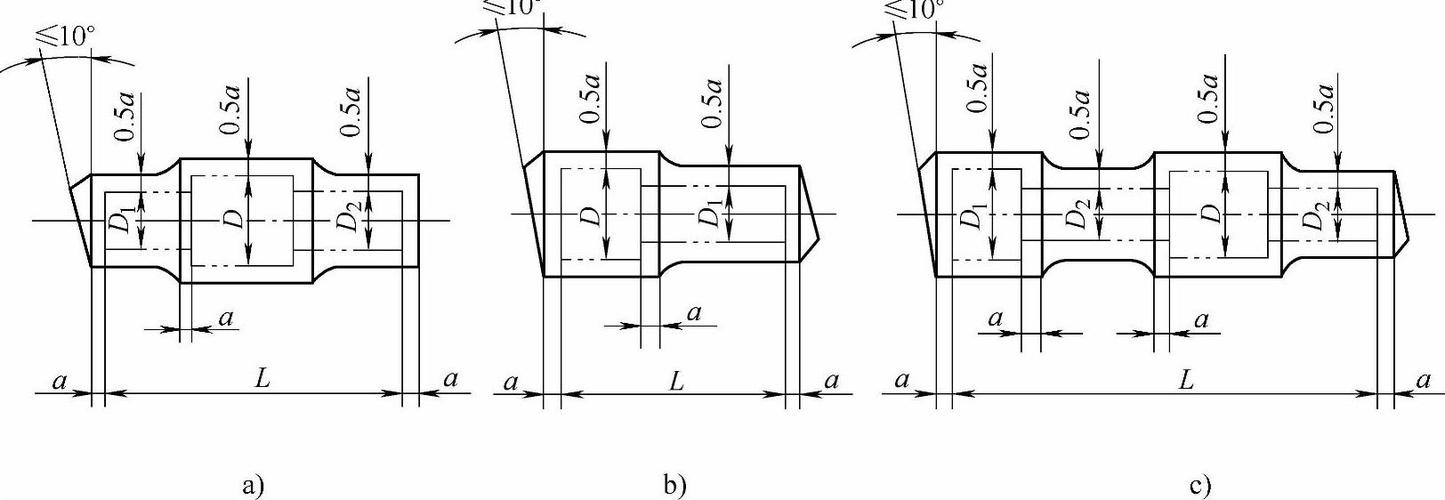
拔长是自由锻最核心的工序,也是出问题最多的地方。做长轴类零件,你选平砧还是V型砧?
很多厂默认用平砧,便宜,通用。但拔长大直径合金钢轴,平砧压的时候,心部会产生拉应力,很容易出现内部横向裂纹。前年给矿山做破碎机主轴,42CrMo,成品直径780mm,长度9.6米,一开始厂方用平砧拔长,UT探伤出来心部有三处长度超过100mm的裂纹,直接报废。后来改成120度V型砧,控制进给量在砧宽的0.6-0.8倍,压下率控制在15%-20%,再做探伤,连个夹渣都找不到。
不过话说回来,V型砧也不是万能的,做方坯还是平砧好用,对吧?工艺选型,永远是看工件的材料和用途来的,没有万能答案。
还有总锻造比,这个是红线。碳素钢锻件总锻造比不能低于3,合金钢不能低于4,高合金不锈钢要到5以上。很多小厂为了省料,直接用连铸坯开锻,锻造比才1.5,晶粒没打碎,力学性能差一半,你拿去做风电主轴,不到三年就断了,最后还要你来背锅。这个一定要写进技术要求里,卡死。
自由锻毛坯的验收,别漏了这几项
很多人验收自由锻,只量尺寸对不对,看看表面有没有裂纹,就完事了。大错特错。
首先,内部缺陷你看不到。所有核心承载锻件,必须做UT超声探伤,按照GB/T 6402-2008的要求,不低于Ⅱ级合格,核电风电的核心件要Ⅰ级。真见过一个项目,毛坯尺寸对,表面没问题,进机床车了一半,才发现心部有疏松,整根废了,加工费都赔进去了。
然后,锻后的余热热处理,很多厂偷工减料。自由锻完了直接放地上冷却,不做正火回火,内应力没消,你加工完放半年,自己变形弯了,找谁说去?这个也要盯紧,要求必须做锻后热处理,还要提供性能检测报告,屈服强度、抗拉强度、冲击功,一个都不能少。
还有余量表,自由锻不是模锻,余量留多少是有讲究的。你留小了,锻件歪一点就加工不出来,留大了,浪费材料还增加加工时间。一般来说,长度方向余量放15-30mm,直径方向放12-25mm,大件往上加,小件往下减,这个比手册上的公式靠谱多了。
自由锻这行,看起来糙,实际上细得很。每一个参数背后,都是无数次报废堆出来的经验。你不去现场看几次锻打,永远不知道里面的门道。多跟老锻工聊天,比啃十本厚手册有用得多。
