很多工程技术人员提起重力铸造,都会默认它是低端、落后的毛坯成型工艺,远不如低压铸造、压铸精密。我做铸造工艺快15年,接过不下百个重力铸造的项目,见过太多因为误解工艺选错方案,也见过太多踩了基础细节的坑导致批量报废的案子。这里分享点能直接拿去干活的干货。
别拿老眼光看重力铸造:它的核心优势从来不是「便宜」
很多刚入行的工程师一提到金属成型,第一反应就是压铸、3D打印,要么就是低压铸造,重力铸造直接归到做毛坯的粗活里。
说实话,真不是这么回事。我去年给国内某商用车厂做转向节的工艺迭代,原来定的方案是低压铸造,算下来开模加单件成本,比重力铸造高了27%,最后改回重力铸造,铸件性能还稳稳过了12万次疲劳试验。
重力铸造靠金属自重充型,没有额外高压冲击,所以铸件残余应力比压铸低30%以上,大型厚壁复杂件,后续不用做几十小时的去应力退火就能直接上机加工,这省下来的时间和钱,谁算谁知道。
还有,重力铸造的拔模斜度可以做到0.5度以内,远低于压铸要求的1-3度,对于后续要加工配合面的零件,加工余量能减一半,材料省了,刀具损耗也降了,对吧?
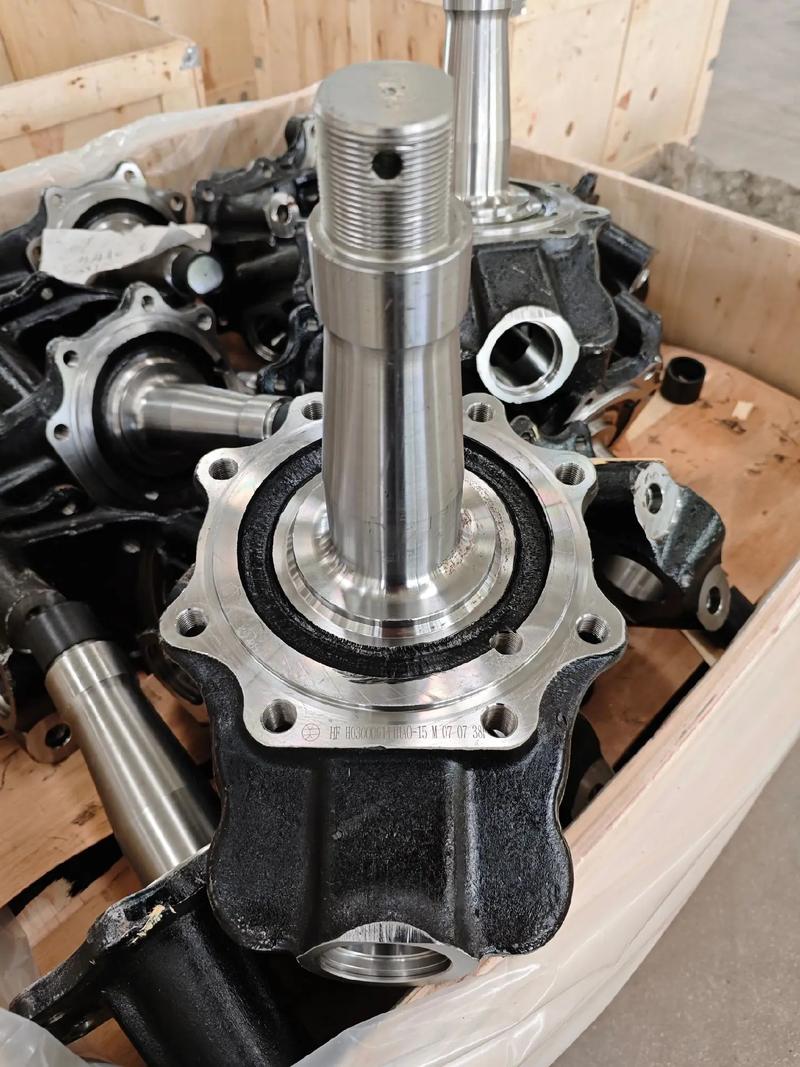
不过话说回来,优势归优势,它的限制也很明显。薄于8mm的侧壁,基本不用想,充型不到,浇不满是常事。小批量大件没问题,要是年产量过十万件,它的效率确实比不过压铸,这点得认。
重力铸造工艺设计:三个容易踩的隐形坑
第一个坑,浇口位置选型,很多人默认底注最稳,其实不然。我刚工作那会,做一个1.2吨的机架箱体,全用底注,结果上部大平面全部是弥散气孔,报废了三个,损失十几万,那会心疼得半个月没睡好。
后来才捋明白,大平面铸件,底注把型腔里的气体全部赶到上部,排不出去,就得用顶注加雨淋式浇口,而且浇口面积要严格按照比例算,按照GB/T 11352-2009《一般工程用铸造碳钢件》的要求,大型碳钢件的浇口比要控制在1:1.2:1.5,我那次浇口比瞎弄成1:0.8:1,直接堵了气。
第二个坑,收缩余量的取值,很多人直接查表拿通用值,踩坑的概率能到八成。我之前做过一个带轮毂的法兰盘,照着手册取了1%的线收缩率,结果轮毂厚壁热节部分收缩超了0.8mm,整个批量200件全部报废,说多都是泪。
收缩率必须跟着铸件的冷却梯度走,薄壁部分取0.8%,厚壁热节部分要取1.2%-1.5%,异形件最好先做1:1样件试模,别直接上批量,这句话记下来,能帮你省几十万的学费。
第三个坑,型砂的含水量控制,很多小厂为了省成本,型砂反复回用,含水量要么偏高要么偏低,含水量高了出气孔,低了强度不够掉砂,成品率能直接掉15个百分点。我现在给客户做工艺,都会咬死要求:型砂水分必须控制在3.5%-4.5%之间,透气性不低于120单位,这是底线,破了这个线,设计再对也白搭。
新工艺加持下的重力铸造:老树也能发新枝
很多人说重力铸造是夕阳工艺,该淘汰了,我不这么看。这几年3D打印砂型普及,重力铸造直接翻身了。
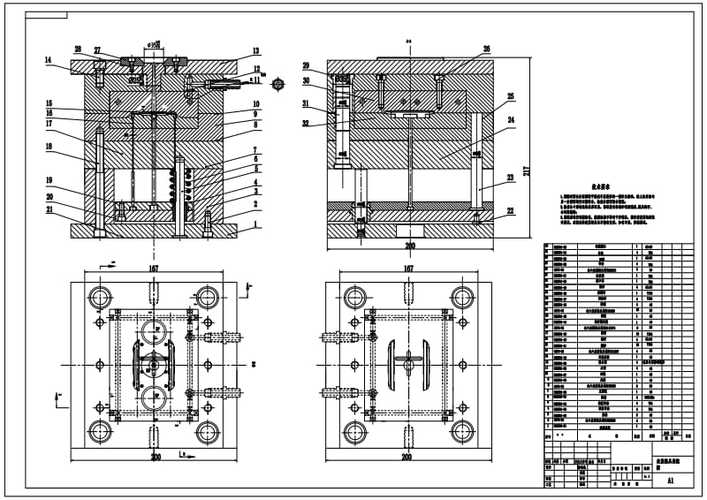
之前做一个小批量的大型矿山设备齿座,一共要20件,开金属模要十几万,还得等半个月,用3D打印砂型,直接打印型腔,一天就出来,浇出来的件尺寸精度能到CT9,比传统砂型高两个等级,总成本直接降了40%,交付周期还提前了10天。
还有就是泡沫陶瓷过滤工艺的普及,现在浇注重力铸件的时候,在浇口放一块10ppi的泡沫陶瓷过滤器,能把90%以上的夹渣挡住,我这边现在做的铝合金重力铸造件,探伤合格率从原来的82%升到了97%,效果真的立竿见影。
我见过太多工程师为了追求所谓的先进工艺,放着好好的重力铸造不用,硬上低压或者压铸,最后成本超支,性能还不达标。什么工艺用在什么地方,心里得有杆秤。重力铸造适合小批量到大批量的厚壁、高强度、低残余应力的零件,尤其是对后续加工精度要求高的,它真的比很多新工艺靠谱。
说白了,工艺本身没有高低贵贱,能解决问题、省钱出活的就是好工艺。重力铸造看起来门槛低,实则对细节要求极高,把这些门道摸透了,它就是你手里的一把利器。
