2026-10-12 03:49:55 分类:机械设计
上周上特种铸造的设计课,本来进度卡的刚刚好,准备按计划讲完轮毂工艺设计就留作业。
结果半道卡了。
把原理讲清楚,怎么还是错了?
我一直以为,低压铸造不就是比重力铸造多了一层气压嘛,从坩埚底部把铝液压进上方型腔,保压到凝固完事,核心逻辑学生一听就懂。
这次收上来的预作业,让学生改一款量产轮毂的浇口方案,居然一半学生把浇口开在了辐条侧面。
我拿着作业问,为什么这么开?学生说,侧浇口后加工好切啊,省一道中心去浇口的工序,低压不是有压力吗?压力能把铝液压满,补缩肯定没问题啊。
哦。原来问题出在这。
我翻了翻手上三本主流教材,无一例外都写着「低压铸造补缩能力优于重力铸造,利用气体压力实现顺序凝固」,没一个人说清楚,压力是怎么干活的。你把浇口开在侧面,铝液从侧面进,型腔先从上到下充型,浇口位置反而先接触低温的模具壁,先凝固了,后续的压力根本传不到型腔中心最后凝固的位置,缩孔能消除才怪。
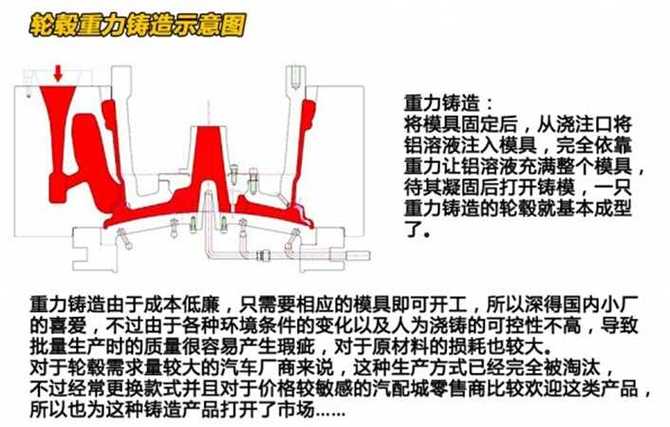 铝合金轮毂低压铸造浇口位置对比图
我当场停下来没往下讲。问全班,你们理解的低压铸造,核心是「低压把铝液压进型腔」,还是「低压持续给补缩通道传力」?
大半人喊的是第一个。
说白了,我漏了最核心的东西。我把整理好的结论塞给学生,没说这个工艺从发明到量产,改了多少版,踩过多少坑,设计的时候要做什么取舍。
原来取舍才是学生最缺的
说实话,教了快十年,越来越觉得教材太干净了。把所有试错的过程都擦掉,只留下正确的结论,学生看着当然顺,一上手就错。
学生都能背低压铸造的优缺点:晶粒比压铸细,气密性比重力好,能做大型复杂薄壁件,对吧?但放到具体设计上,就只会套标准图。
刚才说的开侧浇口的学生,他算过后加工成本,开侧浇口每个轮毂能省五毛钱,一年十万台就是五十万,这个逻辑本身没错啊?错在哪?错在他忘了低压铸造补缩的前提:浇口必须比铸件最后凝固的区域晚凝,压力得一直传到最后那块,不然你压力再大,通道堵了,啥用没有。
我刚毕业进工厂的时候,跟着师傅改一款电机铝机座的低压铸造模,第一版就犯了一模一样的错。为了方便脱模,把浇口开在了侧面,结果浇出来切开来,中心位置密密麻麻的小缩孔,气密性测试全漏,整整三版,改了一周才搞定,那种连着熬夜改图的懊恼,我居然这么多年上课都没提过。
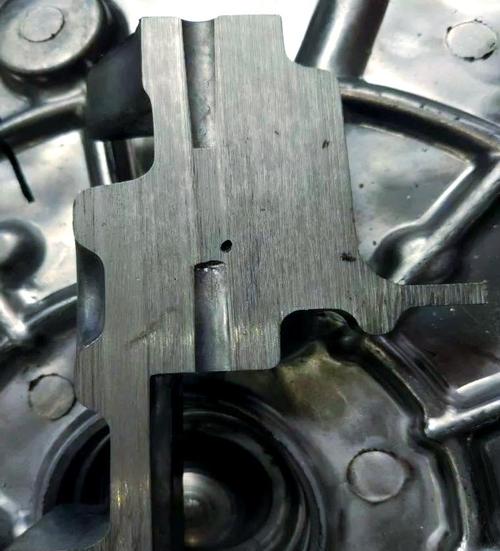 低压铸造铝合金壳体缩孔缺陷解剖图
有个学生当时举手问,如果我做的是半米大的薄铝盖板,最后凝固的位置在中心,浇口总不能开在盖板中心吧,后加工怎么切?
你看,这才是真实设计会遇到的问题,不是教材上给你摆好的标准轮毂。那怎么办?浇口开在底边,把浇口截面做大,让浇口晚凝,再在中心位置加一块冷铁,强迫凝固从中心往浇口走,不就行了?压力是死的,设计是活的啊。
不过话说回来,也不能全怪学生。我们上课总把参数列的整整齐齐:工作气压0.02-0.06MPa,升液速度50-100mm/s,保压时间按壁厚每毫米5秒算。学生背的滚瓜烂熟,谁会想到,做1kg的铝件和做100kg的铝件,保压时间能差出十倍?金属型和砂型的升液速度根本不是一个区间?
把试错的过程还给学生
 把试错的过程还给学生
这次卡壳之后,我直接改了这门课的作业要求。原来给参考图,让学生改尺寸,现在不给了,只提要求:12寸乘用车铝合金轮毂,气密性要求0.3MPa不泄露,成品率要过90%,自己出浇口和工艺方案。
我们系实验室刚好有一台小型低压铸造试验机,抽两个小组去实际浇铝件,浇完切开来自己看缺陷。
上周第一组浇完回来,有个小组坚持开中心底浇口,还特意把浇口直径比行业标准放大了2mm,切开来断面光滑,一点缩孔都没有,几个学生围着断面喊了半天,那种惊喜,比我讲十节课都管用。
其实哪止低压铸造啊,机械设计哪里来的那么多标准结论?所有工艺都是 trade-off,你要省后加工钱,可能就要冒补缩不足的风险,你要追求成品率,可能就要多一道切浇口的工序,哪有什么完美的方案,都是在各种限制里找最优解。
前阵子跟一个开模具厂的校友聊天,他说现在招刚毕业的学生,说起来什么工艺都门清,一上手改低压铸造的缩孔,第一反应就是加保压压力,压力不行就加大浇口,根本想不到从浇口位置和凝固顺序上调整,这不就是我们教出来的问题?我们把正确的结论给了学生,把踩坑试错的过程丢了。
下次上课我打算把当年我改废的那三块试样带过去,让学生自己摸摸那些缩孔坑坑洼洼的手感,比PPT上任何高清图都清楚。
反正,错一遍,比听十遍都记得住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:上课卡壳在低压铸造:学生怎么都绕不开的那个坑
文章链接:https://yqhljx.com/list_9/4223.html
