不是越大越好,也不是越小越好
大多数人对伸长率的理解,停留在“数值越大韧性越好”。不对。伸长率本质上就是材料拉断的时候,伸长量占原长的比例。但很少有人提,这个总伸长量,其实拆成两段——拉断前均匀变形的均匀伸长率,和出现颈缩之后,局部拉细直到断的颈缩后伸长率。
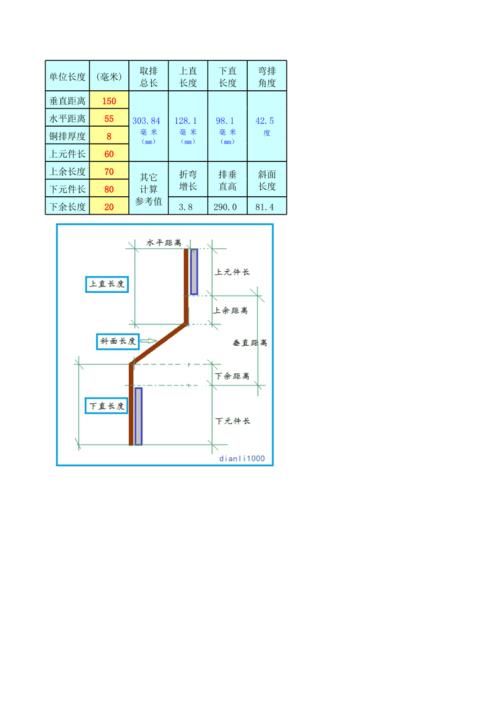
我们日常碰到的绝大多数成型工艺,不管是折弯、深冲还是冷镦,用到的都是均匀变形这段。颈缩都出来了,其实已经离开裂不远了。说实话,我刚入行做工艺调试的时候,也对着标准报告认死理,觉得数值够就没问题。直到碰了这个铜排的案子才反应过来,那批货32%的总伸长率里,有快10个点都是颈缩后拉出来的,均匀伸长率才刚过22,刚好够折弯的下限,应力稍微不均匀就裂了。
很多标准只要求测总伸长率,这就给很多人挖了坑。对吧?
工艺里那些看不见的影响
同样成分的材料,换个工艺走一遍,伸长率能差出去十几个点。这里的门道,没在产线蹲过几个月摸不明白。比如冷轧之后的连续退火,终轧压下率差5个点,退火保温时间差10分钟,出来的伸长率就能变好几个点。我之前调黄铜带的工艺,估算下来,终轧厚度0.8mm,退火温度从520℃升到550℃,总伸长率从35%涨到42%,涨的7个点里,只有1个点是均匀伸长,剩下全是颈缩后贡献的。对成型来说,等于没涨。
还有取样的坑。绝大多数工厂做拉伸试样,都是顺轧制方向切。沿轧向的伸长率本来就比垂直轧向高,差个10%都不稀奇。要是你下料做零件的时候,正好是横切下料,那报告上30%的伸长率,实际用的时候只有20%,能不出事吗?
我当年第一次给客户交样,就是踩了这个坑,来回改了三次工艺,最后才发现取样方向不对,白浪费了半个月,说多了都是泪。不过话说回来,现在多少工厂还是这么取样,大家心照不宣而已。
匹配才是核心
要把伸长率用对,核心不是追高或者控低,是匹配你的实际需求。做深冲件,就得盯着均匀伸长率要,越高,成型越不容易裂。做连续拉丝,反而需要一点颈缩后的延伸,能帮你在拉到最后一道的时候不崩断。不同场景,要求完全不一样。
工艺上要调伸长率,也不是只有退火一条路。压下率、降温速度、甚至轧制油的粘度,都会影响最终的伸长率构成。比如你要均匀伸长率,晶粒就得控制在中等尺寸,太细,晶界多,变形抗力不均匀,提前颈缩;太粗,晶粒本身容易开裂,韧性反而掉。这个边界,每个产线都不一样,没有通用公式,只能自己试。
很多人上来就问,我这个产品要多少伸长率合格?我答不出来。我见过要求伸长率不低于20%的接线端子,实际用18%均匀伸长的材料,比25%总伸长的好用得多——因为那25%的总伸长里,7个点都是没用的颈缩延伸,摆着好看而已。
伸长率和强度天生就是跷跷板,要了高伸长,强度肯定上不去,反过来也一样。没必要为了凑标准的指标,硬做不符合需求的性能。
那天翻完试样,我在本子上记了一句:别盯着数字看,要看数字背后是什么。太多人把伸长率当成了韧性的唯一指标,其实它就是一个参考。你用对了地方,它能帮你省好多事;你拿它当万能标尺,早晚要被它坑。就这么点事。
