我第一反应是压力参数算错了?还是摆角选的不对?翻完他们的计算本才发现,根本不是计算的问题。他们从根上就没搞懂,摆碾到底在“碾”什么。翻遍教材,全是正确的废话,就是看不懂。
课堂上的隐形卡点:没人敢问的想不通
你说学生不敢问吧?也不是。每次问到模压轧制,问题一堆。一到这种放在教材最后一章的特种成型,大家都默认“反正不是重点,大概懂就行”,真要上手做设计,瞬间露怯。
我挖了十分钟才出来,他们最大的疑惑是:为什么摆碾能做好几米直径的环件,普通模压不行?核心区别到底在哪?他们对着静态截面图看了无数遍,只看到摆头斜着压下来,就是没搞懂那个运动到底是怎么转的。
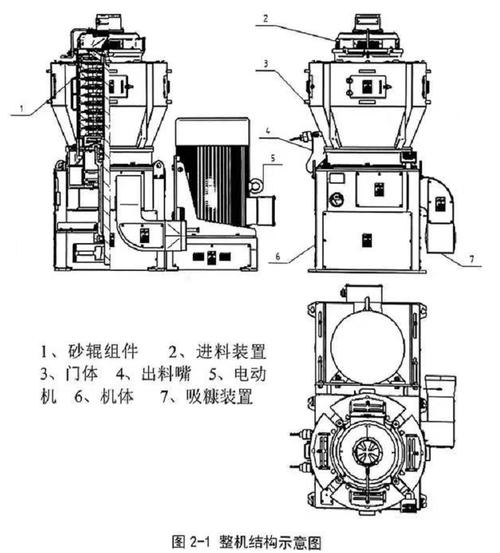
说实话我刚教书那会,我也讲不清楚。我自己第一次进工厂看摆碾机,站在边上吹了半小时冷风才反应过来,哦原来摆头不是只绕主轴转,它自己还转,整个接触区一直是局部的,不是全截面同时压。
教材上一句话带过的“连续局部塑性成型”,原来是这个意思。我们上课放静态图,学生当然只能猜。好多人毕业工作好几年,都以为摆碾就是斜着的模压,根本没搞懂核心差在哪。
改完教案才懂:先摸运动逻辑再算参数
原来我备课是怎么备的?先讲定义,再讲成型力公式,再给几个参数让学生练。结果呢,学生公式背的熟,一到选设备就错,把摆头转速选成和轧制一样,出来的工件全裂。
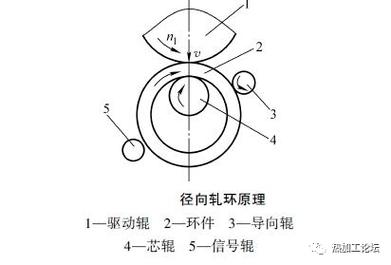
这次改教案,我直接把公式那一页往后移了三页,开篇先拆运动。摆碾的核心,从来不是压力,是三个运动的叠加:一个是摆头绕设备主轴线的公转,一个是摆头绕自身轴线的自转,再加上底座或者芯辊的轴向进给。三个运动凑一起,才是“连续局部碾”,每次只有很小一块坯料受力,所以不需要几千吨的大压机,几吨的设备就能碾出好几米的环件。
那个卡了三周的小组,看到动态轨迹分解的那一刻,整个组都齐声“哦”出来了。原来他们之前把摆头当成了只公转不自转,整个接触区一直是同一个位置,算出来的应力差了十几倍,能对才怪。
不过话说回来,卡点挖到这还没完,还有第二个坑:工艺应用边界。很多学生学完运动,上来就什么活都想用摆碾做,这也是错。
设计里的取舍:别搞完美,先抓核心矛盾
还是那个小组,一开始的需求是做一个直径1.2米的薄壁法兰环,精度要求写的0.02mm,模具材料选的进口硬质合金,预算直接超了十倍还多。我问他们为什么要这么高的精度,他们说,机械设计不就是精度越高越好吗?
我直接给浇了冷水:摆碾本身是塑性成型,成型后工件本身就有弹性回弹,常规精度也就做到0.1mm左右,真要0.02的精度,后续加一道车削不就完了?摆碾的优势本来就是做大尺寸薄壁件,成本低,材料利用率高,你非要让它干精加工的活,那不就等于拿螺丝刀砍骨头吗?没用还费钱。
他们回去改了方案,把精度要求降到了成型能达到的范围,模具换成了常用的热作模具钢,把原来选的3度摆角改成2度,一周就出了合格的仿真结果,所有指标都符合要求。
我整理这段笔记的时候一直在想,我们教机械设计,总喜欢把每个工艺拆成孤立的知识点,定义、公式、参数,摆碾就是最好的例子。它本身不是什么高深的黑科技,就是一个为了解决大尺寸环件低成本成型造出来的工艺,我们把它拆成干巴巴的考点,学生当然看不到它到底用来解决什么问题,遇到了自然卡。
这次改完教案,我加了两个内容:一段工厂摆碾机的实拍视频,一个开场讨论:如果让你做一个两米直径的低碳钢环,你会用什么方法,各有什么问题?再引出摆碾,学生接受度比原来高太多了。
哪有那么多搞不懂的知识点,不过是我们没把讲知识点的顺序搞对罢了。记在这里,下次上课再调,应该还能更顺。
