很多做重型机械的中级工程师,都听过径向锻造,但真到自己选型定工艺,总容易拿不准。这是我跑了十多家重锻厂攒出来的现场经验,覆盖常见坑点和新应用,看完就能用。
别被名字唬住,径向锻造到底改了传统锻打的什么毛病
传统大轴成型靠自由锻,反复镦拔,说白了就是靠大锤子从上下左右砸。
变形主要集中在工件表层,心部的疏松、缩孔根本锻合不了,越大的锻件,这个问题越突出。做出来的风电主轴拿去探伤,十件里有两三件心部不合格,很正常。
径向锻造不一样,它是3个或者4个锤头沿着工件径向同步对打,一边打工件一边旋转送进,每次打击的变形深度能直接透到心部。同样1吨重的轴,径向锻的变形均匀度比自由锻高40%都不止,合格率一下就拉上去了。
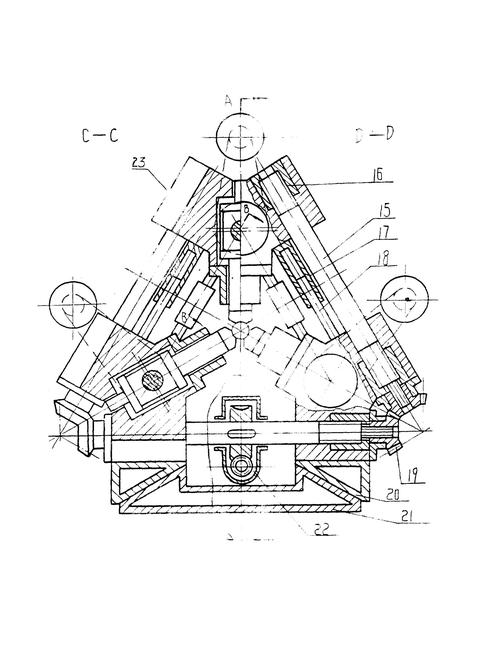
说实话,很多刚接触的人容易把径向锻造和旋锻搞混。其实完全两码事。旋锻只能做直径几十毫米的小长棒,径向锻造现在能干到长度12米、直径1.8米的整锻大型轴件,是高端重型装备核心零件的专属工艺。
现在风电、核电、深海装备的大尺寸轴,几乎都转用径向锻了,你说重要不重要。
现场摸出来的经验:哪些坑你大概率会踩
工艺选型和参数调整,书上说的都太笼统,真到现场全是经验。我见过太多底子不错的工程师,栽在几个小细节上。
第一个坑,就是压下量和进给量不匹配。根据行业标准GB/T 33982-2017《径向锻轴 工艺规范》,进给量f的上限满足公式:f ≤ 2Δh(1/tanα),这里Δh是单次压下量,α是锤头的工作斜角。很多工厂为了赶产能,硬生生把进给量开得比标准值高30%,结果呢?
锻件表面出周期性波纹,心部反而没锻透。我五年前碰过一个项目,石油钻头的轴颈锻件,二十多吨的CrMo钢锭,就是这么废了。
说多了都是心疼。
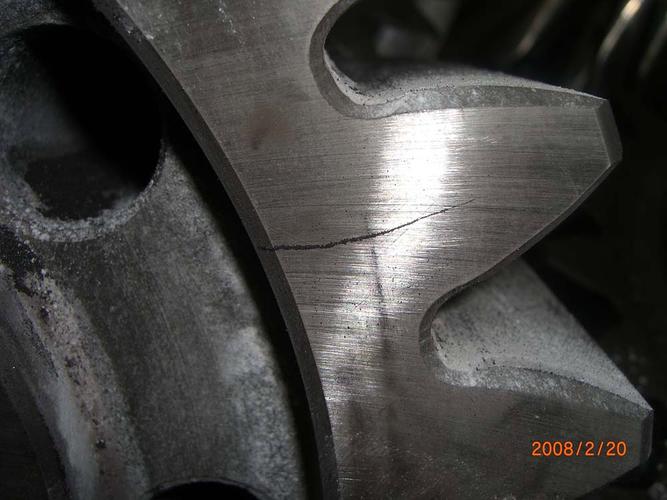
第二个坑,忽略轴向加热温度差。径向锻造对温度均匀性要求很高,沿工件轴向的温度差不能超过50℃。很多老厂的台车炉用了十几年,炉门密封坏了,两端温度比中间低七八十度,你进去测都不测直接锻,出来的锻件两端屈服强度比中间低10%以上,探伤看着没问题,上机跑个三五年就断了,这锅谁背?
不过话说回来,径向锻造也不是万能的。带大法兰的台阶轴,你硬要做整体径向锻,成本比模锻拼接贵出一倍还多,性能提升却没多少,完全没必要,对吧?选型的时候一定要算性价比,别盲目追整锻。
老工艺的新玩法,现在已经玩出这么多花样了
很多人觉得径向锻造是半个世纪前的老工艺,没什么新东西。错了,最近十年的技术革新真不少。
最实用的就是温径向锻加工钛合金航空结构件。之前钛合金都用热锻,温度超过1000℃,氧化层特别厚,后续加工余量留得大,浪费材料还费工时。温径向锻把温度控制在750℃-850℃,氧化层厚度减了80%,加工余量直接砍一半,成本降了快三成,国内现在几个做航空钛锻件的厂都已经用上了。
还有在线检测结合的自适应径向锻。新的数控径向锻机,每打一次就做一次在线超声探伤,碰到内部缺陷直接调整后续压下量,实在不行直接停炉,不用等整个锻件加工完了才发现报废,光材料成本一年就能省几百万。
我上个月去国内某重机厂看他们的新线,做16兆瓦海上风电主轴,整锻一次成型,做完之后测金相组织,心部和表层的晶粒度差不到0.5级,疲劳寿命比旧工艺翻了一倍,真的挺惊喜。
现在国内能做大直径径向锻的厂越来越多,工艺也成熟了,之前要进口的大锻件,现在国内自己就能做,性能还不输国外。
最后说两句
径向锻造看起来就是几个锤子对打,其实里面的门道全在细节。参数匹配、温度控制、材料特性,哪一步没做好都要出问题。多去现场看两次,摸一摸不合格的锻件,比你在办公室看十篇文献印象深多了。
未来十年高端重型装备发展,径向锻造肯定会占越来越重要的位置,多懂点没坏处。
