去年帮某新能源车企排查电机异响,拆下来的电机轴轴承位磨出了0.2毫米深的环形沟。查检测记录,那批轴的轴承位全是按图纸标的Ra0.8全检合格的。谁看都觉得是检测出了错。
你死盯的Ra,根本代表不了真实磨损
我在这行摸了15年,见过的粗糙度报废件能堆半间仓库。一开始我也信Ra。直到2019年做风电齿轮的疲劳测试,两组样件,全测出来Ra0.78,卡着公差上限走的。一组是外圆磨床干出来的,表面是密密麻麻的尖峰,测Rz是6.2微米;另一组是磨完走了一遍超精珩磨,尖峰被打平,Rz是2.1微米。同样的材料,同样的热处理硬度,同样的润滑条件,跑500小时疲劳测试,尖峰那组的点蚀面积是珩磨组的17倍。
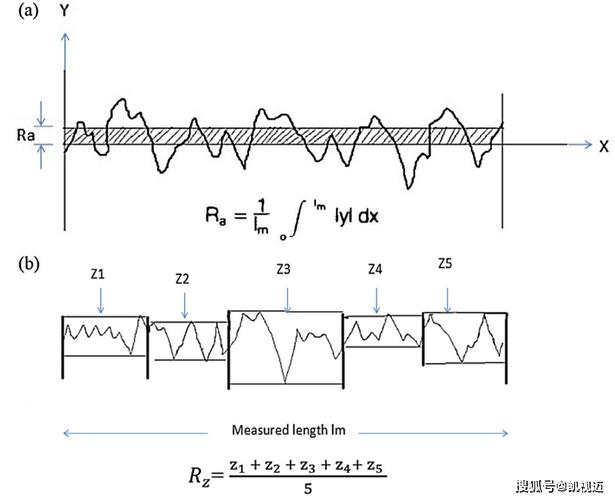
说白了就是,Ra是整个轮廓的算术平均偏差,它根本分不清表面的峰是尖的还是钝的。就像你算一个班的平均身高,你根本不知道班里有没有站着几个两米的巨人,几个一米五的矮个。现在多少设计图纸上,就只标个Ra值,连Rz、Rp这些参数提都不提。上次碰到个刚入职的设计,给液压密封的配合面标了Ra0.4,测出来全合格,结果装上去就漏油。为啥?他测的那个面是车削出来的尖峰,压上密封圈,尖峰直接把橡胶割出细缝,油顺着缝就漏了。同是Ra0.4,珩磨出来的网纹面,密封圈能扛5年不渗。
别扯什么标准。标准是死的。人是活的。你拿个平均数值去卡所有工况,不出问题才怪。
车间里的粗糙度检测,大半都是走个过场
说出来你可能不信,我们之前做内部质量审核,拿计量室校准过的轮廓仪,和车间里常用的手持粗糙度仪做对比,同一块样件,两个设备测出来的Ra差了0.32。差在哪?车间里的表面沾了切削液的残膜,沾了铁屑的微颗粒,手持探头扫过去的时候,根本不会把凹坑里的杂质带出来,测出来的数值自然虚低。
还有更离谱的。90%的一线质检,根本不会找零件实际配合的工作面去测。就拿电机轴的轴承位来说,实际配合的区域是轴承内圈压上去的那12毫米宽度,很多质检为了省事,专门找轴端没有台阶的光滑位置测,离实际配合面差个3、4毫米。那地方本来就没受力,磨的时候本来就磨得细,测出来的Ra当然好看。

我上次在苏州的代工厂现场,抓着一个质检的小伙子,他还跟我犟,说”我们一直这么测的,从来没出过问题”。结果当天下午,那批轴装到车上做路试,跑了120公里就出现轴承异响。拆下来一看,实际配合的位置是接刀痕,Ra测出来1.6,比图纸要求高了一倍。
哦对,还有个行业潜规则。很多车间会专门在零件上留一个“检测面”,就是磨的时候特意磨得特别光,专门给粗糙度检测用的,实际工作的配合面根本不管。反正检测报告上的数是对的,出了问题再说。对吧?这事儿说出来都丢人,但真的到处都是。
现在整个行业都绕不开的盲区
讲个我今年碰到的事儿。氢燃料电池的金属双极板,图纸要求密封面Ra0.2,我们用实验室的高精度轮廓仪测,全是0.18到0.22,完全合格。结果装到电堆里,压到1.2兆帕的设计压力,测接触电阻,直接超了标准值3倍。
拆下来重新测表面轮廓。哦,原来那些微凸体在压装的时候全被压塌了。原来的Ra0.2,压完之后直接变成Ra1.3,比图纸要求高了6倍多。
我们现在所有的粗糙度检测,全是在无载荷、冷态、静态的条件下测的。但实际零件装到设备上,是要受几十上百公斤的压装力,是要受摩擦发热的影响,是要在反复的微动磨损里变样子的。谁会去测压装之后的实际轮廓?没有对应的标准,没有对应的检测设备,甚至大部分人根本没意识到这事儿。
很多人说,现在搞数字化、搞数字孪生,能把粗糙度算得更准。拉倒吧。连最基本的“静态测的数值和实际使用效果对不上”这个问题都没解决,搞那些花架子有啥用?
现在的问题根本不是怎么把Ra测到小数点后两位。是所有人都被这个静态的数值给绑死了。你跟他说要考虑尖峰高度,要考虑压装变形,他跟你扯我们的Ra全是按标准测的,完全符合图纸。
就这么拧巴着。
反正我干了15年,见过太多因为这个拧巴劲儿产生的报废件,小到几块钱的密封圈,大到几十万的风电齿轮。没人愿意改。毕竟改了就要重新做检测规范,就要重新教质检,就要推翻以前所有的合格记录。
麻烦。
但麻烦不代表不存在。
