那天凌晨3点。
我蹲在检测台边拆了第三件报废样。
是给新能源车企做的电机端盖,剖切之后在浇道根部的薄壁位置,散着一片边缘模糊的孔隙,探伤图上的亮斑连成片,判定为疏松超标。班组里的老工艺员第一反应是模温不够,补缩通道冻早了,抬手就把模温设定从180℃调到220℃。
结果白班出来的批次,疏松报废率没降,表面冷隔的废件多了快两成。
那天凌晨3点的报废件
之前大家对着工艺手册翻了三遍,把能想到的补缩参数全调了一遍——从压射比压到保压时间,从内浇道速度到模具冷却水路的流量,甚至把原本20℃的模温设定往上提了40度,结果除了多出来一堆表面冷隔的废件,那片集中在浇道根部的疏松半分没少。
我盯着断口看了五分钟。
不对。
真的不对。缩松的断口是沿晶分布的暗灰色粗糙面,孔隙边缘带着树枝晶的棱角,是凝固过程中金属液补不上缩形成的。但眼前这堆孔隙,边缘是圆滑的,大小不均,裹着细碎的氧化铝皮,根本不是补缩不够的形态。

我当时脑子里第一反应是卷气。
铝液从压室冲进来的速度太快,型腔里的气没来得及顺着排气槽跑出去,被高速流动的铝液裹在浇道根部,还没等浮到铸件表面,就跟着凝固层冻在里面了。这种气型的疏松,你把模温调到天上去也没用。
被积碳堵死的排气路径
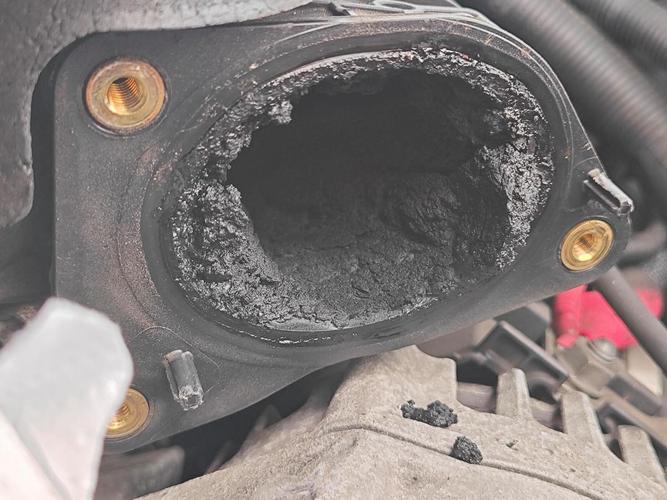
喊了模修组的人拆分型面的时候,我都做好了大拆模具的准备,结果掀开来一看——靠近浇道侧的三条排气槽,被厚厚的脱模剂积碳堵了快三分之二。
我当时盯着那层黑硬的积碳层真的想骂娘。上周刚跟模修班组开了会,说每生产800模就要用铜丝通一次排气槽,清理积碳,转头就把这事忘到九霄云外了。排气槽的有效通流面积少了三分之二,型腔里的空气根本排不出去,高压射流的时候,气被封在型腔内,顺着铝液流的路径找最薄弱的地方钻,最后就卡在浇道根部那个流速最快的位置。这跟补缩半毛钱关系没有,你就算把保压时间从2秒加到5秒,那些被裹住的气也不会凭空消失。

花了四十分钟把所有排气槽的积碳清干净,又把慢射阶段的压射速度从0.5m/s调到0.8m/s(示例参数),让铝液在压室里先平稳走完直浇道,把型腔内的气慢慢排出去,再升到快射阶段填充满型腔。
当天下午跑的200模,疏松的报废率从之前的12%直接掉到1.2%。冷隔的问题也跟着解决了——毕竟模温调回了原来的180℃,没再瞎提温。
调参的边界从来不是手册上的数字
很多新人刚接触压铸工艺,看到疏松就条件反射式调模温、加压射比压,总觉得所有疏松都是补缩不够闹的。
其实哪有这么简单。
如果疏松是在铸件最后凝固的厚大热节位置,断口是粗糙的树枝晶面,那确实要调整内浇道的位置,打通补缩通道,靠高压把金属液顶进去填实缩的位置。但如果是在铝液流速最快的流道根部,断口孔隙边缘圆滑,那十有八九是卷气,你再怎么调补缩参数都是白搭。
更怕的是有人看到疏松就瞎提铝液温度。我入行头三年,就见过刚毕业的徒弟,为了“提高流动性加强补缩”,把铝液温度从680℃硬拉到720℃,当天批次的疏松直接翻了三倍——温度高了,铝液溶氢量上去了,凝固的时候析出来的氢气形成密密麻麻的针孔,那种疏松你怎么压都压不掉。
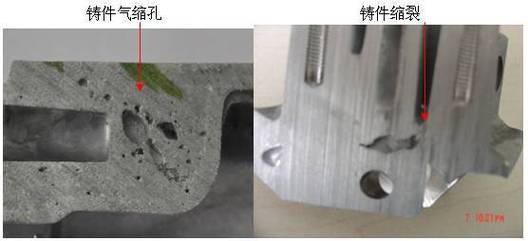
说起来,上周接的另一个订单,铸件最厚的位置和最薄的位置差了8mm,哪怕排气全通,慢射参数调到最稳,热节位置的缩松还是消不掉,最后加了局部挤压销才把孔隙压下去,算下来模具改造成本多了快两万,客户还觉得我们是在乱加钱。
到现在那单的成本还在扯。
哪有什么一劳永逸的工艺参数。所有的调整,都是对着现场的实际问题来的。别看到疏松就翻手册套公式,先把断口看明白,把模具拆开看清楚,比啥都强。
