摘要:环锻是重型机械领域生产大型环形零件的核心工艺,很多中级工程师只会按经验套参数,经常踩成本、质量的坑。本文结合实际项目经验,梳理环锻工艺核心的三个问题,给同行做落地参考。
适合项目的工艺路线才是最好的
很多人一提到环锻,第一反应就是大型轧环机轧出来的高精度环件。没错,现在风电、核电、压力容器领域的大尺寸环形工件,九成以上都是环锻做的。但不是所有项目都得上全套轧环线。
我去年碰过一个项目,客户要3件直径5.8米的风电法兰,要求符合GB/T 10318-2019 II级精度,预算卡得死。一开始供应商说上径轴向轧环机,开价一百二十万。后来我们改了工艺,用自由锻冲孔扩环,留够余量,最后机加出来完全符合要求,总造价才八十万。省下来的钱够给整个项目组发三个月奖金了。
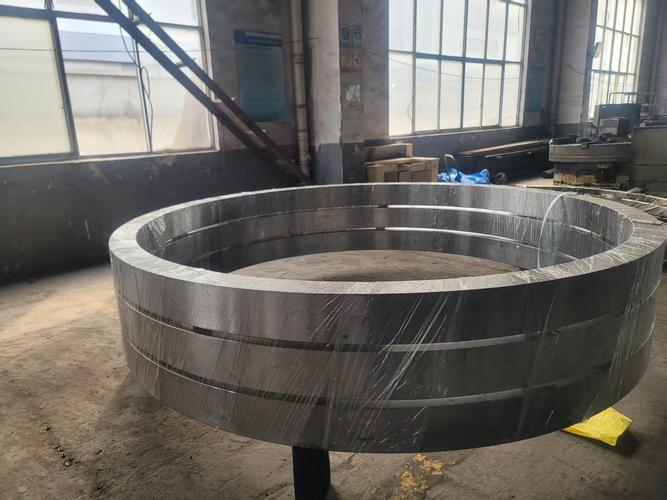
说实话,现在很多锻压厂为了赚设备钱,不管批量大小都推轧环工艺。其实要分情况:批量超过20件、精度要求IT7以上的,上轧环机肯定划算,单件精度稳定,材料利用率高。如果是单件小批量,大直径低精度的环件,自由锻扩环的综合成本反而低很多,对吧?
还有人搞不清径向扩环和径轴向扩环怎么选。简单说,如果你做的环件截面是矩形,高度比直径小一半以上,径向扩环就够了。要是截面是方形或者更高的异形截面,比如盾构机的齿轮圈,那必须上径轴向轧制,不然高度方向的尺寸精度根本保证不了。
常见缺陷的排查和预防,全是细节
环锻最头疼的不是尺寸不对,是内部探伤出缺陷。废一件大尺寸环锻,几十万就打了水漂。我刚工作那年,跟着师傅做一个2.4米直径的压力容器法兰,锻完探伤,心部出了一道8mm长的微裂纹。全车间盯着找了一周原因,最后才发现是下料的时候,芯料没冲干净,扩环的时候拉裂了。
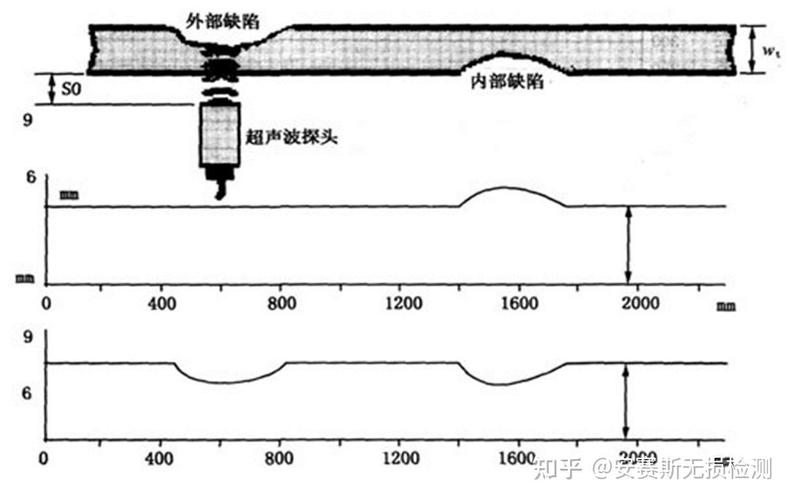
哦对,还有一种更常见的情况,就是始锻温度够,但是心部没热透。大尺寸锻件,加热的时候每100mm直径要保温至少1个小时,很多厂为了赶工期,保温时间砍一半,心部温度才八九百度,达不到奥氏体化温度,塑性不够,一扩就裂。按照JB/T 6294-2018的要求,壁厚超过200mm的环锻,保温时间必须按每100mm 1.2小时计算,偷不了懒。
还有个常见问题,椭圆度超差。很多人第一反应骂轧机精度不够。其实十有八九是卸料的时候出的问题。锻完卸料的时候工件温度还在七八百度,塑性还很强,你随便往地上一放,不等冷却就吊走,自重就把圆压扁了。我见过最离谱的,一个3米直径的法兰,卸下来放在不平的水泥地上,冷却完椭圆度差了快10mm,根本救不回来。说白了,就是多做几个工装的事儿,花不了几个钱,能省一大堆麻烦。
余量计算,差一毫米成本差很多
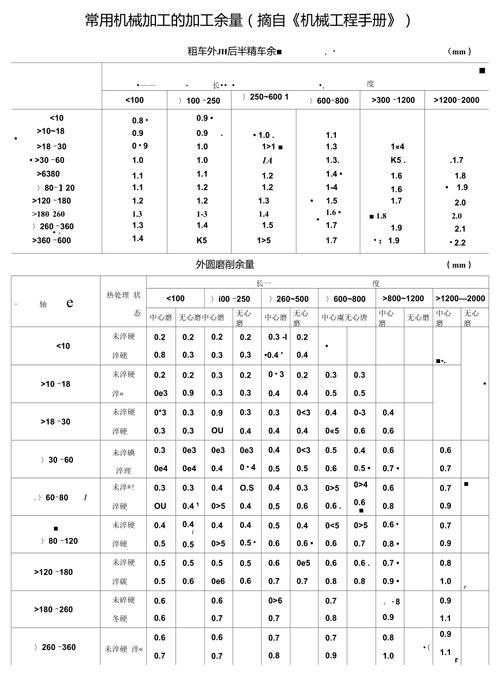
很多工程师出图,余量都是凭感觉瞎留。留多了浪费材料,留少了机加不够,整批报废。我见过最夸张的,一个3米直径的环,设计单边留了20mm余量。算一下,多出来的材料就是三百多公斤,锻件价格按8块钱一公斤算,一件就多花两千多,十件就是两万多。真的亏。
其实行业内有通用的计算规则,我整理了这么多年的经验,给大家个靠谱的参考:直径≤1000mm的碳钢环锻,单边余量留3-5mm;1000mm<直径≤3000mm,留5-8mm;直径>3000mm,留8-12mm。如果是合金钢,要做淬火处理,每个方向多留0.5-1mm的变形余量,这个一定要加。
很多人忘了冷却收缩余量。锻件从八百多度降温到室温,整个直径方向收缩多少?按钢的线膨胀系数11.5×10^-6/℃算,直径D的收缩量就是ΔD = D × 11.5e-6 × (T终锻 – T室温),一般取ΔD≈0.1%D,也就是1000mm直径收缩大概1mm,你要是不放这个量,最后冷却完尺寸正好小1mm,不够车,全废。
不过话说回来,也要看你后续有没有校正工序。如果轧完之后有整体校圆,余量可以少留0.5-1mm,能省不少料。
环锻这个活儿,门槛说高不高,说低不低。大的原理随便找本书都能看明白,真正的经验全在那些不起眼的细节里。多跟锻工师傅聊聊天,多去现场蹲几次,比对着标准抄参数有用多了。
