很多做机械结构的中级工程师,做了两三年机加工零件,第一次碰热锻件,十个有八个要踩坑。不是尺寸公差卡错了,就是锻件流线搞反了,最后零件上机出问题,改模改到怀疑人生。本文整理了我做重型机械十五年,踩过、见过的几十个热锻坑,都是实打实能落地的经验。
热锻流线真不是玄学,是你没摸透规则
刚入行的时候,我也觉得“流线”是老工程师吹出来的玄学,不就是金属锻造的时候晶粒顺着变形方向走吗?能影响多少性能?直到当年我们所里接的一个起重机油缸销轴项目出了问题,我才彻底服了。
那个项目,新人负责出图,下料的时候为了省料,把棒料横过来切,模锻出来的流线是垂直销轴轴向的。销轴做的就是受交变弯曲载荷,最大主应力正好沿轴向走。结果做疲劳测试,循环次数比要求差了三倍半,试验做到一半直接断成两截。
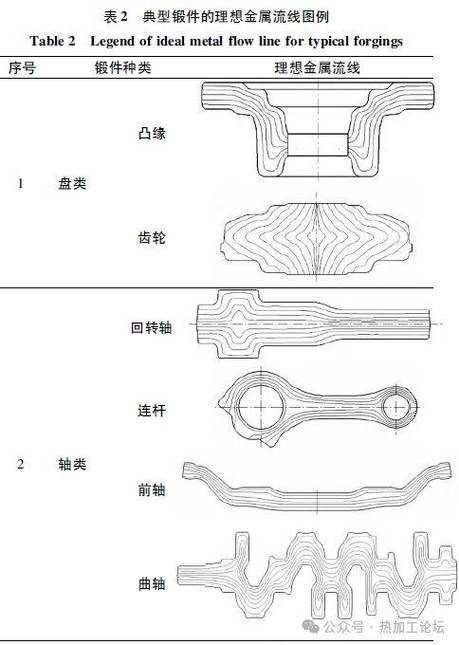
按照GB/T 12361-2017《钢质模锻件 通用技术条件》的要求,受交变载荷的核心受力零件,锻件内部流线不允许有切断、扭曲,必须和工作状态的最大主应力方向平行。很多小厂为了省料省工,不管什么零件都随便下料,要么飞边位置开错切断流线,要么变形量不够流线没伸展开,最后零件使用寿命差好几倍。
改一次开模费十万块,前前后后折腾了一个多月才搞定。甲方天天催,领导天天找。那段日子,谁干谁知道。
公差放错,是热锻设计最高发的低级错误
做惯了机加工的人,最容易犯的错就是啥面都卡细公差。我见过太多设计师,把热锻件的非配合面公差标到±0.5,比机加工还严。你有没有想过,热锻是高温下模具砸出来的,怎么可能做到那么高精度?
很多新手不知道,热锻公差不是你想怎么标就怎么标,国家出了专门的规范。就是GB/T 12362-2016《钢质模锻件 公差及机械加工余量》,这个标准里把模锻公差分了四个等级:精密级、中等级、粗级、超粗级。90%的通用结构件选中等级就完全够用,瞎选精密级,就是平白无故给供应商加难度,最后成本涨一倍,合格率掉一半,吃亏的还是你自己。
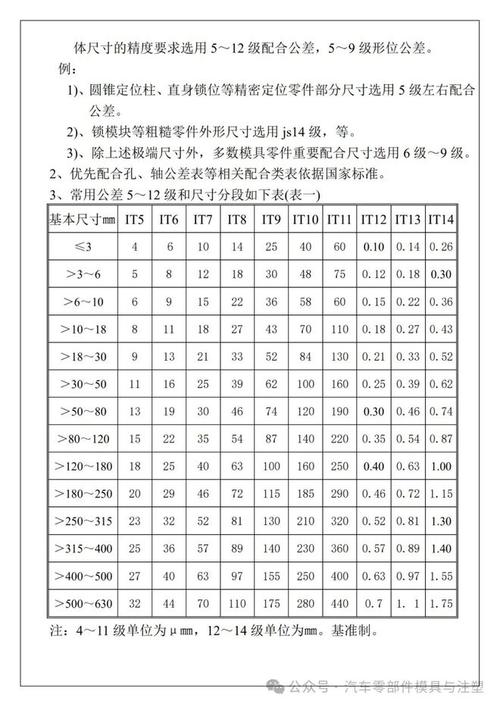
去年有个做商用车的朋友找我,说供应商给的转向节报价比原来高了40%,不知道哪里出问题。我翻了他的设计图,笑了。他把转向节壳体的非配合外圆公差标了±0.3,要求供应商必须做到,人家只能换高精度模具,甚至锻完还要车一刀外形,能不贵吗?后来我让他把公差放宽到±1.2,符合中等级公差要求,价格直接回到原来的水平,强度啥问题都没有。
对了,还有人问我,翘曲变形公差要不要管?大尺寸锻件必须管,但是也别瞎卡,一般按照重量和长宽选,标准里都给了对应的数值,直接查就行,不用自己拍脑袋。
氧化脱碳层,这个坑90%的新手都跳过
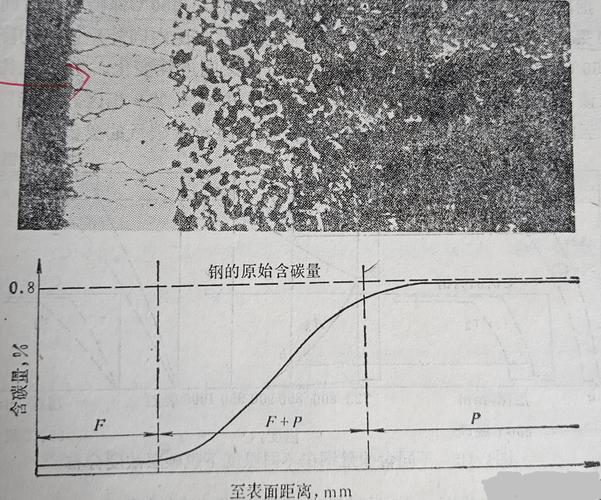
说实话,我刚入行的时候就在这栽过跟头。那时候做推土机的从动齿坯,我算机加工余量,只算了需要铣齿的量,留了1mm总余量,结果热锻出来,淬火之后齿面硬度检测不合格,整批200多件全部报废,我半个月工资扣完,连续吃了一个月泡面。
问题出在哪?热锻是把钢加热到再结晶温度以上成型,高温下钢表面的碳会和空气中的氧反应,形成一层脱碳层,脱碳层的硬度根本达不到要求,必须全部切掉。一般来说,低碳钢热锻后的脱碳层厚度在0.5-1mm,中碳钢在0.3-0.8mm,合金钢只会更厚。所以你的机加工余量,必须至少比最大脱碳层厚50%,保证把脱碳层全部切掉,不然哪怕留了一点点,后期零件都会提前磨损报废。
不过话说回来,余量也不是留得越大越好。留多了浪费材料不说,机加工切的时候费刀费时间,成本蹭蹭涨,老板回头就得找你算账。你就按脱碳层的上限加0.5mm,足够用了。
最后说两句
热锻这东西,没有教科书说的那么复杂,也不是完全靠经验瞎蒙。核心就是别拿机加工的思路套热锻,多去锻造车间转两圈,看看人家怎么下料怎么开模,问问老锻工哪里容易出问题,比你翻十本厚书有用。这些坑,都是前辈们真金白银砸出来的,记下来,少说能给你省几十万的冤枉钱。
