对很多刚上手做机械设计的工程师来说,转轴设计好像就是套强度公式,选材料画个图就完事。但实际落地起来,十个项目有八个会在转轴上出问题。分享十几年做转轴设计攒下的踩坑经验,都是公式书上没写透的落地细节,适合有基础但缺实战经验的工程师参考。
别光盯着静强度,失效大多来自应力集中
刚入行那会做设计,拿到任务第一反应就是找材料力学的公式,算扭转强度算弯扭组合,得出安全系数大于1.5就万事大吉。直到第一次出问题:给一条食品输送线做改型,从动转轴算出来安全系数1.8,觉着稳了,结果客户现场用了三个多月,轴从键槽位置断成了两截。那时候头都大了,拉着断轴去做失效分析,裂纹源明明白白就在键槽的尖角位置。说白了就是图加工方便,键槽没开圆角,应力集中系数比设计要求翻了三倍,交变载荷跑下来,疲劳裂纹自然找着最脆的地方往下裂。
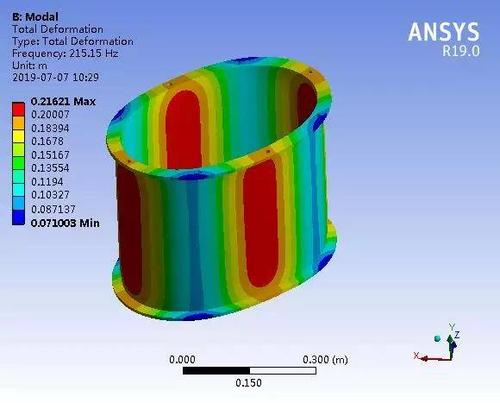
很多人说我按国标画的键槽啊,怎么会错?国标给的是尺寸范围,没逼着你把尖角留着啊。说实话,只要多花五分钟给键槽开个R0.5的圆角,转轴的疲劳寿命就能翻一倍。还有轴肩位置,很多人为了给轮毂定位牢固,把圆角做的特别小,甚至直接开直角,就为了让轮毂贴的紧。你是贴紧了,应力也集中了。轴肩圆角半径一定要比轮毂孔的倒角大,这个是底线。现在很多设计软件自带应力分析模块,抽十分钟算一下,哪里应力高一眼就能看见,犯得着赌运气吗?
差一毫米都不行。
真疼。
不过话说回来,不是说静强度不用算,是你算完强度,一定要留足够的余量给应力集中和疲劳,尤其是经常启停、载荷波动大的转轴,别把安全系数卡到1.2就完事,至少留到1.5,受交变载荷的直接干到2以上,不亏。
高速转轴别漏算临界转速,共振坑死人
做低速转轴的时候,上面说的问题是大多数,碰到转速超过1000转的转轴,十有八九会栽在共振上。前年有个客户找我帮忙,做小型离心风机,出厂试机的时候转速一升到1150转,整个机壳抖得能跳起来,轴承烫的摸不住,换了进口轴承,加固了底座,甚至换了电机,问题还是存在。最后拿笔一算一阶临界转速,哦,他的工作转速是1200转,算出来一阶临界是1280转,刚好卡在0.8倍临界转速的位置,不抖才怪。
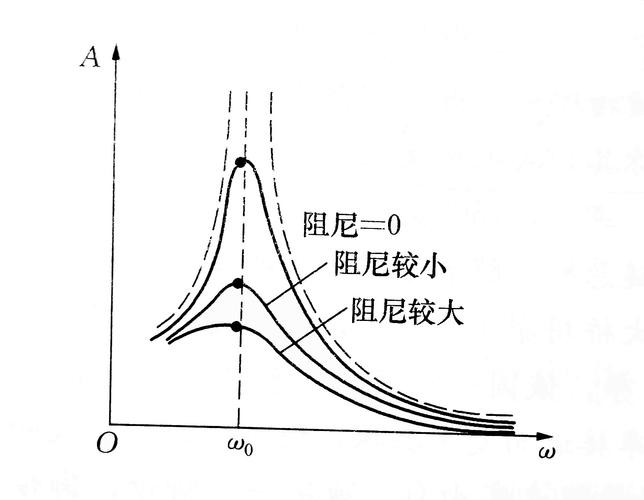
按照GB/T 16908机械振动的要求,刚性轴的工作转速必须小于0.7倍一阶临界转速,挠性轴的工作转速要大于1.3倍一阶临界转速,这个区间是红线,碰都不能碰。当时给的方案就是把轴的直径加粗两毫米,一阶临界直接提到1600转以上,试机一次就过了,就这么简单。很多人说我不会算临界转速怎么办?现在网上随便找个开源的计算工具,输入轴径、材料密度、支撑位置,分分钟出结果,别偷懒。
还有动平衡,很多工厂做动平衡只做轴本身,装完叶轮、带轮就不管了,装配带来的偏心误差,哪怕只有0.1毫米,高速转起来离心力就能翻几十倍,照样抖得你怀疑人生。一定要带上所有旋转零件一起做动平衡,精度等级按G6.3选就能满足大部分工业场景,要求高的选G2.5,花不了多少成本,能省一大堆售后麻烦。
工艺装配的细节,才是寿命的关键
很多人做转轴设计,把大部分精力放在计算和画图上,根本不管加工和装配能不能做的出来,做出来能不能拆。我见过最离谱的设计,轴肩做的比轴承内圈还高,轴承坏了根本拆不下来,最后只能把轴锯断才换得下来,折腾死现场维修的师傅。轴肩定位高度一定要小于轴承内圈的高度,这个常识,现在还有人忘。
还有配合公差,很多人觉着过盈越大越牢固,轴和轴承内圈配合直接选s6,装的时候要么把轴承内圈压裂,要么用热装装上去,冷却之后轴的收缩量太大,用不了半年就跑内圈,维修的时候拆都拆不动。普通转速普通载荷的深沟球轴承,选k6就够了,只有重载荷冲击载荷才需要选m6甚至更大的过盈,别瞎选。
选材也是一样,一上来就要用40Cr调质,好像不用好材料就显不出水平。其实低速轻载的转轴,45钢正火就能满足要求,成本比40Cr低一半还多,加工性能还好,何必浪费?如果对疲劳寿命要求高,花不了几个钱做个表面滚压强化处理,比你换更好的钢材提升还大,这个工艺真的被低估太多了。
转轴设计说难不难,说简单也不简单,公式谁都能套,真正见水平的都是公式之外的细节。踩过几次坑,你就会明白,好的设计,从来不是纸上最完美的参数,是能在加工、装配、使用全流程都踏踏实实不出错的方案。
