很多机械设计工程师对滑动轴承的认知停留在教科书层面,实际选型设计中踩坑不断。本文结合十余年现场调试与设计改型经验,讲透滑动轴承选型、间隙设计、材料选型中的核心要点,都是书本没说透的实战经验。
别光看样本参数,先搞懂你要哪种滑动轴承
去年帮一个钢厂修大型轧机,主轴瓦烧了。一帮人蹲在油坑边上看了三天,最后发现根本不是润滑的问题——选型的时候把动压滑动轴承当成了静压用,差了十万八千里。
动压靠轴转动带油进入楔形间隙,自己挤出压力撑起油膜,结构简单不用额外油泵,成本低。可它有个死穴:启动、停车的时候转速不够,根本建不起完整油膜,轴和瓦直接硬摩擦。
频繁启停的设备硬上动压滑动轴承,那就是找死。我之前见过皮带运输机的改向辊,三个月烧了三副瓦,甲方骂设计无能,最后查出来就是设计院为了降十几万的成本,把原定的静压换成动压,这锅设计背得冤不冤!
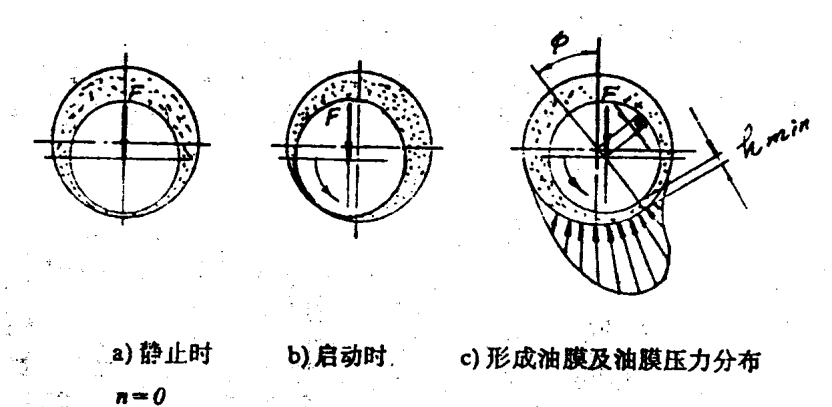
静压就不一样,外接油泵提前把压力油打进瓦腔,哪怕轴完全不转,也能把轴顶起来,完全不接触。重载低速、频繁启停的场景,哪怕贵个几十万也要上静压,别瞎降本。
还有近年用得越来越多的自润滑滑动轴承,适合轻载、要求免维护的场合,食品包装、医疗器械这些地方,不用打油,干净省事,很多人还不知道这种选型方向,一味抱着油润滑不放,白白增加后期维护成本。
间隙设计是命根,不是套个经验公式就行
很多新手设计滑动轴承,顶间隙直接按轴径千分之一取,完事。对吗?
不对。我刚工作那会就踩过这个坑,给焦化厂设计给料机的轴瓦,按常温千分之一取了间隙,试机的时候环境温度加上摩擦温升,轴温直接干到110度,报警停机关不上,我们连夜拆瓦,那味儿,巴氏合金烧糊的味儿,在我衣服上留了一周都散不去。
问题出在哪?轴是45钢,瓦是巴氏合金,线膨胀系数差了一倍还多,工作温升几十度,轴胀得比瓦多,间隙直接就没了。正确的算法要把热胀差算进去,顶间隙Δ= (0.001~0.002)d + kΔt d,这里d是轴径,k是轴瓦材料和轴材料的线膨胀系数差,Δt是工作温度和安装温度的差值。很多人直接把后面那项丢了,不出事才怪。符合GB/T 18844-2002滑动轴承配合的要求,热膨胀修正是必须项,不是可选项。
侧间隙很多人也不注意。动压滑动轴承的侧间隙是用来排油散热的,侧间隙太小,热油排不出来,热量积在瓦里,温度慢慢爬高,最后还是烧瓦。行业里默认的经验是,巴氏合金瓦的侧间隙取顶间隙的一半,这个数值标准里写得模糊,却是无数坑堆出来的结论。
还有表面粗糙度,轴颈的粗糙度必须比瓦孔低至少一级,不然微观凸点会刺破油膜,用不了三个月就拉毛,这个细节,机加工经常偷懒,设计一定要标注死,别留余地。
材料选型别只盯着巴氏合金不放
很多人一提到滑动轴承瓦,第一反应就是巴氏合金浇铸。说实话,巴氏合金确实是重载工况的不二之选,嵌藏性好,进点小杂质能自己嵌进去,不会刮伤轴颈,跑合性能也好。可它不是唯一选择啊。
不过话说回来,巴氏合金浇铸太吃手艺了。我之前图便宜从一个小厂订了十副瓦,浇铸的时候偷工,瓦背和巴氏合金结合面有气泡,我没做探伤就发去现场,用了三个多月,瓦面突然凹下去一块,主轴跳动从0.01mm直接跳到0.1mm,逼着客户停机检修,光停产损失就十几万,那点省下来的材料费连零头都不够。现在只要订巴氏合金瓦,我第一要求就是做超声波探伤,少一步都不行。
轻载场合完全可以用自润滑复合材料瓦,聚四氟乙烯加青铜粉改性的那种,免润滑,不怕粉尘,食品机械、包装设备上用,五六年都不用换,比巴氏合金省钱还省心。我前年给一家包装厂改了八台设备的瓦,客户到现在都没再来找过维护,太爽了。
低速重载轻冲击的场合,铜铅合金瓦也够用,比巴氏合金便宜,强度还高,只要做好过滤密封,别让杂质进去,寿命一点不差。
滑动轴承看起来就是一块瓦套一根轴,结构比滚动轴承简单多了。可实际上,每一个应用场景的参数都要磨,间隙大一点小一点,材料换一种,结果天差地别。滚动轴承都标准化了,拿来就能用,滑动轴承却永远要结合工况调,差一丝都不行。
干机械这行,经验都是踩坑踩出来的,这些书本上没写透的细节,往往才是决定项目成败的关键。
