厂家当时拍着胸脯说,主轴性能达到全新件的98%,符合行业所有再制造标准。我拿到断口一看,直接气笑了。
所谓的再制造,根本就是把旧轴表面的锈迹磨掉,喷了一层防腐漆,连最基本的轴肩位置残余应力检测都没做。
新锻件的轴肩位置,要通过滚压工艺把残余压应力控制在180-220MPa区间,抵消运行时的交变载荷。这根退回的轴,我测了下,残余应力是拉应力67MPa——等于天天带着裂纹上班,不裂才怪。
所谓的”达标率”,全是检测环节的放水
别觉得这是个例。我去年跟着行业协会的人跑了11家再制造工厂,从汽配到重型机械配件,没有一家在检测环节全流程按标准走的。
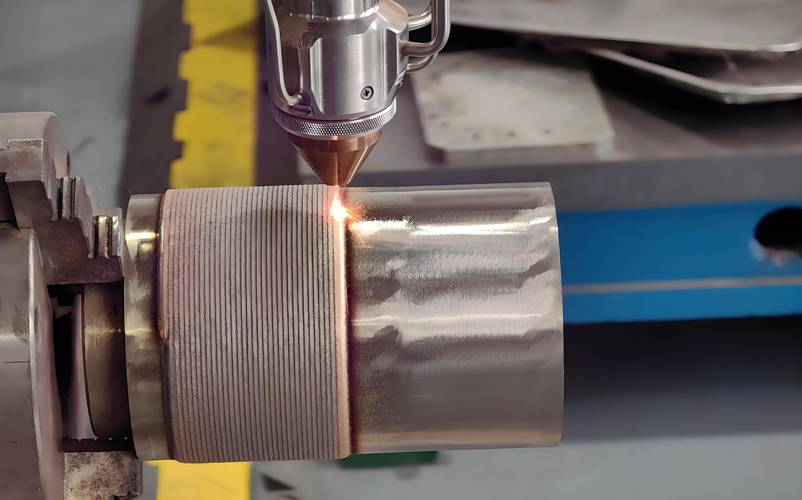
合规的再制造流程是什么?旧件回来,先做全尺寸超声相控阵扫查,找内部隐藏的裂纹和夹杂物,再逐层剥层测残余应力梯度,再通过台架疲劳测试反推剩余寿命,最后按失效位置做激光熔覆或者等离子喷涂修复,修复完还要再做一遍全性能检测。
真正的再制造,要求每个零件的疲劳寿命不低于同批次新件的90%。
但实际呢?90%的工厂,旧件回来先看外观,没看到明显裂纹就算合格件。测表面硬度的时候,随便找三个点打一下,数值够就过。内部缺陷?谁查啊。查了之后好多零件根本达不到修复标准,成本不就上去了?
我之前碰到个做再制造齿轮的老板,跟我掏实底:我们哪做什么超声扫查啊,就拿磁粉探伤扫个表面,有裂纹就焊上,没裂纹就抛个光,表面喷上防锈漆,跟新的一模一样。客户哪看得出来?

真不是我贬低同行。上次有个项目要给再制造的齿轮做认证,送过来的12个样品,有4个内部的裂纹已经深到3mm了,按标准直接报废,结果工厂那边说,这几个件要是报废,我们这个季度的指标就完不成。最后检测报告还是按合格出的。你说这达标率有什么用?
算不过来的成本账,才是藏在水下的硬伤
好多人说再制造是循环经济,成本低,还环保。我给你算笔实账。
拿重型液压泵举例子。新泵的出厂价是12000元。按合规流程做再制造,旧件回来拆解,17个零件逐个做检测,光检测的费用就1200多。检测完发现损坏的零件,用激光熔覆修复,熔覆层要达到1.2mm的厚度,还要做后续的热处理消除应力,工艺成本大概3500多。最后装配完做台架测试,跑48小时看有没有内泄,测试成本800。
算下来,单台重型液压泵的全流程合规检测和修复成本,就超过5500元,是新泵成本的46%。
但市面上卖的再制造液压泵,多少钱?4200元。比合规成本还低1300。
钱从哪省?
熔覆层从1.2mm压到0.3mm,成本直接砍70%。
全流程检测全跳,只看外观有没有锈,成本省1200。
台架测试不做,装完就发货,成本省800。
算下来,整台泵的成本才2000多,卖4200,赚一倍还多。
我上次跟那个汽配城做再制造的老板聊天,他说的话特别扎心:你要真按合规流程做,卖4200根本没人买。客户买再制造件,就是图便宜,谁管你能用半年还是三年?用坏了再换呗。
对吧?说白了,现在的再制造行业,根本不是在拼工艺,是在拼谁能把成本压得更低,谁能把旧件包装得更像新件。所谓的环保、循环,在低成本的竞争逻辑面前,根本站不住脚。
没人愿意碰的盲区:残余寿命的算法根本不准
就算企业愿意花钱做检测,现在也有个绕不过去的坎——我们根本算不准一个用过的旧零件,到底还能撑多久。
现在行业里通用的寿命预测模型,全是基于实验室里全新材料的疲劳数据建的。什么意思?就是拿全新42CrMo钢的疲劳曲线,套到已经在工地跑了5年的曲轴上,算出来还能跑8年。
这靠谱吗?
我去年在实验室测了一批从工地上退回来的旧曲轴,表层的珠光体球化等级已经到3级了,材料的疲劳强度比新件低了32%。按模型算的剩余寿命是6.2年,结果上台架跑,1180小时就出现了疲劳裂纹。
现有寿命预测模型完全没有覆盖旧零件经过长期运行后的组织劣化数据。
这是整个行业的理论盲区。
你想啊,一个零件用了好几年,内部的夹杂物会不会扩展?表层的组织会不会因为长期交变载荷发生位错堆积?这些变化,没有哪个模型能精准算出来。之前有个高校的团队跟我合作,想建个针对旧零件的寿命预测模型,攒了3年的失效数据,才覆盖了3种常用材料的劣化规律,离全材料、全工况的覆盖,差得远。
好多人吹再制造的技术有多牛,能把旧件的性能恢复到新件水平。说句不好听的,你连这个零件内部已经坏到什么程度都摸不清楚,谈什么性能恢复?
我上次在车间碰到个刚入行的小伙子,拿着检测报告问我,为什么我们测的内部缺陷都小于1mm,零件还是会提前失效。我跟他说,你测的是现在的缺陷,但是这个零件在运行的时候,缺陷周围的应力集中会让裂纹以你想不到的速度扩展。你算不出来,就别拍胸脯保证能用多久。
现在好多地方都在给回收再制造的项目补钱,搞产业园,搞示范基地。但我跑了这么多年现场,从来没见过哪个产业园能把上面说的这几个坎跨过去。
别信什么”未来万亿级赛道”的宣传。
等哪天行业里能做到每一个再制造的零件,都把内部检测的结果、熔覆层的厚度、残余应力的数值,全刻在零件的二维码上,客户扫一下就能看到这个零件还能剩多少寿命,出了问题能追溯到每一道工序的操作人,那才配叫回收再制造。
现在?
就是拿旧件换个新壳,赚快钱而已。
