摘要:很多做机械设计的中级工程师,都知道齿轮要修形,但套完标准还是解决不了啸叫、偏载磨损问题。本文结合实际项目经验,聊聊齿轮修形里那些教科书没说透的细节,帮你避开常见的坑。
为什么做了齿轮修形还是出问题
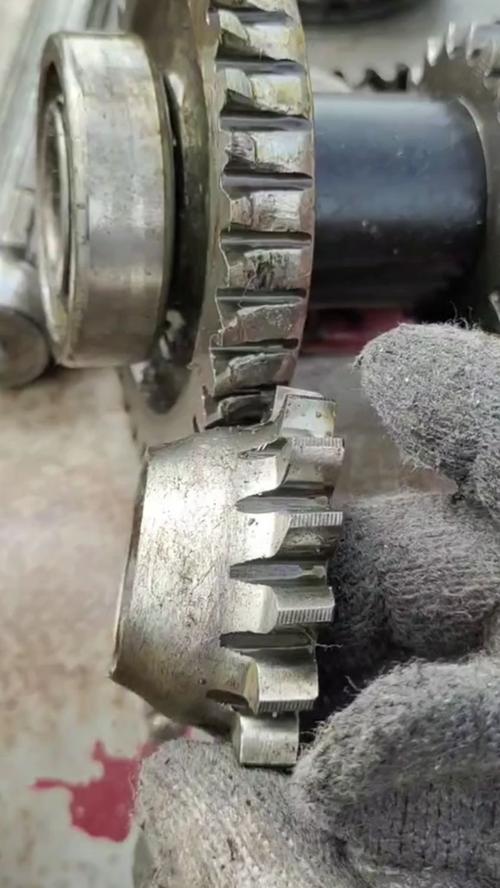
去年改一款商用车变速箱,我刚接手的时候,前序设计已经按标准做了齿顶修缘,结果台架试验跑出来三档全转速区间啸叫超标,拆解齿轮看齿面,一侧偏载磨得发亮,另一侧根本没接触。
问题出在哪?
很多人对齿轮修形的理解,还停留在“消除啮合干涉”这个层面,拿到设计手册直接套参数,根本没考虑自己产品的实际变形。
真实工程里,齿轮修形要解决的从来不止理论干涉。轴受扭矩产生的挠度变形、箱体两个轴承孔的同轴度误差、轮齿本身受载的弹性变形、甚至高速运转下的热变形,都会让实际啮合位置偏离设计的渐开线。这些误差堆在一起,就是偏载、噪音、过早磨损的来源。
说实话,我见过太多设计,修形完全是为了满足图纸要求凑出来的参数。上来就修0.02mm,问为什么,说大家都这么修。这哪行。
齿轮修形的核心,其实就是给各种 unavoidable 的误差做补偿。对吧?你不先算清楚自己的产品有多大变形,直接套参数,能不出问题吗?
不同工况下齿轮修形的参数该怎么定
现在行业通用的规范是GB/T 3480.5-2018 齿轮 强度计算 第5部分:齿轮修形,里面给的参数范围其实留了很大的调整空间,不是定死的。我分两种常见场景说。
第一种,高速变速箱齿轮,噪音控制是核心。这种一般要同时做齿廓修缘和齿向修鼓。齿顶修缘量一般取模数的0.01~0.02倍,修缘的起点一般在单齿啮合点上方,修形曲线要做圆角过渡,不能有尖角,不然反而会激起高阶振动。齿向鼓形量一般在0.01~0.02mm之间,看轴的挠度算。
我们去年那个变速箱项目,模数3,一开始按上限做了0.03mm齿顶修缘,鼓形量做了0.01mm,结果不对。后来跑Romax仿真,把箱体、轴的变形都加进去,发现轴挠度带来的齿向偏载有12μm,原来的鼓形量根本不够,最后调到0.018mm,齿顶修缘降到0.025,再上台架,噪音直接降了8分贝,啸叫完全消失。
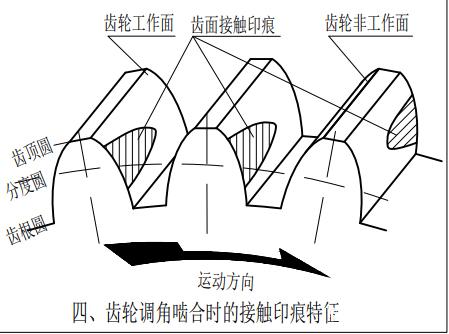
第二种,低速重载矿山机械齿轮,核心是抗偏载抗点蚀。这种情况鼓形量可以适当放大,一般取0.02~0.03mm,要是齿宽大于10倍模数,甚至还要做螺旋角修形,也就是把理论螺旋角加大几弧分,补偿轴变形带来的啮合倾斜。
不过话说回来,鼓形量不是越大越好。我之前见过一家外协厂,怕偏载直接把鼓形量做到0.04mm,结果接触区缩到齿高中间,载荷集中,跑了不到半年就出了点蚀,整个批次全部报废。亏大了。
加工检测环节最容易漏的细节
设计对了,就一定能做出合格的修形齿轮?不见得。坑都在加工环节。
现在大多数修形都是数控磨齿做的,很多编程师傅对修形的理解不到位,经常把修缘起点坐标算错,或者鼓形的对称度偏个几微米,你不测修形曲线根本发现不了。我之前就碰到过一批外协齿轮,检测齿廓总偏差、齿向总偏差全部符合精度要求,就是修缘的起点往齿根方向错了1.2mm,装上去啸叫怎么都消不掉,拆下来打了三坐标才发现问题,全部返工,耽误了一个多月的项目周期。
还有一个容易漏的,就是热处理变形的预留。渗碳淬火的齿轮,热处理后齿形会变形,要是你设计的修形量刚好卡在公差线上,热处理做完直接偏出范围,所以设计的时候一定要结合你们厂热处理的变形规律,提前给修形量留余量。
小批量试生产的时候,一定要做接触斑检测,涂红丹粉滚一下,看看接触区是不是在齿面中间,偏不偏,形状对不对。这一步花不了半天,比你量产之后再改省钱多了。
很多人迷信软件自动生成的修形,软件是死的,它不知道你们厂箱体加工能做到多少精度,不知道你们热处理变形稳定不稳定,不知道你这款车用户实际用的时候载荷波动有多大。自动生成的只能当参考,一定要结合自己的实际情况调。
最后说几句。齿轮修形从来不是什么高大上的黑科技,也不是按标准走个流程就能做好的事。它是设计、加工、工况之间的平衡,是经验堆出来的细节。多踩几次坑,多拆几个报废的齿轮看看齿面接触,你慢慢就摸出规律了。
