摘要:很多有基础的机械工程师都觉得蜗轮设计是套公式就能出图的活,真到落地试装跑试验,才发现到处都是问题。要么自锁达不到要求,要么用不了半年齿面磨穿,要么发热太厉害撑不住夏天的工况。这里整理的都是我十来年跑项目踩过坑攒出来的经验,给同行们做个参考。
别上来就算公式:先定工况再选型
刚入行的时候,我也习惯拿到传动比就查模数表算中心距,出了图就给加工,结果第一次做停电自锁工况的提升机,就栽了跟头。
甲方要求停电后吊笼不能自己滑下来,必须自锁。我那时候查书说蜗杆导程角小于摩擦角就能自锁,算出来导程角刚好够,就出图了。试机的时候,满载荷一停电,吊笼还是慢慢往下滑。
为啥?动摩擦角比静摩擦角小啊!书里只说了导程角小于静摩擦角就能自锁,没说动载荷下动摩擦角会变小,实际自锁要求导程角比最小工作摩擦角还要小个1-1.5度,对吧?
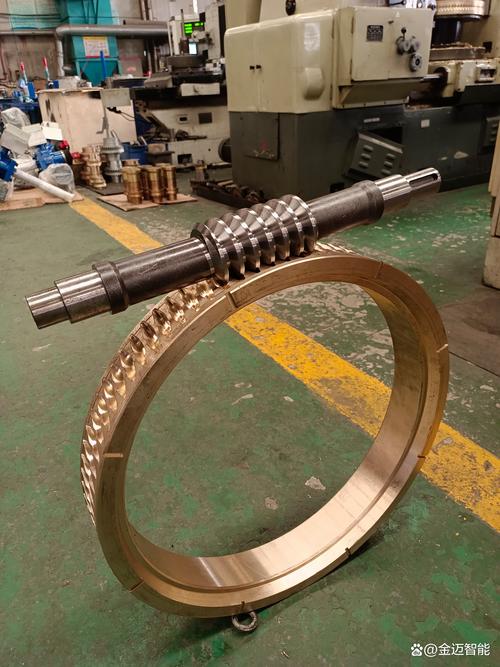
后来翻了GB/T 10085-2018才搞清楚,选型第一步从来不是算参数,是定你要什么特性。
要大减速比小体积?选z1=2-4头的蜗杆,效率高。要自锁?z1必须取1,而且导程角一定要控制在3度以内,别卡着极限值走,留余量。
蜗轮齿数也有讲究。z2小于28容易根切,z2超过80,齿的弯曲强度会掉得厉害,中心距不变的情况下,齿数越多模数越小,齿就越薄。我之前见过为了凑刚好的传动比,把z2做到90,结果试机的时候断了三个齿,直接废掉整件蜗轮,损失小一万。
核心参数的权衡:公式没写进标准的细节
模数选对了,中心距怎么凑?很多人知道变位系数是用来凑中心距的,不知道变位还能改齿面接触强度,甚至改善自锁性能。
标准中心距公式很简单:a = m (z1 + z2) / 2,可实际加工中,大部分加工厂没有刚好对应模数的滚刀,或者你设计的箱体已经定了孔位,只能改变位凑中心距,对吧?
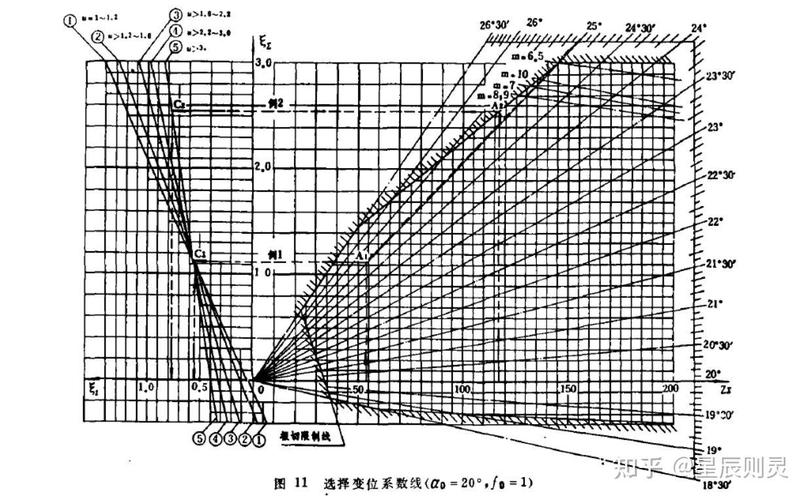
正变位蜗轮,齿根变厚,弯曲强度和接触强度都能提,只要变位系数不超过0.5,不会出现齿顶变尖的问题。反过来,负变位只能降强度,非必要别用。
滑动速度是另一个容易算错的参数。滑动速度公式大家都背得出来:v_s = \frac{d_1 n_1}{19100} \sqrt{1 + (z_1/z_2)^2},可很多人算完就完了,不会根据滑动速度选润滑油。v_s小于3m/s用320号中负荷齿轮油,3-8m/s用460号,超过8m/s一定要用合成蜗轮蜗杆油,加极压抗磨添加剂。我之前碰过一个项目,图便宜用了普通齿轮油,跑了不到半年,齿面磨掉了快1mm,整个蜗轮报废,省了几百块油钱,亏了几万块模具和停机损失。
哦对了,还有热平衡计算,10KW以上的传动一定要算。蜗轮蜗杆传动效率低,大部分功率都变成热了,箱体散不出去,油温升到八十度以上,润滑油粘度掉的厉害,齿面直接胶合。我之前在南方的印染厂做过一个18KW的收卷机减速箱,没加冷却,夏天车间温度四十度,跑三个小时油温破一百,齿面直接粘在一起,把电机都烧了。后来在箱体里加了一圈冷却盘管,问题才解决。
加工装配的隐形坑,十有八九栽在这里
设计对了,参数对了,就能出合格的产品?不一定。
加工装配的坑,比设计还多。真的。
第一个坑:蜗杆和蜗轮分开加工,不用配对滚刀。蜗轮的齿形是跟着蜗杆的导程走的,很多小加工厂为了省成本,拿现成的标准滚刀加工蜗轮,不用和设计的蜗杆同导程的滚刀,结果啮合的时候侧隙要么卡死要么旷量太大,接触斑点根本不对。
合格的啮合应该是什么样?空载的时候接触斑点在齿面中部偏出口侧,面积不小于齿面的50%,满载之后会往受力侧移,这样才对。很多装配工为了消噪音,盲目磨齿,把接触区磨到边缘,用不了三个月就出问题。
第二个坑:材料乱选。蜗轮轮缘用青铜,很多人觉得越贵越好,锡青铜比铝青铜贵就一定要用锡青铜?不对。锡青铜耐磨好跑合性好,但是强度低,适合v_s大于6m/s的中高速工况。铝青铜强度高,便宜,但是跑合性差,适合低速重载,v_s小于4m/s的工况。轮芯呢?小功率用HT200就行,重载超过50KN的话,一定要用铸钢,不然轮芯会裂,别为了省点材料钱用铸铁,得不偿失。
说实话,干了这么多年机械,蜗轮设计真的不难,难的是对细节的把控。每个参数背后都是实际工况的妥协,你偷一点懒,少留一点余量,最后都会在现场找回来。
