2026-10-05 15:08:50 分类:材料工艺
去年某主机厂的17件碳纤维压缩molding后备门,装车三个月全部边缘分层,批量报废,损失近两百万。甲方找了三批专家,没人想到问题出在工艺最基础的地方。
你设定的压力,根本没到料上
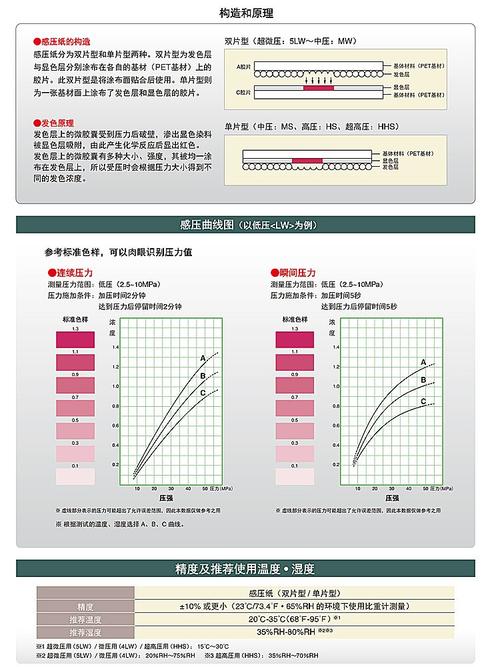 压缩molding模腔压力分布压敏纸实测图
说实话,干这行十五年,见过九成的工艺问题,都出在想当然。
压缩molding说白了就是把预浸料或者模塑料扔型腔里,合模施压固化成型对吧?很多人觉得,压力机吨位够,设定多少兆帕就有多少兆帕,全错。
我前年给一家做新能源绝缘件的客户优化工艺,特意把压敏纸贴满整个1200*600mm的模腔,设定合模压力15MPa,开模后你猜怎么着?四个边角的实际压力才2.3到4.1MPa,只有中心区域的四分之一不到。
为什么?模具刚性不够啊。还有溢料槽的位置设计,你把溢料槽开在料流末端,半熔融的料带着压力直接冲出去,边角自然缺压。致密度不够,水汽进得去,应力一放就分层,太正常了。
很多人做了十几年,连模腔实际压力都没测过,全按压力机显示调工艺,不出问题才怪。
模温显示的温度,骗了你多少年
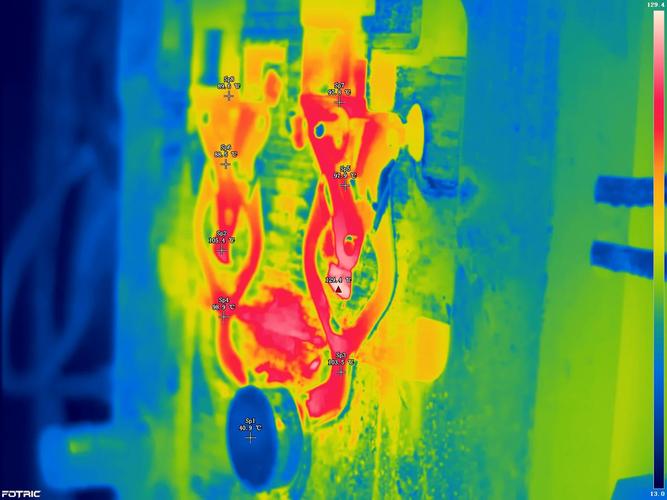 压缩molding大尺寸模腔红外测温实拍图
实测发现,九成工厂调模温,只看模温机上的数字。那玩意儿是加热水管的温度,不是模腔表面的,更不是料芯内部的温度。
我上次处理那个主机厂后备门报废的案子,拿红外枪扫了一圈模腔,靠近进水管的位置156℃,对角远离水管的角落才137℃,差了整整19℃。环氧树脂的固化温度要150℃,那个角落的料根本没完全固化,强度只有合格区域的一半不到,放三个月自然开裂分层。
他们工艺员接模温水管的时候接反了,半年都没人发现。你说冤不冤?
还有预浸料预热,很多工厂图快,为了省节拍,从冷库拿出来直接拆包扔模具里。冷料碰到热模,表面先固化结壳,芯部裹的空气根本排不出去,最后成品内部全是针孔,X射线拍出来像筛子,受力直接断。
对了,还有人喜欢给模具铺保温棉,看着温度匀了,其实升温和降温速度慢一半,批量生产节拍上不去,成本偷偷涨了多少,没人算过。
产业化绕不开的死结,没人愿意明说
 产业化绕不开的死结,没人愿意明说
现在行业都在吹压缩molding替代热压罐,低成本做大尺寸碳纤维构件,说白了都是吹给资本看的。
我帮光伏行业做过半年的封装板工艺,批量测过100件成品,同样投料、同样压力温度,单件重量误差最大能到5.2%,差了120多克。为什么?溢料量控不住啊。每次合模,溢出去的料多多少少都不一样,你不可能每称完重再调压力,手工调根本赶不上量产节拍,自动化线也没法实时调整溢料量。
对精度要求高的产品,这就是死刑。
再说大尺寸模具的变形,1.8米长的风电叶片成型模具,合模的时候挠曲变形就能到0.3mm,成品厚薄差直接超差,后续必须机加工切掉余量,原来吹的比热压罐省30%成本,算上报废率和二次加工的钱,根本没省,甚至还贵了一成多。
还有纤维取向的波动,压缩molding合模过程中料流沿着型腔冲,纤维全跟着料流走,大零件不同位置的纤维取向差一大截,力学性能波动能到27%,做承力结构件根本不敢用,现在能批量做的,全是没太高强度要求的外观件,换个说法就是,压缩molding根本撑不起现在吹的“大尺寸碳纤维构件产业化”的牛皮。
很多高校发论文,都拿100*100mm的小试样做实验,数据漂亮得很,放到工业级两米以上的大模具,所有问题全露馅。说白了,这个工艺从原理上就有盲区,大尺寸下的压力温度均匀性,从根上就解决不了,所有的优化都是修修补补,绕不开这个硬伤。
别强行吹什么革命性新工艺,它就是个适合中小尺寸复杂零件的成熟工艺,非要往大尺寸承力构件上套,最后只能是一地鸡毛。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:压缩molding:那些没人敢说破的实战坑
文章链接:https://yqhljx.com/list_11/3864.html
