2026-10-05 14:19:01 分类:材料工艺
去年给江苏一家做风电叶片副梁的厂子做失效分析,12件批量试制品,7件边角出干斑抽芯,3件变形超差,全废。老板蹲在车间门口抽烟,说当初听卖设备的吹树脂传递模塑低成本易量产,砸了两百万进去,打了水漂。
别被“闭模成型”四个字骗了
说白了,树脂传递模塑就是把树脂加压注入封好的模腔,浸透提前铺好的纤维预成型坯,固化开模出成品。听起来逻辑简单对不对?
实际进车间摸一遍就知道,这里面的变量,能把入行三五年的工程师都绕晕。预成型坯的渗透率差10%,充模时间差三倍都不止。哪怕你所有参数都卡好了,环境湿度变5个点,出来的件气孔率都能翻一番。
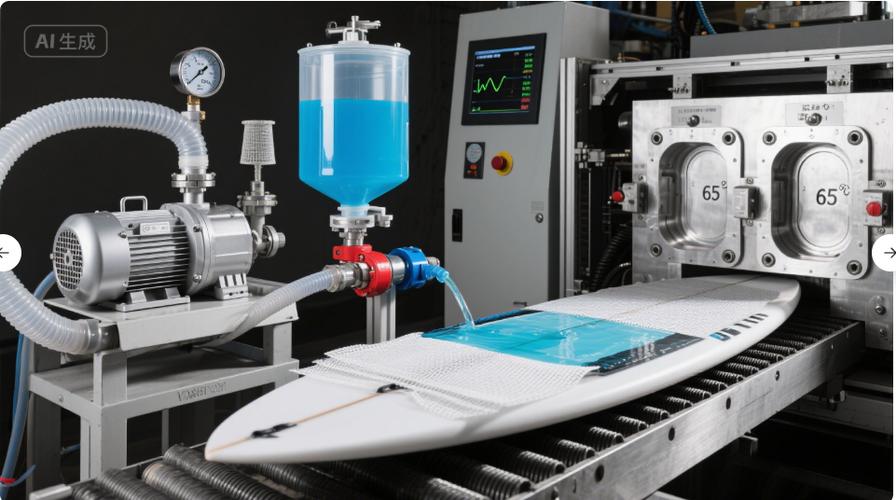 树脂传递模塑预成型坯渗透率测试现场
我上个月在车间蹲了一周,实测发现,同样是12mm厚的碳纤预成型坯,同一批环氧树脂,模温差5℃,充模的流动前沿差出去小半个模腔。吓人不?
闭模成型的好处是树脂挥发少,对工人友好,但是你看不见模腔里的流动过程啊。干区气泡全闷在里面,得打完件做X射线探伤才能发现,报废了你都摸不准到底是哪一步错了。
很多资料说RTM是低注射压力工艺,适合做大件。现在做20mm以上的厚壁构件,1MPa的压力根本打不透,模温还得控在±1℃以内,这套温控设备下来,报价不比热压罐便宜多少,哪来的低成本?
那些没写进教科书的产业化陷阱
说起来你可能不信,我见过最多的坑,不是工艺参数错了,是模具被坑了。
卖设备的为了压报价,总会说RTM可以用复合材料模具,成本比钢模铝模低一半。你信了你就输了。批量生产超过500件,复合材料模具的型腔变形就超过0.2mm,航空航天或者汽车结构件要求公差0.1mm以内,直接全废。
我见过最扯的一单,某供应商给客户报模具的时候说用铸造铝模就行,结果做了不到100模,分型面就被注射压力冲出了凹坑,飞边厚到数控切都切不动,修都没法修。
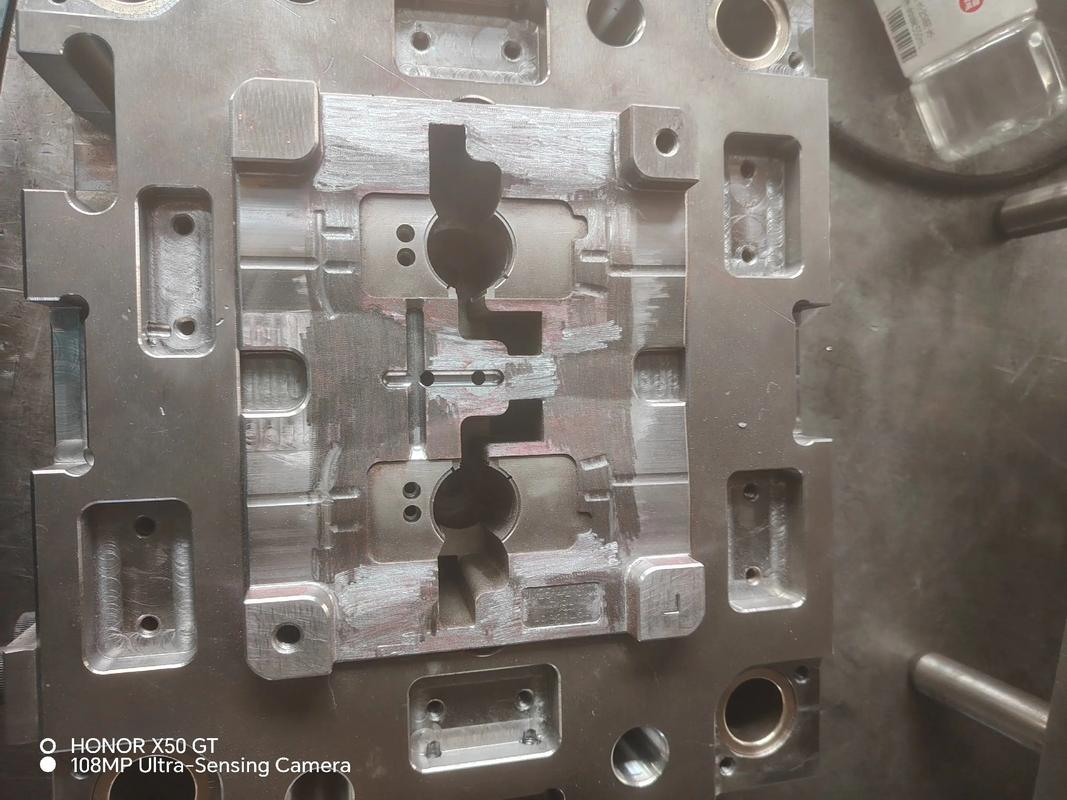 树脂传递模塑批量生产后模具分型面凹坑实拍
这找谁哭去?
还有脱模的坑。每次喷脱模剂,一个一平米大小的模,喷完晾干就得半小时,一天八小时开模,三分之一的工时全耗在喷脱模剂上。有人说做半永久脱模层不就好了?我试过,做一次能出20件,20件之后只要第一件粘模,就是整块和型腔粘死,修一次模花两万,省那点脱模剂钱够吗?
说实话,RTM能做形状复杂的整体构件,这个优点没人否认。但是你要是年产量没到上千件,单件成本比热压罐成型贵30%以上,这是我算过十多个项目的数,错不了。
绕不开的硬伤,没人愿意明说
 绕不开的硬伤,没人愿意明说
吹RTM的人,最喜欢说能做到稳定60%的纤维体积分数,力学性能比热压罐不差。我就问一句,同一块构件上,对角两个点的纤维体积分数差7个点,力学性能差20%,这个稳定性你能接受吗?
这就是RTM根本绕不开的硬伤,从原理上就带的。树脂流动天生走阻力最小的路径,预成型的时候纤维铺放不可能百分百均匀,有的地方挤得实,渗透率低,树脂绕着走,最后就留出来干斑;有的地方松,树脂灌一大堆,纤维占比上不去,强度直接垮。
现在改来改去,什么真空辅助RTM,什么高压RTM,什么液体压缩模塑,换了一堆名字,这个问题解决了吗?没有。你要是把纤维预先压到均匀密实,树脂进不去,充模不全;你留够空隙给树脂流,均匀性就保证不了。就这么个死结,搞了几十年,没人绕得开。
还有现在跟风炒的可回收RTM,用热塑性树脂代替热固性,说符合双碳要求。热塑性树脂的熔融粘度比热固性高两个数量级,要充模就得提温度提压力,模具设备成本直接翻三倍,良率还掉20%,也就做做小样品发论文,真产业化试试?
本来就是个给特定复杂构件、中等批量需求服务的工艺,非要吹成包打天下的下一代复合材料成型技术,说白了,就是割想赚快钱的新人的韭菜。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:树脂传递模塑:被吹上天的低成本,藏着多少看不见的坑
文章链接:https://yqhljx.com/list_11/3862.html
