2026-10-05 13:04:01 分类:材料工艺
上个月在华东一家民企蹲了两周,帮着调复合材料储罐的工艺。连续炸了七个罐。
裂了。全都是打压到设计压力八成多的时候,从内壁顺着纤维方向炸开。
探伤扫出来,全都是层间分层。没人想得到问题出在哪。原料换了三批,设备查了三天,排线精度校了两次,还是炸。
张力不均为什么会引发分层失效
一开始我们也往树脂含量上找原因。烧了三个样做含量分析,波动才一个百分点,远小于工艺要求的误差范围,排除。
拆废罐的时候,我们顺着分层的地方剥开,拿放大镜看断面。内层纤维松散,能看到密密麻麻的小气泡孔,外层就致密很多。
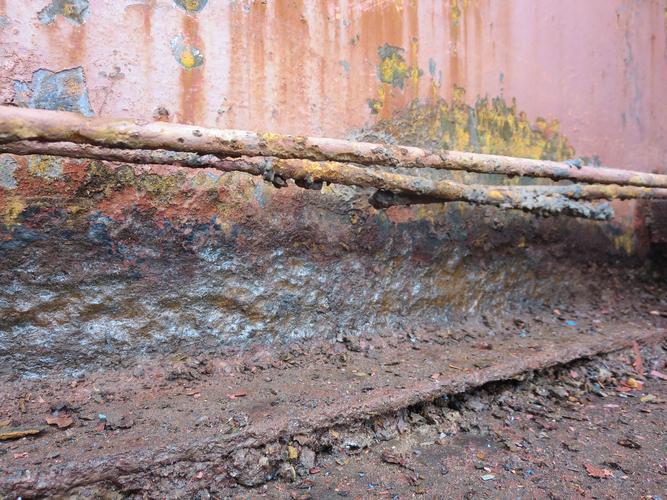 缠绕成型储罐分层失效宏观断面图
我们从内到外一层层剥,每一层都取样测孔隙率。算下来,内层孔隙率比外层高出足足三个百分点。
问题出在预浸带张力。
缠绕成型说白了,就是把带树脂的纤维,按设计角度绕在芯模上,固化成型。所有人都知道要控张力,但是九成的出错,都是只控了开头的张力,没考虑绕的过程中,芯模直径越来越大,放卷的张力其实一直在掉。
这家厂用的是干法缠绕预浸带,放卷用的是摩擦张力控制,就是靠夹块的摩擦力给张力,芯模越绕越粗,线速度越来越快,摩擦力跟不上,张力自然往下掉。
内层张力不够,预浸带贴不紧,层之间留了空隙,固化的时候树脂流不平,就留下了孔隙缺陷。打压的时候,缺陷处应力集中,顺着层间就裂开了。说实话,这个坑真的不复杂,就是没人愿意停下来细想。
不同缠绕路线的张力控制边界
很多人问,湿法和干法,张力要求是不是不一样?当然不一样。
湿法缠绕是纤维直接浸树脂,边浸边绕,张力要够大,才能把多余的树脂挤出来,还能让纤维贴紧芯模。但是张力太大也不行,会把树脂挤得太干,纤维缺树脂,一样断。
干法用预浸带,情况更复杂。预浸带加热软化之后,树脂的模量掉得快,张力会跟着掉。我们之前碰过一个事,同一种规格的预浸带,换了供应商,树脂玻璃化转变温度低了两度,我们还是按原来的辊温走,结果放卷张力掉了快15%,做出来的产品,层间剪切强度直接不合格。
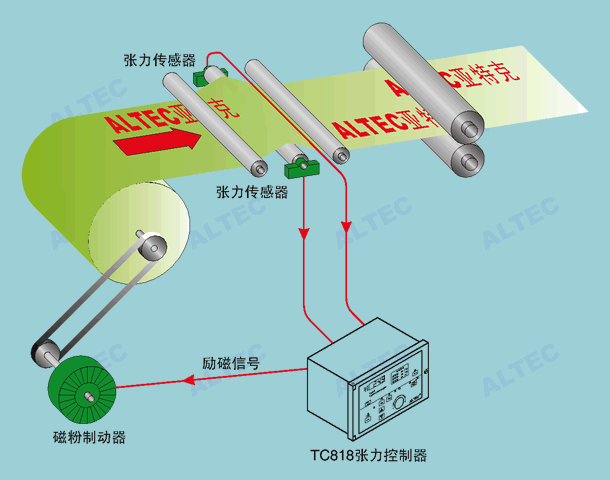 干法缠绕成型预浸带放卷张力监测装置图
我们试了十几次,摸出来一个大致的边界:对干法缠绕民用压力容器来说,单层张力误差不能超过5%,超过之后,层间剪切强度至少掉一成,扛不住设计压力。这个是估算值,不同产品要求不一样,薄壁管要求更高,厚壁罐可以放宽一点,但也不能超过10%。
不过话说回来,很多人搞张力控制,搞来搞去都是外层精度够,内层差一大截,这个是工艺逻辑错了,不是设备精度不够。
低成本改工艺的可行路径
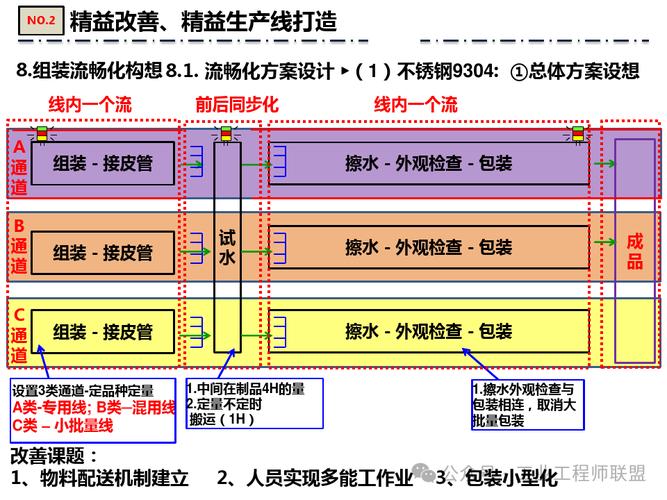 低成本改工艺的可行路径
很多小厂买不起带实时张力控制的缠绕机,一台好设备大几十万,不是说掏就能掏出来的。有没有低成本改的办法?有。
其实不用搞什么复杂的自动控制,你只要算好芯模每绕十层,直径增加多少,对应的放卷张力要加多少,手动调就行。比如原来放卷配重是2公斤,每绕五层加0.2公斤,就能把张力误差控在8%以内,足够做绝大多数民用产品。
我们给这家厂改的就是这个方案,花了不到两千块,就是加了几个配重块,改了一下放卷辊的滑槽,就能用。现在做了十几个罐,打压全过,没有一个炸的。
很多人一上来就说要全自动化,要升级,其实缠绕成型最核心的,就是每一层都贴实,核心逻辑搞对了,哪怕手动调,也能做出合格的产品。核心逻辑错了,千万的设备也出废品。
还有个容易忽略的小事,排线搭接量。很多人按预浸带宽度减零点几毫米算,其实不对,做承压储罐,要留1%到2%的搭接,不然相邻预浸带之间会留缝,做成产品就是先天缺陷。做低压输水管,就要刚好挨上,搭接多了厚度超差,还会产生多余的应力集中。
到现在还有很多人聊复合材料,只聊纤维强度,只聊树脂配方,没人聊成型的那点小事。其实哪有那么多高大上的突破,做成型,就是把每一步的小细节卡对,不然配方再牛,材料再好,做出来也是废的。
缠绕成型,不就是转个芯模绕个带嘛?真绕对了,才知道里面藏了多少踩不完的坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:缠绕成型:被忽略的预浸带张力暗坑
文章链接:https://yqhljx.com/list_11/3859.html
