2026-10-05 13:54:50 分类:材料工艺
上个月跑长三角的一个小复合材料厂,老板拉着我看角落堆的半吨废件,全是手糊做的无人机壳。废件表面坑坑洼洼,切开一半是分层,一半是气泡堆出来的空腔。
全是坑。
为什么大厂嫌弃,小厂离不了
现在提复合材料成型,开口就是热压罐、RTM、模压,全是自动化的路子。手糊好像是上个世纪的老工艺,拿不上台面。
说实话,真要做个一两件定制件,开个模要几十万,光模具费就够亏掉半个项目。手糊不用,一块阳模或者木模糊完打磨就能用,设备就一把刷子一个滚筒,几千块钱配齐。
做异型构件,做游艇的护栏,做游乐设施的异型外壳,做试验样件,它太灵活了。
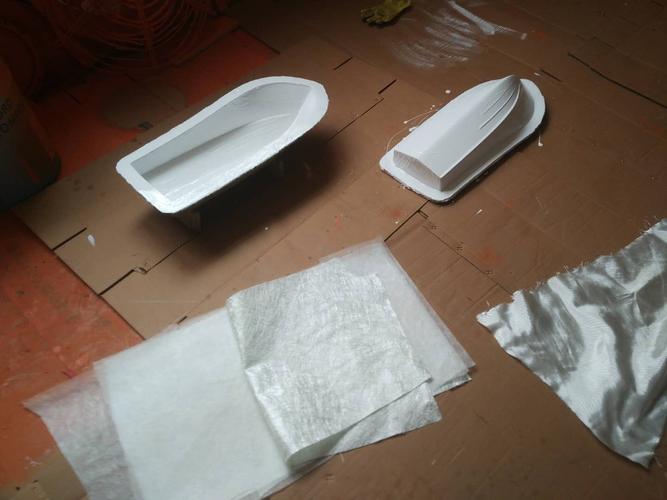 手糊成型玻璃钢游艇部件现场作业图
没有对工人手感的依赖,就没有低成本的快速落地。很多人骂手糊质量不稳定,那是没搞懂它的适用边界。它本来就不是给年产几万件的批量活准备的。
容易踩空的工艺细节边界
干了快十年失效分析,手糊出问题,九成不是工人懒,是没人把边界说透。
第一个,环境温湿度。很多厂直接在开放车间干活,觉得树脂本来就是常温固化,无所谓。梅雨季的时候,空气湿度超过70%(估算值),干纤维放两个小时就能吸差不多2%的水,树脂浸润的时候,水就封在纤维和树脂之间,固化完慢慢析出,就是分层。我去年处理的一个案例,就是露天放了一夜的纤维,直接用,成品三个月后开胶,翻修花了十几万。
第二个,铺层厚度。一次性铺层不能超过4层,这是干了三十年的老师傅给我说的经验。很多新手赶进度,十几层一起浸树脂,滚压的时候只能压到表面两三层,底层的气泡全封死。脱模敲一敲,空响一片,直接废了。
第三个,含胶量控制。手糊全靠工人刮胶的力度,同样的铺层,不同工人做出来,手糊成型的含胶量波动范围能到15%。含胶量太低,纤维没法完全浸润,强度掉三分之一都正常。含胶量太高,成品重量超标,热变形温度直接往下掉。
 手糊成型玻璃钢气泡缺陷剖面实拍图
这些都不是什么高深的原理,就是干多了摸出来的死规矩,破了规矩就要交学费。
能用的小改进,不是只有淘汰
 能用的小改进,不是只有淘汰
很多人说手糊就是落后,早就该进博物馆。其实小改小闹就能提升不少稳定性,花不了几个钱。
比如提前给纤维预浸。把树脂用丙酮稀释一倍,喷在纤维上,放半天让溶剂挥发,铺的时候直接叠起来再浸一遍胶,浸润效果好很多,气泡少一半。我试过,小批量做样件,合格率能从不到50%升到80%以上。
还有滚压工具,换带浅齿的塑料滚筒,比普通的光面滚筒更容易把气泡赶出来,不会把已经铺好的纤维带移位。
竖面糊制的时候,选触变性高一点的树脂,不用太稀,流胶的问题能解决大半,也不用事后再磨掉流挂的废料。
不过话说回来,改来改去,手糊的核心还是人的手感。你没法让机器人做出手糊的灵活劲儿,也没法把手糊做成批量稳定的大生产。
有人愿意投钱上自动化,当然好。但要是你只是做个样,开个新产品试点,手糊绝对是性价比最高的选择。
至少现在我跑工厂,还总能看到角落里,老师傅戴着胶皮手套,拿着刷子一点点刮胶,慢是慢,但做出来的东西,丝毫不比机器做的差。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:手糊成型:被低估的小批量复合材料工艺死角
文章链接:https://yqhljx.com/list_11/3861.html
