入行第一次踩的坑
那批活是重卡内饰的门内板骨架包覆,PU发泡,要求表皮和骨架粘得牢,不能起鼓,变形量控制在1毫米以内。我照着以前做注塑的经验,怕填不满模腔,直接把注射压力往上调了三成。打出来第一模,凑近一看,表皮边缘鼓了好几个包,剖开看内部,泡孔大的大,小的小,靠近浇口的地方硬得像块砖,远端软得捏得动。
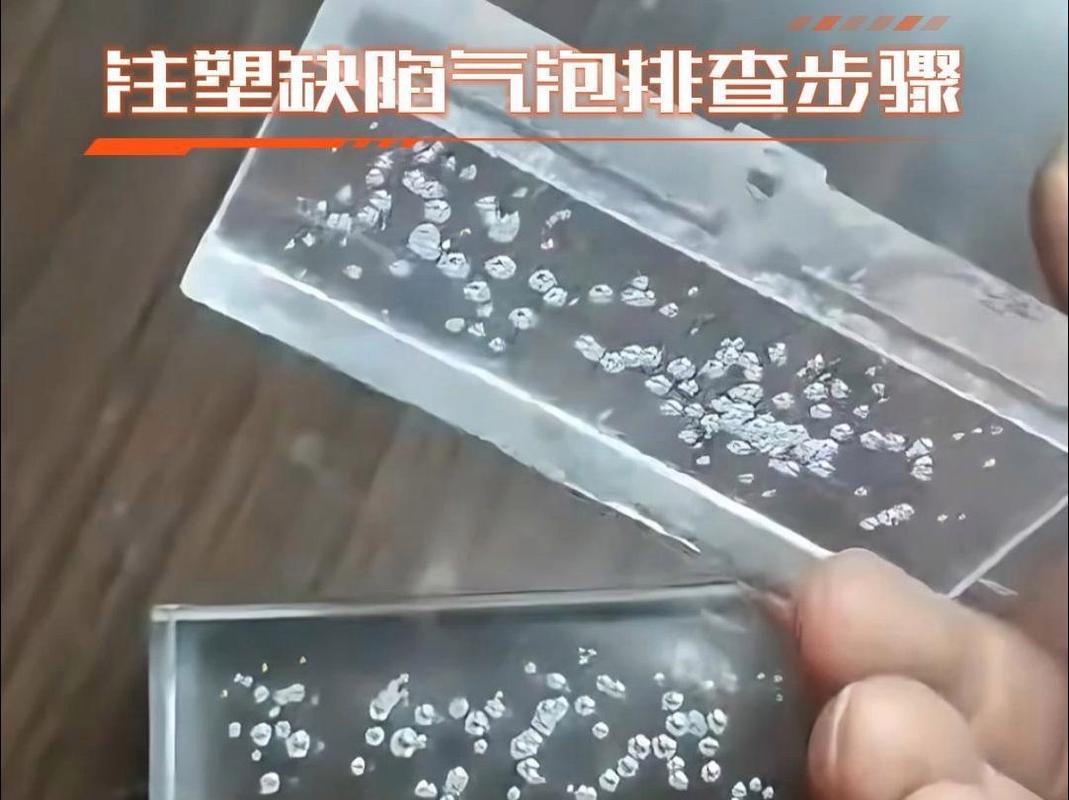
师傅过来踹了一脚模具,说,你懂不懂这工艺的根?这玩意儿不是靠压力把料压进去填满模腔的,是靠料低粘度自己流进去,反应固化成型的。压力大了,料还没反应完就被你挤出来,泡核都被冲碎了,能不出问题?
那时候才懂,反应注射和普通注塑,根本不是一个路子。普通注塑是把熔融好的塑料高压挤进模腔,冷却定型。反应注射是把两种低粘度的单体原料,高压对撞混合之后,低压打进模腔,在模里头发生聚合反应,直接成型出成品。差了好几个意思。
低压带来的核心好处
说白了,这工艺吃的就是低压低粘度的饭。第一个好处,对模具的要求低。模腔承受的最大压力估算也就普通注塑的十分之一,不到1MPa。做大尺寸件的时候,模具不用做厚,不用上那种上千吨的锁模机,开模成本省一半都不止,小批量打样太香。
第二个好处,内应力低。很多做结构件的,怕的就是成型后放几个月变形,或者受温度影响开裂。反应注射是化学交联成型,不是靠冷却收缩定型,做完之后的内应力,比普通注塑低90%以上(示例数据),做要求长期尺寸稳定的大构件,这个优势太明显。
还有就是嵌件成型,好多产品要在塑料里头预埋金属骨架、玻纤板,普通注塑压力大,直接把嵌件顶偏,薄的嵌件直接变形,反应注射低压进去,根本碰不动嵌件,完美。
不过话说回来,不是只有PU能做,现在也有环氧反应注射、尼龙反应注射,不过工业化最多的还是PU,占了九成多,没什么好吹的,就是成熟。
不能碰的活要提前说清
干工程的,最忌讳拿一个工艺包打天下。反应注射的边界很清楚,越界就赔钱。
公差要求高于±0.2毫米的精密件,别碰。原料反应固化的时候本身就有收缩,哪怕配方调得再好,收缩率波动也比注塑大,做不了高精密度的活。批量超过每月一万件的,也别碰。它一个成型循环最少也要一分半钟,快的也要四十多秒,注塑二三十秒就能出一件,产能差远了,成本根本压不下来。还有,原料选择窄,大部分都是PU体系,你要做通用塑料的大构件,不如找滚塑,成本更低。
说实话,好多设计工程师根本不知道这个工艺,遇到大尺寸低应力的活直接就上注塑,开模开得死贵,做出来还一堆变形报废,其实换反应注射,一半成本就解决了。也有上来就觉得这个工艺万能的,什么活都往这塞,最后交不了货亏得底掉。
夏天生产一定要开除湿机。PU的异氰酸酯料遇水就反应出二氧化碳,分分钟给你整出一整模的空洞,书本上只写控制环境湿度,实际生产你湿度超过60%RH,一天报废三分之一,都是钱砸出来的经验。还有混合头,每次换料必须拆洗干净,剩零点几克残留,下一批料就交联不均匀,一块硬一块软,根本没法用。
最近几年风电、新能源汽车的大结构件多起来,这个工艺又慢慢火起来了,也有人在做连续纤维增强的反应注射,做出来的件力学性能好,内应力低,比热压成型成本低,就是浸渍的问题还没完全磨顺,慢慢来呗。反正工艺没有好坏,用对地方就是好工艺。
