2026-10-05 02:19:48 分类:材料工艺
去年接了个外厂的求助,304不锈钢镀硬铬,做液压杆衬套,批量出漏镀,良率一直卡着上不去。
对方来送样的时候,纸盒子里摆着一排切开来的不良件,漏镀的黑点全在内孔壁,摸起来发涩,完全不沾铬层。
前处理里看不见的残留
一开始所有人都猜是除油不干净。换了三种除油剂,每个工件都过了超声波清洗,漏镀率还是纹丝不动。
我们把漏镀工件切开做表面分析,才发现根本不是普通油污的问题。
不锈钢酸洗要加氢氟酸,去掉表面的氧化层,原来的工艺是洗完过两道静止水洗,氧化皮缝隙里藏的氟离子根本冲不出来。进镀槽之后,氟离子慢慢从缝隙里渗出来,在工件表面腐蚀出一层连续的小气泡,直接把镀液和工件隔开,当然镀不上。
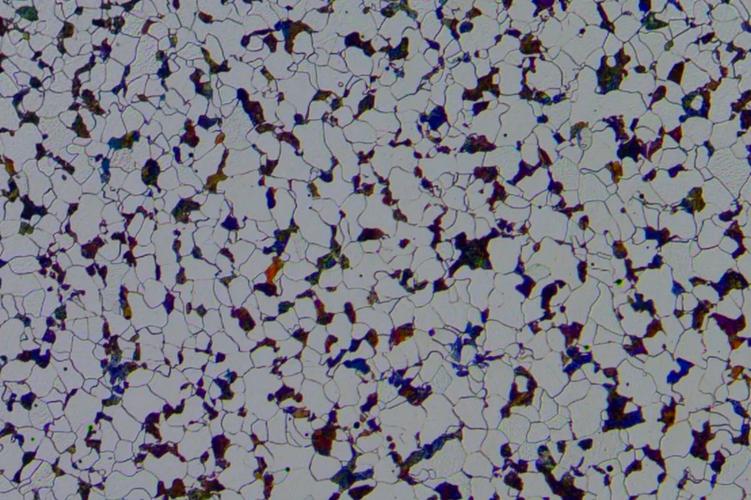 电镀前处理工件除油残留金相图
我们把酸洗后的水洗槽改成逆流流动水洗,每两个小时整槽更换一次去离子水,检测工件表面的氟离子残留,比原来降了一个数量级。漏镀率直接掉了一半。
还是不行。剩下一半的不良,依旧稳定出现。
深凹处的电流死区
所有漏镀全出在内孔壁,没人觉得这个位置有问题,大家都默认挂具原来这么设计,肯定没问题。
直到我把电流测试片贴在内孔壁,通电之后测实际电流密度,才傻了眼。外圆表面的电流密度已经到了我们设定的50A/dm²,内孔中心的电流密度连5A都不到。
原来我们的阳极只挂在衬套外面,深凹的内孔本身就是电流的盲区,电场线根本拐不进去。低电流区里,氢析出的优先级远高于铬还原,氢离子抢了电子变成气泡跑掉,铬离子根本落不下来,自然就漏镀。
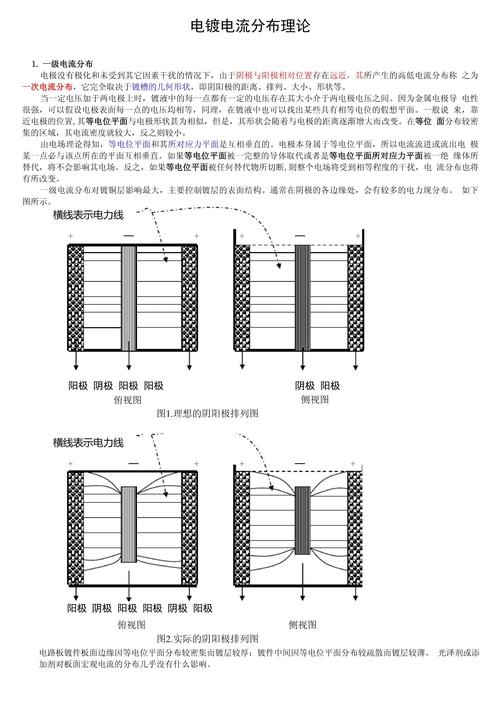 电镀带内孔工件电流分布模拟图
试过直接往上调总电流。总电流翻了一倍,内孔的电流还是没上去多少,外圆边缘直接镀焦了,磨都磨不掉,整根报废。
后来改挂具,加一根细的钛棒做辅助阳极,直接伸到内孔中心。试了七八次距离,估算下来,辅助阳极离内孔壁10-15mm的时候效果最好。太近了,内孔的镀层厚度直接超差,装不进去;太远了,电流还是够不着。
改完挂具,漏镀率又掉了一大截,只剩不到5%。
差的这几个点,依旧找不到原因。
没写进工艺卡的隐形变量
 没写进工艺卡的隐形变量
剩下的不良时好时坏。晴天少,阴雨天多,夜班的不良比白班多一倍。折腾了快一个月,才摸出规律。
那家厂的车间,为了省电费,夜班把通风风机开一半。前处理的碱洗除油槽就在镀硬铬槽的上风侧,风量大的时候,油雾直接排走了,风量一小,油雾全飘到镀槽液面,一点点溶在镀液里。攒个两三天,镀液里的有机物含量就超标,进去的工件不管前处理多干净,表面都会沾一层看不见的油膜,刚好就堵在内孔某个位置,直接漏镀。
说实话,干工艺这么多年,最感慨的就是这点。所有标准工艺卡只会给你镀液成分、温度、电流范围,没人会告诉你,车间的电费考核会影响电镀良率,没人会提醒你槽位布局的风向会改变结果。
电镀这活儿,从来不是按表操课就能做好的,每一条产线都有自己的脾气.
后来那家厂把风机改成24小时满负荷开,不管白班夜班,良率稳定到了99%以上。不过说起来也有意思,到现在冬天的时候,还是会出千分之一左右的漏镀,查了好几次都没找到原因。也许哪天又蹲在产线边上抽烟,抬头就发现问题在哪了,谁知道呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:电镀:产线试错里踩出来的漏镀坑
文章链接:https://yqhljx.com/list_11/3835.html
