残余奥氏体的增韧神话根本站不住脚
所有推碳氮共渗的文章,都会说加氮能形成适量残余奥氏体,缓冲应力,提高韧性。说白了就是拿实验室样片说事儿。我干工艺15年,测过近百炉量产碳氮共渗件的残余奥氏体含量。工艺卡要求控在10%-20%,你知道量产实际能到多少?要么装炉量差个几十公斤,炉气波动一下,直接干到30%以上。30%是什么概念?表层硬度直接掉HRC3-4,耐磨性直接砍三分之一。要么就是氨气加少了,残余奥氏体不到5%,表层硬得像玻璃,碰一下就裂。
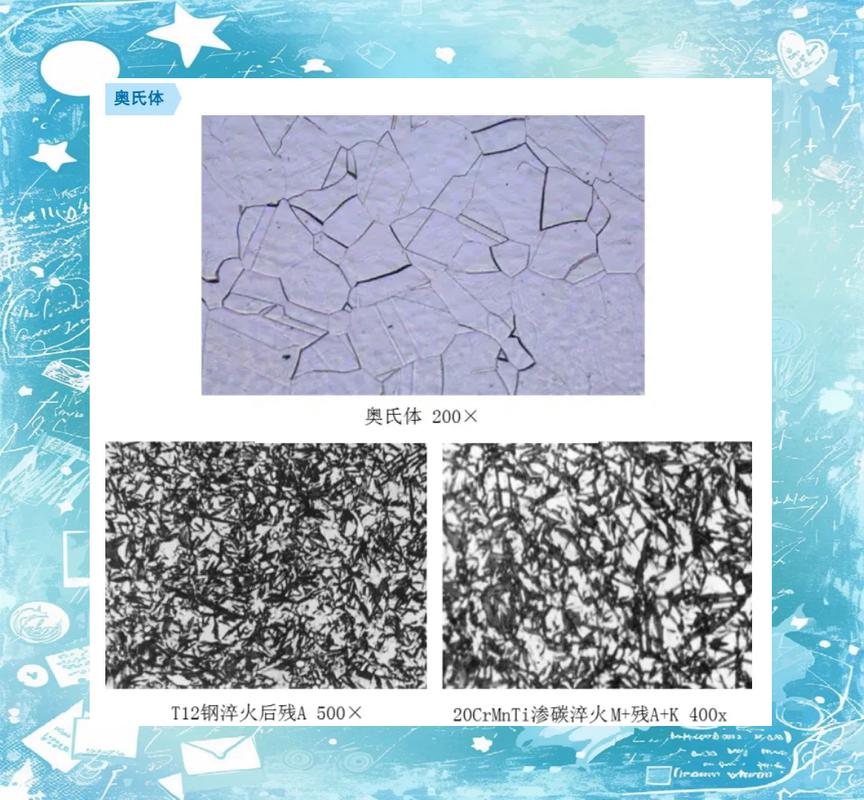
实话讲,偶尔一炉做对了,性能确实比渗碳好。问题是,你批量生产,能保证每炉都控准?我见过最多的,同一炉出来的齿轮,上下层的残余奥氏体含量差了18个百分点,你说怎么用?
低温碳氮共渗的变形优势是偷换概念
都说碳氮共渗温度比渗碳低二三十度,变形肯定小。这话骗骗外行还行。我上个月接了绍兴一个做电动工具输出轴的客户,原来用渗碳,变形稳定在0.015mm以内,听了供应商忽悠改碳氮共渗,说能降到0.01mm以内,结果呢?做出来一半超差,平均变形0.028mm,比原来还大。
你猜为啥?没人给你说,氮会提高钢的淬透性啊。同样的淬冷参数,原来渗碳的心部硬度是HRC30-35,碳氮共渗进去氮,淬透性涨了15%到20%,心部硬度直接干到40以上,内应力涨了一大截,变形能不大吗?对吧?就算变形真的小一点,那也是拿整体强度换的,温度低渗速慢,渗层深度要做到1mm,比渗碳多两个小时,成本根本没降。
量产绕不开的三个无解硬坑
第一个,连续炉生产,只要用氨气,三个月不清炉,炉壁和辊轴上全是碳黑,粘在工件表面,渗不进去碳氮,同一批工件的表层硬度差能到HRC5,磨都磨不均匀。而且清炉一次要停炉两天,产量直接掉一截,哪个老板愿意停?
第二个,氮浓度根本控不住。你氨气流量计哪怕精度到0.01,炉温波动个五度,分解率就差十个百分点,表层氮含量波动就是0.1%以上,氮多了出连续的白亮ε相,硬得离谱但是脆,一受力就剥落,我见过一批自行车飞轮,就是因为这个,骑三个月就打滑报废。
第三个,现在很多厂为了抢单降本,用什么所谓催渗技术,把保温时间砍三分之一,渗层深度倒是够了,碳氮浓度梯度直接变成陡崖,从表层的高碳高氮直接降到心部,过渡区根本没强度,受一次大载荷就断,出了问题还怪材料不行,你找谁说理去?
现在很多人把碳氮共渗吹成下一代渗层强化技术,说能全面替代渗碳。我就一句话:实验室里做出来的性能全是好看的,到了量产线上,氮的稳定性到现在都解决不了,根本就是个花架子。真要是受力的关键零件,别碰。不信你问问干了十年以上的热处理厂长,十个有八个吃过碳氮共渗的亏,只是没人愿意公开说罢了。
