2026-10-05 03:18:57 分类:材料工艺
去年冬天给一家齿轮厂调工艺,整了快一周,终于摸到问题的根。齿根淬火硬度,连续三炉不合格,理化室抛开腐蚀看,渗碳层深度比要求差了0.1mm。
就是这0.1mm,整得全厂停产等。
差0.1mm出问题,你真的懂渗碳要什么吗
很多人对渗碳的理解就是,给低碳钢表面加碳,然后淬火变硬,心部还保持韧性,用来做耐磨件。话是没错,但做起来完全不是一回事。
渗碳要的从来不是“有渗碳层”,是渗碳层刚好落在你要的位置。比如重载齿轮,受力面刚好在齿面下0.5到0.8mm,你渗浅了,磨完齿就把渗碳层磨没了,受力就软;渗深了,心部硬度过高,冲击一来直接断,谁都扛不住。
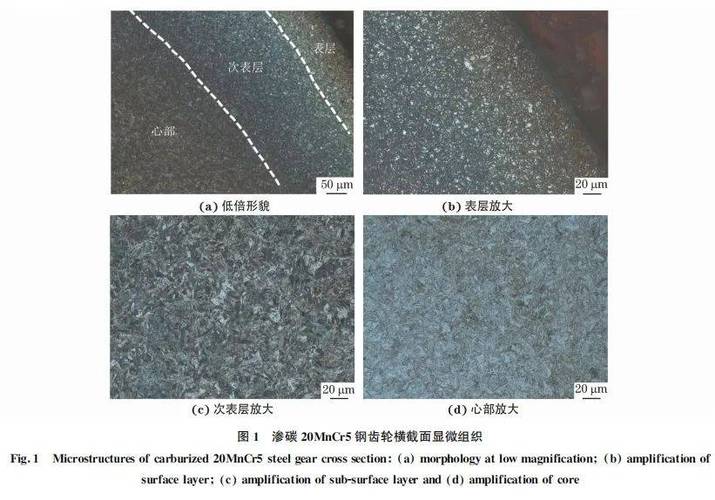 齿轮渗碳层腐蚀后显微观测图
那次的问题,就是磨齿余量留了0.2mm,渗碳层只渗了0.7mm,刚好卡着要求下限,磨完剩0.5mm,刚好比要求的最小值少0.1mm,硬度自然不够。
谁的锅?工艺卡写的是0.8mm,操作工没看错温度时间,问题出在哪?
炉子里看不见的东西,才最影响结果
查了三天,最后查装炉记录,新来的班长为了多产,把原来每盘放12个齿轮改成了14个,齿轮之间的间隙从15mm缩到了8mm。
渗碳靠炉内富碳气氛对流扩散啊,间隙太小,气氛流不进去,工件表面的碳交换跟不上,自然渗得浅。
说实话,百分之八十的渗碳不合格,都不是工艺参数错了,是现场执行走样了。
大家都盯着炉温碳势的曲线,那玩意儿是死的,你炉子里的气氛流没流到每个工件表面,记录仪测不出来。大家都知道碳势要控在0.7%到0.9%,但很少有人注意,工件表面的实际碳浓度,和炉内探头测的碳势,差最多能到0.2%。比如工件进炉前没吹干净氧化皮,那层氧化皮直接挡住碳原子扩散,哪怕炉内碳势拉到1.0%,表面渗进去的碳还是不够。
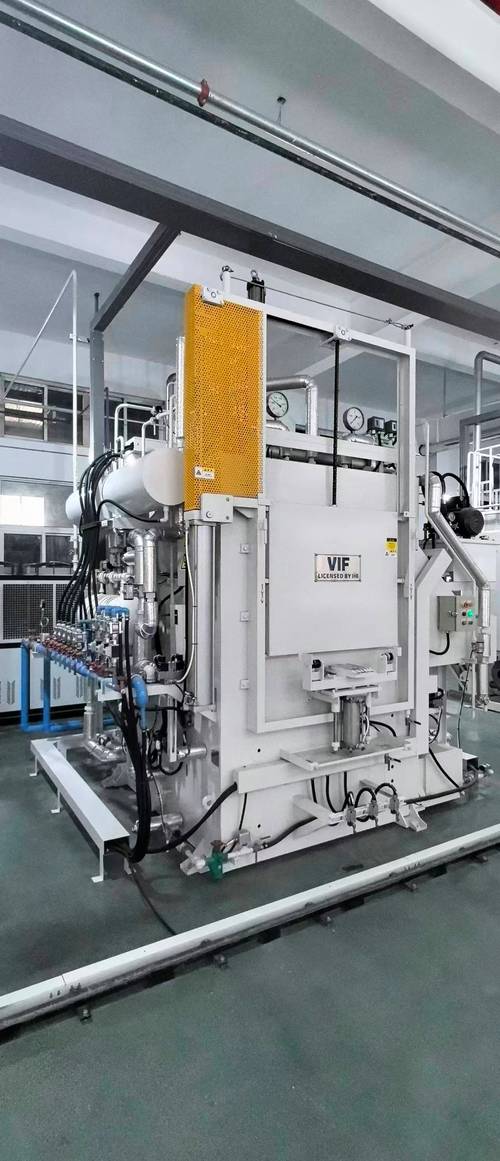 连续渗碳生产线装炉工位实拍图
还有更邪门的,工件表面带了油渍,烧完留下残碳,局部碳浓度突然飙升,后续淬火直接出裂纹,你找谁说理去。
我刚入行的时候,跟着师傅调工艺,师傅说渗碳就是玩“看不见的扩散”,你眼睛看不到碳往哪走,只能靠经验猜,靠结果验证。那时候不信,觉得参数都能测,哪那么玄乎,现在懂了,真的玄。
所有渗碳工艺都有自己的边界
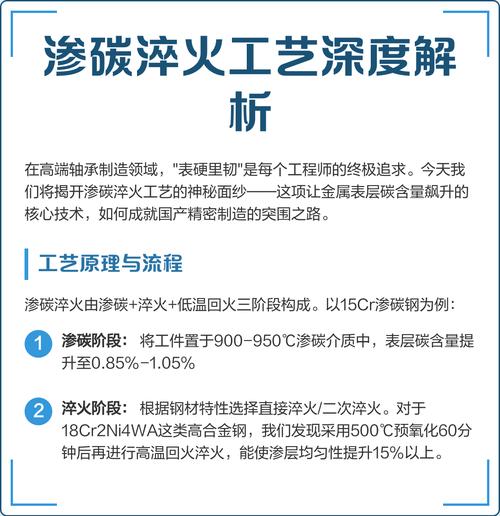 所有渗碳工艺都有自己的边界
现在好多人一提到渗碳就说真空渗碳好,干净,渗层均匀,还环保。我不抬杠,但你拿真空渗碳渗带盲孔的工件试试,盲孔里抽不干净残留空气,富碳气进不去,孔内壁的渗层就是比外面浅一半,根本不合格。
反过来,常规气氛渗碳,只要通气氛的时候把盲孔里的空气赶干净,渗出来反而均匀。
这就是边界,没有绝对好用的工艺,只有合不合适的用法。
还有渗碳后的冷却,很多小厂为了省工序,渗碳完直接淬火,没问题,但要是你碰到渗碳层要求厚,装炉量大,炉冷慢的,渗碳层里会析出网状碳化物,你直接淬,工件脆性翻三倍,一碰就碎。
有人习惯渗碳完缓冷,第二天再重新加热淬火,这个也没问题,但你别把渗碳完的工件露天放着啊,我之前碰到过一批,缓冷放了三天,表面吸了潮,进炉淬火后,表面全是软点,整批报废,那叫一个心疼。
含硫量高的钢不能渗碳,这个是教科书都写的,但很多人不知道,硫不仅阻碍扩散,还会让渗碳层出现大块黑色斑点,你抛开看都吓一跳,还以为是什么严重的组织缺陷,其实就是硫搞的鬼,少个十万八千里的硫含量,结果就完全不一样。
干这行快二十年了,碰过的渗碳报废,没一百也有八十,最大的体会就是,渗碳从来不是照着工艺卡走就能做好的事。你得知道那些参数背后,碳是怎么一点一点往钢里钻的,得知道现场哪些不起眼的小变动,会影响看不见的扩散过程。
差一丝一毫,结果就是天差地别。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗碳:那条看不见的硬度分界线
文章链接:https://yqhljx.com/list_11/3837.html
