2026-10-05 01:18:54 分类:材料工艺
去年三季度收了一批客退品,全是做过阳极氧化的智能门锁铝合金外壳。放了三个多月,原本均匀的磨砂黑面,全都起了雾,手一摸发乌,指甲轻轻刮都能留下印子。客户没说什么,直接退了全款,我们自己拉回厂拆,找问题。所有人都盯着着色工艺找,我翻了三天,最后在封孔槽的参数记录里找到了线头。
氧化层本身就是多孔海绵
很多刚入行的新人,都会搞错阳极氧化的本质。它不是往铝表面镀一层东西,是把铝本身变成氧化铝。电流从铝板和阴极之间打过去,铝表面的铝原子被不断氧化,又被电解液不断溶解刻蚀,最后才长出一层垂直于基体、布满直通微孔的氧化铝层。
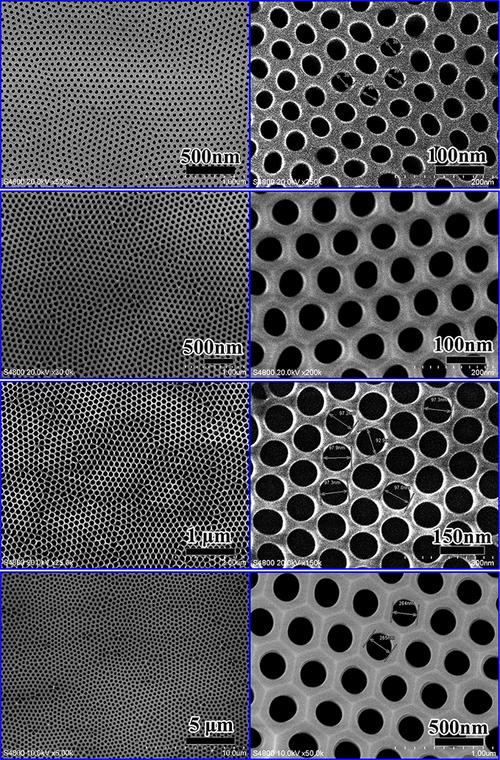 铝阳极氧化多孔氧化层截面电镜图
这些微孔直径也就几十纳米,放大看就是竖起来的蜂窝孔道,直通到铝基体表面。你不封,灰尘、水汽、手上的皮脂汗渍顺着孔就钻进去,不出半年,要么变色,要么起霉点,再好的着色工艺都白搭。
我刚入行那会,为了赶产能,偷偷把封孔时间减了三分之一,以为检测能过就行,结果批量出货三个月,全退了。赔的钱够我开三年工资。现在想起还肉疼。
坑就在这里。绝大多数人把注意力放在氧化、着色上,觉得封孔就是个收尾的小工序,随便做做就行。其实恰恰相反,封孔才是决定阳极氧化件寿命的核心。
常温封孔的温度陷阱
现在大部分量产线都用常温封孔,不用加热,省不少电费。说实话,我之前也觉得,只要槽液浓度对,泡够时间就不会出问题,直到前年夏天踩了大坑。
车间冷水机组坏了,修了三天,那三天槽液温度从25度慢慢飘到了38度,出货急,线不能停,想着温度高点大不了封孔快点,就接着做,出来的产品当时测膜厚、测色差,全合格。出货放了一个月,客户反馈一半的深色件褪色发花。
原因说穿了其实很简单。常温封孔靠的是镍离子和氟离子往微孔里沉,生成不溶的氢氧化物把孔堵上。温度太高,反应速度飙升,镍离子沉得太快,直接把孔口给封死了,微孔里面还空着。而且多余的镍盐会残留在表面,哪怕你水洗多遍,还是有微量残留,遇潮就析出,慢慢就变乌。
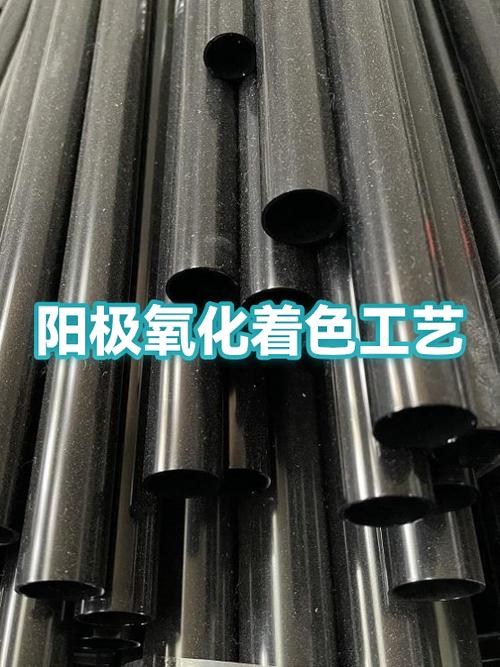 常温阳极氧化封孔槽温度过高变色样品图
我们现在卡的温度是示例18-28度,超出一度都不行,哪怕你十万火急赶着出货,也得等槽液凉下来。别侥幸,我侥幸过,一次赔够了。
不过话说回来,温度太低也不行,低于15度,反应太慢,泡够时间也填不满,一样出问题。封孔就是在这么窄的温度缝里讨生活。
封孔时间的拉锯
 封孔时间的拉锯
温度卡对了,时间也不能乱。很多厂一套参数用到底,10微米的染色膜和50微米的硬质膜封孔时间一样,这不出问题才怪。
时间不够,微孔填不满,水汽照样进。时间太长呢?槽液是弱酸性的,泡久了会把已经长好的氧化层从表面慢慢溶解掉,膜厚降了,硬度也掉,质感还变。我做过测试,估算50微米的硬质阳极氧化膜,封孔时间多10分钟,表面硬度能掉10%左右,原本的哑光面会变亮,完全不符合要求。
我见过更冤的,封孔没问题,水洗错了。封完之后直接丢80度热水里洗,本来封在孔里的可溶性盐遇热析出,全跑到表面,出来一层白白的雾,擦都擦不掉。现在我们做,封孔出来先过常温纯水冲掉残留,再过示例40度的热水泡,慢是慢一点,良率能提快五个点,算下来还是赚的。
其实阳极氧化做久了你就会发现,它没有什么黑科技,也没有什么完美的通用配方,全是卡一个个参数的边界。你碰了边界,就要付出代价,踩过坑,才知道那条线不能越。
上周还有个做户外灯具的朋友找我,说他们的阳极氧化外壳放半年就褪色,问了一圈,夏天车间没装空调,封孔槽温度常年飘在32度以上。改了控温,现在样件放了三个月,还在测,结果没出来。
工程哪来那么多百分之百的标准答案呢?无非是踩过一个又一个坑,把不能走的路记下来而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:阳极氧化:那些试错试出来的封孔边界
文章链接:https://yqhljx.com/list_11/3833.html
