2026-10-12 14:57:16 分类:机械设计
上周改毕设图纸,翻到三份钣金折弯的出错图,错的地方居然和三年前一模一样。
课堂上永远讲不透的回弹量
所有学生都能闭着眼背出回弹的经验公式,提笔算展开,十有八九要错1~2mm。
我一开始也纳闷,公式都给了,V槽参数也标了,怎么还错?直到带了三次实训才想明白,教材给的都是标准状态下的经验值——新刀头、标准V槽、额定压力,真到车间折一次,偏差能比算出来的大一圈。
上个月实训,有个男生做控制箱门板,按教材给的V槽回弹量算的尺寸,折完装锁,孔位偏了2.7mm,锁插不进去,蹲在剪板机旁边啃了半小时面包改图。
说实话,那时候我才反应过来,学校实训车间那三台折弯机,都快十五年了,刀头磨得圆角都快变圆弧形了,回弹量本来就比新刀头大。
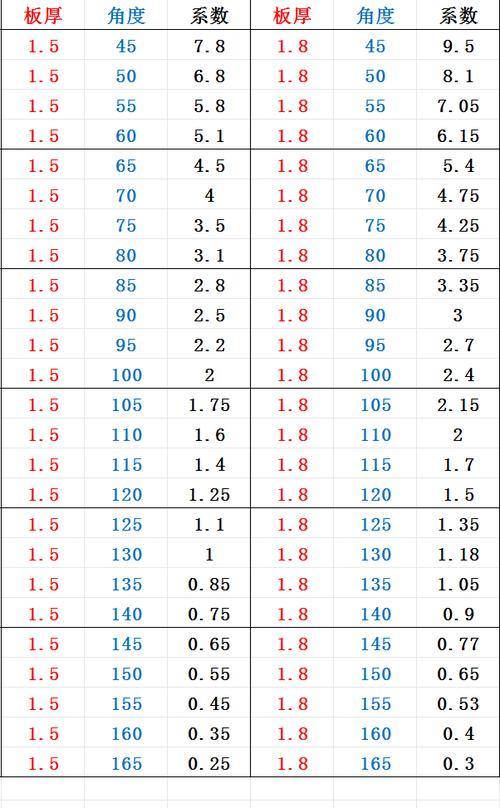 钣金折弯不同磨损程度刀头回弹量对比实测表
我之前上课总拿着PPT讲参数,后来干脆把拆下来的旧刀头、新刀头都搬到教室里,让学生自己摸,自己对比,换不同的刀头算回弹,差个一度半度都是正常的,哪有什么固定不变的数?
真见了实物才懂,为什么老师傅调折弯机要先折个废料试一下,不是不信任公式,是设备本来就不是完美的标准件。
别让学生上来就学自动展开
现在的三维软件太方便了,导入模型点一下“自动展开”,K因子自动给你填好,直接出切割图。学生乐得轻松,我一开始也觉得省时间,直到前年省赛翻了车。
参赛的女生,做一个仪表壳体,有一处压死边,直接用软件默认展开,切完料折完,边口翘出来快1mm,怎么敲都平不了,差一点就没赶上交件。
后来查原因,软件默认的压死边余量,是给1mm冷轧板的,那天用的是1.2mm的热镀锌板,余量根本不对。学生连K因子是根据什么选的都不知道,出了问题只会刷新重新算,根本找不到问题出在哪。
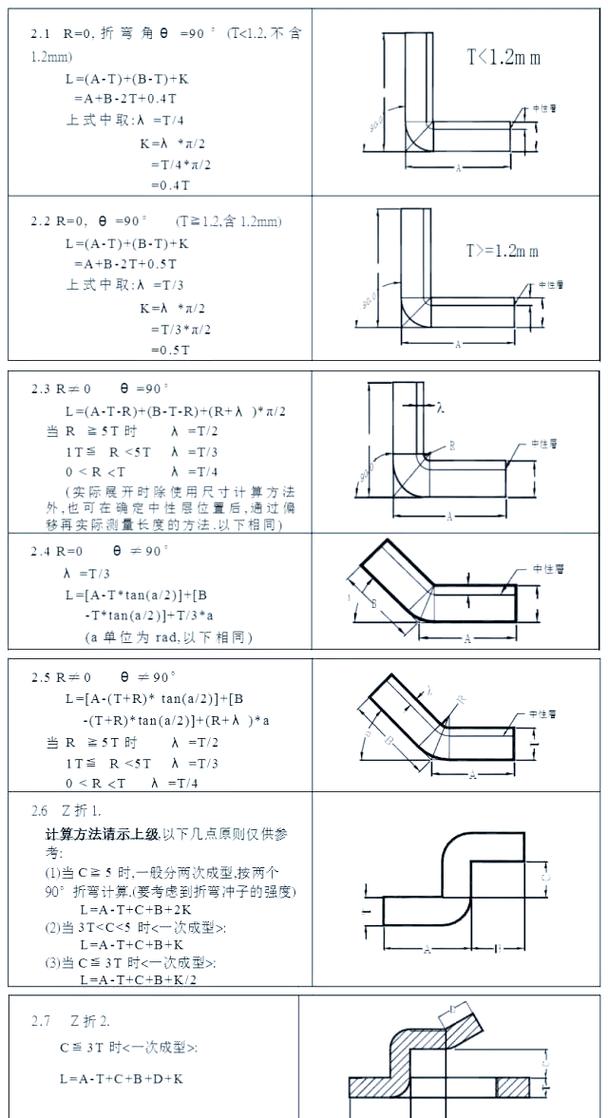 钣金折弯压死边手动余量修正示意图
从那之后我就改了规矩,新生第一次做折弯零件,不许开软件,必须拿尺子铅笔手算展开,算完再和软件结果对比,差一分一厘都要找出原因。哪怕一下午只做一个零件,也比点十次鼠标强。
去年校招,有个毕业的学生给我发消息,说面试的时候,主管当场让他手算一个双折弯零件的展开尺寸,同去的三个应届生只有他算对,直接拿到了offer。你看,会点鼠标哪比得上懂原理管用。
教材没写的,都是踩出来的经验
 教材没写的,都是踩出来的经验
讲折弯顺序,所有教材都写:先折外边,后折内边。对不对?大部分情况是对的,可碰到10cm见方的小接线盒,你先折完两个外边,剩下最后一个内折,折弯机的刀头根本塞不进去啊。
去年有个学生,就是严格按教材写的步骤来,折完三个边,卡在最后一步,整块板废了,重新剪料花了一个半小时,站在工位上脸都红了。
这些细节,哪本教材都不会大篇幅写,都是师傅带徒弟的时候,踩过坑才会告诉你。
折弯前要看板材轧制纹路,顺着纹路折不容易裂,反过来折薄钢板转角容易开裂。厚板折弯前要预压痕,不然转角会鼓包,平整度差很多。激光切完的料边缘要铲掉挂渣,不然折的时候挤得尺寸偏,差个零点几毫米,装配就出问题。
这些哪是公式能列出来的?都是实际做过才知道的小事,偏偏就是这些小事,决定了成品合格不合格。
我现在的教案里,专门留了一块“踩坑记录本”,每次实训或者毕设,学生出了什么错,我都记进去,下次上课就拿出来讲。不是要骂谁笨,是让他们知道,做工艺本来就是这么回事,没有放之四海皆准的死规则,你得跟着实际情况调。
不过话说回来,现在很多教学都追求标准化,恨不得把每一步都卡死,学生只要按步骤走就能拿高分,真到工厂里,碰到一台用了十年的旧折弯机,换过非标准刀头,直接就懵了,不知道该调哪个参数。
昨天整理教案,又加了一条新的:就是昨天学生碰的问题,拉丝不锈钢折弯,要在刀头上贴保护膜,不然会刮花表面,之前我也没提过,现在加上。
就这样,错一次,记一笔,慢慢就全了。工艺这东西,本来就是这么学的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生画完折弯图就错?我的三次折弯工艺备课调整笔记
文章链接:https://yqhljx.com/list_9/4247.html
