2026-10-12 12:07:12 分类:机械设计
上周三的冲压实训课,又收上来一堆废件。
一半裂在直壁段,另一半皱得能当瓦楞纸用。
这种场景,我每年都见。
背会了公式,还是拉不出合格件
学生来问问题,张口就是“我算的拉深系数符合要求啊,怎么就废了”。没错,试卷上他们能满分写出拉深系数的定义,能准确查出不同料厚的极限数值,甚至能背出起皱拉裂的原因,可一动手就乱了套。
说实话,这不怪学生。怪我之前教的不对。我们总把参数从实际场景里抽出来,做成冷冰冰的表格和公式,让学生背,学生自然把极限拉深系数当圣经,觉得只要符合范围就一定能成。
哪里是这么回事。
上次有个学生,算出来总拉深系数是0.52,查手册极限是0.5,拍着胸脯说肯定没问题,结果一压,从口部裂到凸模圆角。找我过来瞧,我问他压边力调了多少,他说手册给的范围是2-3MPa,我取的2.5啊,有什么错?
就错在这2.5。他用的薄板料,本身公差就偏负0.05mm,变形区抗力本来就小,压边力大了十分之一,直接把料卡死,拉的时候可不就扯断了。
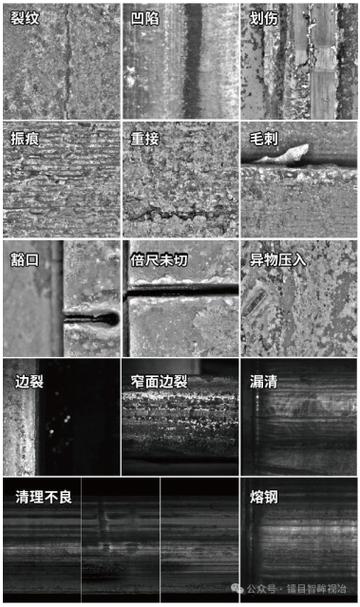 低碳钢薄板拉深起皱拉裂缺陷实物图
我让他把压边力松半圈再试,出来就合格了。他站在压机旁边愣了好久,说原来公式没骗人,是我没懂公式背后的前提。
对,所有的工艺参数,从来都是带前提的。离开料厚公差、压边方式、模具间隙谈参数,都是瞎扯。
先拉废三张,再讲公式
五六年前我就改了教学顺序。原来上课先讲定义、原理、公式,做两道习题就下课。现在倒过来,上课先把人拉到实验室,每人发三块0.8mm的SPCC板,自己查手册调参数,自己压,压出来是什么就是什么。
拉废了,自己拿起来摸,摸开裂的断口,摸起皱的波纹,摸凸模圆角的拉伤痕迹,摸完了再坐回教室讲,哪块是变形区,哪块是传力区,哪里受拉哪里受压,拉裂是哪的应力太大,起皱是哪失稳了。
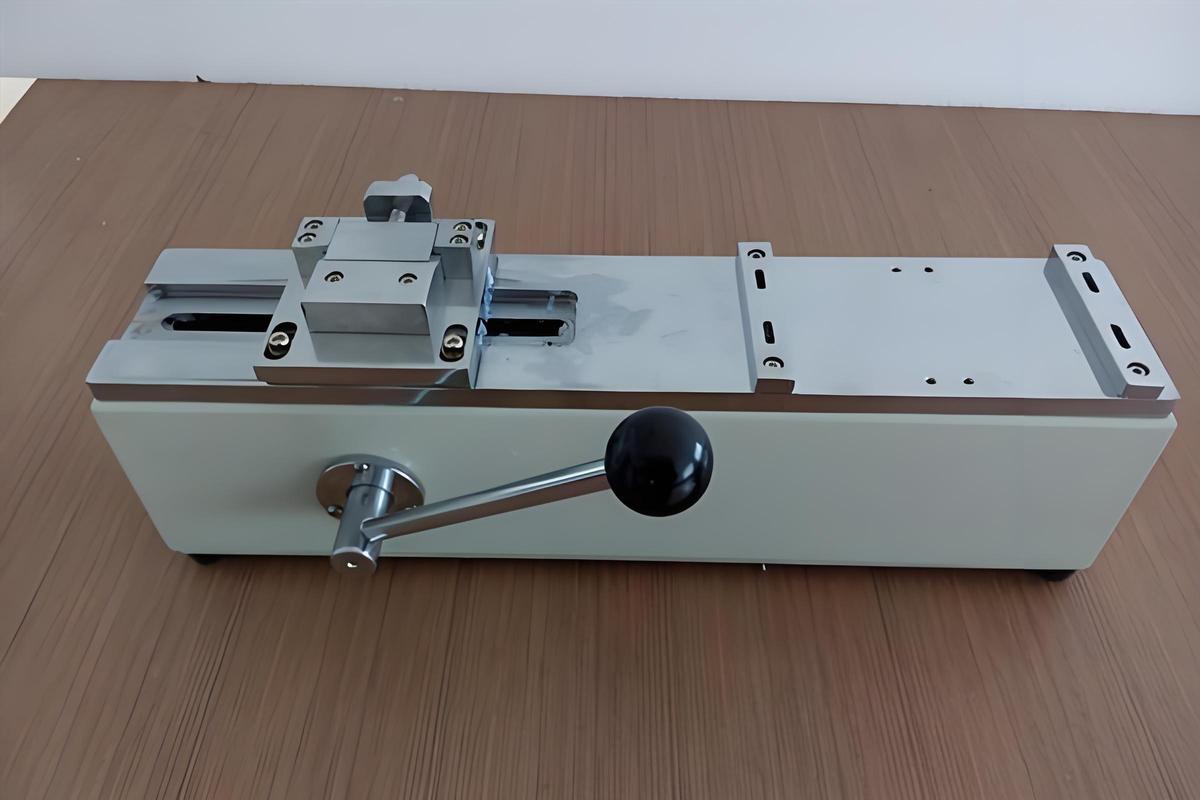 高校机械实验室小型手动拉深试验装置实拍
一开始我也心疼材料,找系里批经费的时候还捏着一把汗,后来算下来,一个班二十组,一组三张料,成本也就几百块,比讲两节课学生听不懂,最后实训全废了强。
有个往届的学生,毕业两年回学校看我,说当年第一次拉废三块料的时候差点退学,现在到厂里做冲压工艺,试模的时候比同批进的新人稳太多,因为该踩的坑大学就踩过了。
我听了特别欣慰。本来教机械设计,就不是教你背公式考高分,是教你懂材料,懂变形,懂手上的力该往哪放。
不过话说回来,也不是所有学校都有这个条件开实训,那至少也要拿一堆废件给学生传着看,摸一遍比看十张PPT管用。
教材没说透的那些取舍
 教材没说透的那些取舍
教的时间久了,我越来越觉得,拉深这玩意,就是工程设计最好的缩影。所有教材只讲技术对错,从来不讲设计里的取舍,可实际做项目,哪有那么多完美的方案。
我上课会问学生,同一个零件,一次拉成的模具成本比两次拉成高三成,批量一万件,你选哪个?全班一半人说选一次拉成,因为教材说能一次就不要两次,另一半说选两次,能省成本。
其实没有标准答案。如果客户要求交货急,两次拉成多一道工序,耽误时间,可能反而亏了。如果客户卡成本卡的死,那多一道工序的成本也比模具成本低,那就选两次。
这就是工程的取舍,从来没有绝对的对和错,只看你要满足什么要求。
还有起皱,很多学生一看到容易起皱,上来就加拉深肋,不管零件多大。其实要是你拉的是机箱内的支撑件,后面还要切边整形,口部那点小起皱根本不影响使用,干嘛加大压边力,白白降低凸模的寿命,还多出来拉深肋的加工成本?
我自己之前在厂子里干过,知道有时候为了赶订单,模具稍微差一点,调调压边力就能凑合用,不用重新开模,这不叫偷工减料,这叫对项目负责。
当然,该守的底线还是要守,受力件的关键尺寸,裕度该留就得留,不能瞎凑活。只是要告诉学生,别死磕教材上的标准流程,实际生产里,永远有变量,永远有妥协。
我每次课最后都会留一个问题:如果你要拉一个100mm深的圆筒,手上现成的凸模比设计尺寸大了0.2mm,料厚刚好1mm,赶批量来不及换凸模,你怎么办?
有人说改凹模,有人说凑活用,其实还有个法子,把压边力调大五个百分点,拉深完成后回弹刚好把尺寸收回来,刚好符合要求。当然,这只适合小批量,大批量还是得换模,寿命差太多。
说白了,拉深哪是什么高深的学问,就是你亲手拉废几十件,摸过几十件废件的纹路,就懂了。别迷信软件模拟,别迷信手册参数,变形是材料的事,你得跟材料打过交道,才懂它。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拉深:我在课上陪学生踩过的那些坑
文章链接:https://yqhljx.com/list_9/4241.html
