摘要:针对钛合金、高温合金等难变形材料的复杂构件成形难题,本文结合实际工程评审和工艺开发经验,分析等温锻造的核心优势、模具选型要点和常见工程陷阱,给一线中级工程师提供可落地的参考。
为什么普通锻造搞不定高端难变形构件?
上次给某航天院所做钛合金整体叶盘的工艺评审,翻了三版开模方案,全栽在变形均匀性和力学性能上。普通热锻的问题,说穿了就是温度掉得太快。
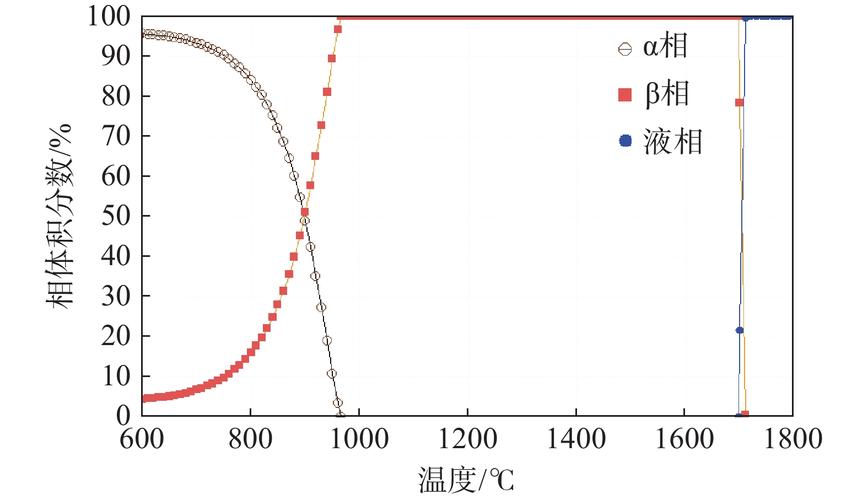
锻坯刚从加热炉拿出来,一接触温度低得多的模具,表面温度一分钟就能掉100℃以上。拿常用的TC4钛合金来说,变形抗力会从不到50MPa直接飙升到200MPa以上,越往边角位置,温度降得越快,抗力越高,越难填充满模腔。尤其是大尺寸复杂截面的整体承力构件,普通开式模锻不仅加工余量大得离谱,还经常出现晶粒大小不均,局部性能根本达不到GJB 2507-95 航空钛合金模锻件规范的要求。
我前两年碰过一家民营锻造厂,为了满足某燃气轮机轮盘的性能要求,反复镦拔了五次,材料成本翻了三倍,最后探伤还是查出了内部微裂纹。太冤了。
等温锻造的核心优势:全程把温度稳在变形窗口期
说白了,等温锻造和普通锻造的区别,就是把模具也加热到和坯料几乎相同的变形温度,整个变形过程中,整个坯料的温度波动控制在±15℃以内,这是行业通用的控制红线。
温度稳了,钛合金、高温合金这些材料就能一直保持低变形抗力的超塑性状态,应变速率降到足够低,变形均匀性直接上一个台阶,还能得到细化均匀的晶粒,力学性能的一致性比普通模锻好太多。我之前做过同批次TC11钛合金坯料的对比试验,普通模锻出来叶盘不同位置的抗拉强度波动能到80MPa,等温锻造出来的波动不到20MPa。对于长期工作在高温高速环境下的承力构件来说,这个波动差直接决定了构件的服役寿命。
不过话说回来,好东西也有代价。模具要在800℃到1000℃的高温下,承受几个小时的压力,普通的H13热作模具钢根本扛不住,用不了三件就会发生蠕变变形,模腔公差超差。一般中小构件用3Cr2W8V就够,大尺寸高温度要求的,必须上镍基高温合金模具,成本一下子就上去了。之前有个小厂为了省成本,偷换了H13模具,锻了三件模具就歪了,十几万的钛合金坯料全废了,这个亏吃的,我现在还记得。
一线做工艺最容易踩的几个坑
很多新手工程师拿到文献的参数就直接用,十有八九要出问题,我踩过的坑比你看过的标准都多,挑几个最常见的说。
第一个坑,坯料保温时间不够。很多人只盯着模具温度够不够,忘了大尺寸坯料的热透需要时间。我之前碰到过一块150mm厚的TC4坯料,只保温了2小时,中心温度比表面低了40多度,锻出来中心晶粒粗大,力学性能直接不合格。按照GB/T 19074-2018 锻件加热规范的要求,每100mm厚度的坯料,保温时间不能少于4小时,急不得。
第二个坑,锁模力预留量不够。很多人觉得等温锻造变形抗力低,锁模力按计算值选就行,不对,等温锻造的变形过程长,从几分钟到十几分钟不等,液压设备都会有保压泄漏,锁模力会慢慢掉,所以一定要比理论计算值放大30%以上,不然容易开模飞边,甚至出安全事故。
第三个坑,脱模剂选错。高温下普通的石墨脱模剂,要么粘模,要么碳残留渗入工件表面,钛合金特别容易吸碳脆化,影响力学性能。正确的选型是玻璃基脱模剂,或者氮化硼基复合脱模剂,就这么个小事,我见过整批二十多件构件全部返工,太可惜了。
说实话,现在国内做高端构件的需求涨得很快,很多厂刚上等温锻造的线,就是照着手册抄参数,不结合自己的设备实际调整,出问题的太多了。
等温锻造不是什么玄乎的新工艺,但是要把它用好,核心就是抓住温度稳、速率准、选型对这几个关键点,避开那些工程上常见的坑,就能发挥它的优势,做出性能达标的高端构件。
