很多有三五年经验的机械工程师,提起钣金展开都觉得这事儿简单——软件点一下自动生成,拖出去下料就行。直到第一批料折完尺寸不对,堆在车间当废铁卖的时候,才发现这里面的水比你想的深多了。
自动展开为什么总是错?错在你拿默认参数当圣经
前年车间出过一次事。一批出口的医疗设备机箱,一共120套,1.2mm 304不锈钢,设计师直接用三维软件默认的K因子0.45生成展开,下料激光切完折弯,做完之后所有机箱的内尺寸都小了0.6mm,卡扣卡不进面板,整批报废,损失十几万。
很多人到这时候都怪软件不行,其实是你根本没搞懂K因子到底是什么。
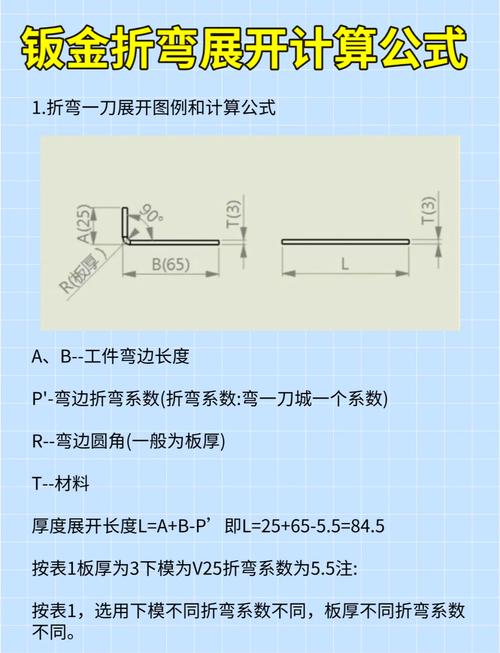
K因子的定义很简单:折弯时中性层到钣金内表面的距离,除以钣金料厚t,得到的值就是K。中性层不会拉伸也不会压缩,展开长度全靠中性层算。
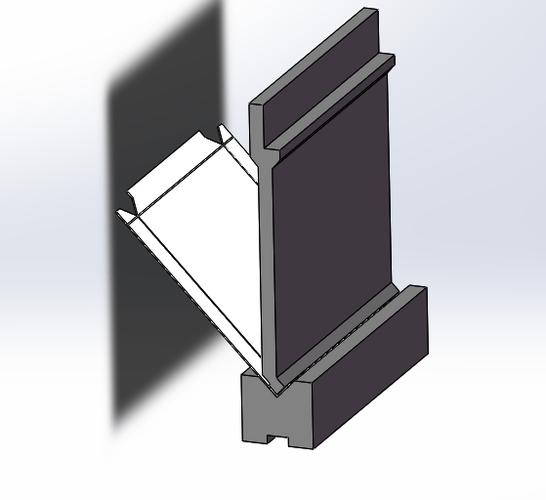
问题就出在,K从来不是定值。
不同的折弯R角、不同的料厚、不同的折弯方式、甚至不同的下模开口宽度,K都不一样。业内常用的GB/T 13914-2013 冲压件尺寸公差其实早就给了不同工况下的推荐K值范围,比如当内R等于料厚的时候,低碳钢的K在0.42-0.45之间,当内R小于0.5倍料厚的时候,K要降到0.3-0.35之间。你全都拿0.45算,能不出错吗?
说实话,我见过十年的老设计师都犯这个错。懒嘛,反正软件自动算,改参数多麻烦。
特殊结构的展开技巧,全是踩坑踩出来的经验
简单的L弯、Z弯,就算K差一点,误差也不大,一般都能接受。碰到带段差、抽芽、翻边的复杂结构,差一点就是报废。
就说常用的段差结构吧——很多钣金机箱为了装面板,都会折一个2-10mm的段差,两个相邻折弯挨在一起。很多人的算法是:两个直边长度加起来,减去两个料厚,直接出展开。
我告诉你,这么算出来的展开,折完总长度一定偏短。少了多少?0.2倍料厚。因为两个折弯的中性层偏移在段差位置重叠了,相当于多算了一次伸长量,必须多减一次。我最早改了三批试料才摸出这个规律,说出去很多人都不信,你自己折一次就知道。
还有抽芽孔,就是压铆螺钉用的拉伸抽芽,很多人展开的时候直接按成品底孔钻孔,结果抽完牙之后孔直径小了0.1-0.2mm,螺钉拧不进去。为啥?抽芽是拉伸工艺,拉伸的时候孔会收缩,展开的时候你得把底孔放大0.1倍料厚,这个规范里不会写得这么细,全靠经验攒。
不过话说回来,就算公式对了,也要看你厂的折弯机是什么工况,老机器间隙大,新机器压力足,参数都得微调,没有放之四海而皆准的数。
下料前的三步验证,能帮你省几十万废料钱
我现在出任何钣金展开图,下料前都要走三步,从来没出过大错。
第一步,同料厚边角料试折。不要赶工期嫌麻烦,剪一块手掌大的边角,按你的展开折一刀,量一下实际尺寸,差多少调K因子,分分钟的事,比切完几十块料报废强。
第二步,检查尖角处理。很多展开出来锐角小于30度,激光切完尖角那里直接崩边,砂纸磨都磨不齐,只要尖角高度超过一半料厚,直接在尖顶加一个R0.2-R0.5的小切角,不影响装配,还不崩边,省得后期处理浪费时间。
第三步,核对回弹余量。304不锈钢和冷轧钢回弹差远了去了,1mm厚的304,折90度回弹能到1度,要是你做的是配合要求高的结构,展开对了角度不对,照样废。提前跟折弯师傅说清楚,调整压力,或者把展开角度多留1度,出来刚好90度。
哦对了,超过两米的大钣金件一定要记得放余量,焊接组装的时候热变形收缩,一般放0.1%的伸长量就够,我早年做一个户外机柜的后背板,刚好两米四,没放余量,焊完收缩了2.3mm,装不上框架,重新下料等了一周,工期罚款交了三万,那滋味,现在想起来都肉疼。
其实钣金这行,就是差之毫厘谬以千里,你差个零点几毫米,到最后就是装不上的大问题。
工具越来越先进,大家越来越依赖软件自动出图,反而把最基本的工艺验证丢了。软件能给你算尺寸,算不了你车间机床的间隙,算不了材料的批次差异,更算不了折弯师傅的操作习惯。
多摸两次料,多折两次试片,比什么都强。
