很多做机械设计的朋友,都觉得压缩弹簧是最没技术含量的标准件,随便对着样本选一个就行。我做了快二十年设计,见过大小十多个项目因为压缩弹簧出问题返工,亏几十万的都有。今天就把这些年踩过的坑,攒下来的经验整理出来,都是教科书上写得含糊,实际要人命的东西。
别拿选型不当小事,刚度错了全机返工
去年接的一条新能源电池顶盖分拣线。顶料机构出问题了。一开始选弹簧的时候,照着样本算刚度,怎么算都对,装上去试了三次,不到一千次循环就软了。顶料高度掉了快一毫米,直接卡料,整条线停在那里,车间主任脸都绿了。
很多人选型只看自由长度、外径、额定载荷,忽略屈服强度的预压修正。GB/T 1239.2-2009里其实写得很清楚,压缩弹簧的最大工作应力不能超过许用切应力的80%,长期循环工作的还要再打九折。
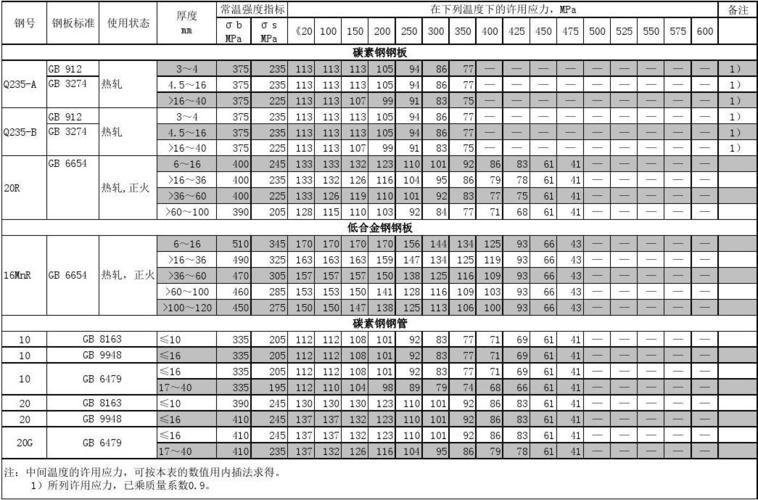
那次的坑就是,我们算预压量取了15%,但是弹簧的并圈高度实际比厂商给的参数大了0.3mm,预压应力直接超了许用值,跑一周就发生蠕变。说实话,蠕变这个事,很多做了三五年设计的工程师都不当回事对吧?赶项目的时候,填完参数就往下走,谁会去抠那零点几毫米的差?
最后结果就是,全部拆下来换弹簧,耽误交付赔了小十万。说出来都是泪。
安装空间受限的时候,绕不开的应力集中问题
现在设备都追求紧凑,压缩弹簧大多要塞在孔或者槽里,很多人在间隙设计上直接踩坑。间隙留大了,弹簧受力容易偏心弯曲,没多久就从端头断了。留小了,磨完支承圈的毛刺会卡在内壁,摩擦力飙升,实际载荷飘得离谱,你算出来的刚度根本不作数。
我之前做一款手持液压钳,压缩弹簧装在手柄的内孔里,一开始图省空间,间隙只留了0.5mm。打了五百次压,弹簧直接卡在孔里动不了,拆下来看,簧圈侧面磨得全是沟,都磨变色了。
正确的间隙怎么算?按照德国VDI 2230标准,压缩弹簧外径小于20mm的时候,径向间隙至少留0.1倍外径;外径大于50mm的,留0.05倍就够。而且两端支承圈必须磨平,磨平深度要达到簧丝直径的1/4~1/3,这个是很多小厂商会偷工减料的地方,磨个意思就交货,装上就出问题。
不过话说回来,如果你真的空间卡死了,留不出足够间隙怎么办?我试过给弹簧表面镀四氟,既减小摩擦,又能防腐蚀,试过一批一万次循环都没出问题,就是单个成本涨了一块多钱,批量上万的话要好好权衡,对吧?还有偏心受力的场景,别省那几毫米的空间加根导向杆,能解决80%的断簧问题,这个经验我随便说出来,很多人得花几万块踩坑才懂。
材料选型的隐形坑,不是越贵越好
现在很多人一遇到弹簧断,就直接换不锈钢、换进口琴钢丝,觉得贵的就是好的,其实根本没必要。比如说,工作温度在120℃以下的普通场合,用国产65Mn就够了,只要热处理到位,寿命比没做回火的进口琴钢丝还长。
我之前遇到过一个客户,拿了一批号称进口材质的压缩弹簧,不到一万次就整批断了,拿去做光谱分析,材质确实是对的,但是厂商根本没做去应力回火,残留了一大半的拉应力,不断才怪。
GB/T 24589-2009里分的很清楚,一类弹簧是承受变载荷循环次数超过10^6次的,才需要用硅锰钢或者铬钒钢;二类是10^5到10^6次,用65Mn或者优质琴钢丝就行;三类是少于10^5次的静载荷场合,普通碳素钢都能用。很多人上来就选最高等级的材料,成本翻了两三倍,其实根本用不到那个性能,完全是浪费钱。
还有一个常见误区,就是觉得不锈钢弹簧耐腐蚀,什么场合都用。304不锈钢的许用切应力比淬火热处理的65Mn低20%以上,同尺寸换上去,刚度直接不够,还更容易断,很多人不知道这个,踩坑的一堆。对了,电镀的弹簧一定要要求加工厂做去氢处理,不然放半年自己就断了,这个细节90%的设计师不会写在技术要求里,出了问题都找不到原因。
压缩弹簧看起来简单,画个示意图就能标注,找个厂商就能做。但就是这种大家都不放在心上的零件,偏偏最容易出致命问题。参数差0.1毫米,材料少一道热处理,间隙多留0.2毫米,最后可能就是整条线停机,几十万的损失。干机械这么久,最大的体会就是,越是简单的零件,越要抠细节。没什么丢人的,多踩几个坑就懂了。
