2026-09-28 13:32:51 分类:机械设计
上周带大四学生做减速器输出轴的公差验证实验,一组学生围在圆度仪旁吵得面红耳赤。同一个零件,拆下来夹三次,测出的端面圆跳动差了快两个丝。没人说得清这差是哪来的,有人说零件加工歪了,有人说仪器坏了,最后都抬头盯着我要答案。
这场景太熟悉了。不止学生,刚工作两三年的设计员也常卡在这一步。
别盯着产品找问题,先翻测量的账
绝大多数人碰到数据不一致,第一反应都是零件出问题了,从来没回头看自己的测量过程。
我刚进工厂实习的时候,跟着老工长磨主轴,也干过同样的事。当时连续测出三个不一样的锥度,我跟工长说砂轮该修了,工长过来捏了捏我夹零件的锁紧杆,松了半圈再测,数据直接平了。
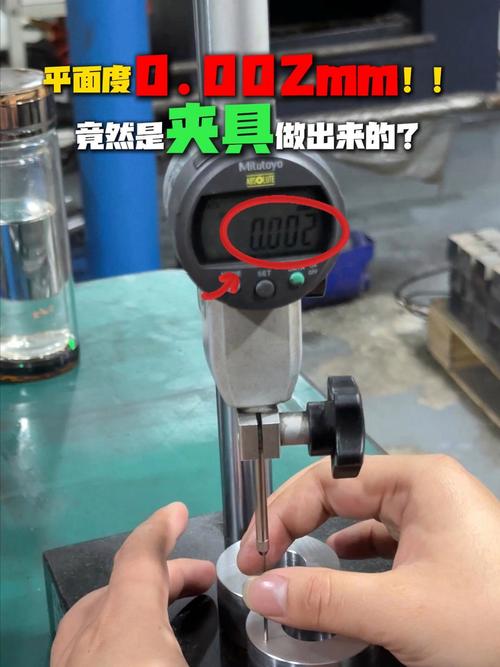 机械零件夹紧力测量误差对比图
说实话,这个坑90%的新手都避不开。学公差的时候,课本上只给了你标称尺寸和偏差,从来没告诉你,测量系统本身就是最大的波动源。夹装力度差一扣,室温差三度,测头接触角度偏两度,甚至你测量的时候手按在机台上晃了一下,误差都能飘出好几个微米。
上次那组学生最后排查出来,就是每次夹零件的时候,有人习惯把台钳拧死,有人怕夹坏零件留了松量,就这一点差别,直接带出了0.017mm的跳动差。
质量波动研判的第一步,从来不是画控制图算CpK,先把测量端的异常筛干净,再谈零件本身的问题。很多人上来就拿生产数据分析,最后折腾大半天,结论错得离谱,问题就出在这第一步就走歪了。
把波动拆成两类,别混在一起熬
筛完测量的问题,接下来就是拆数据。我见过太多学生,把同一批零件的所有数据扔到一张图里,看着满屏上下飘的点,直接傻了眼,根本找不出规律。
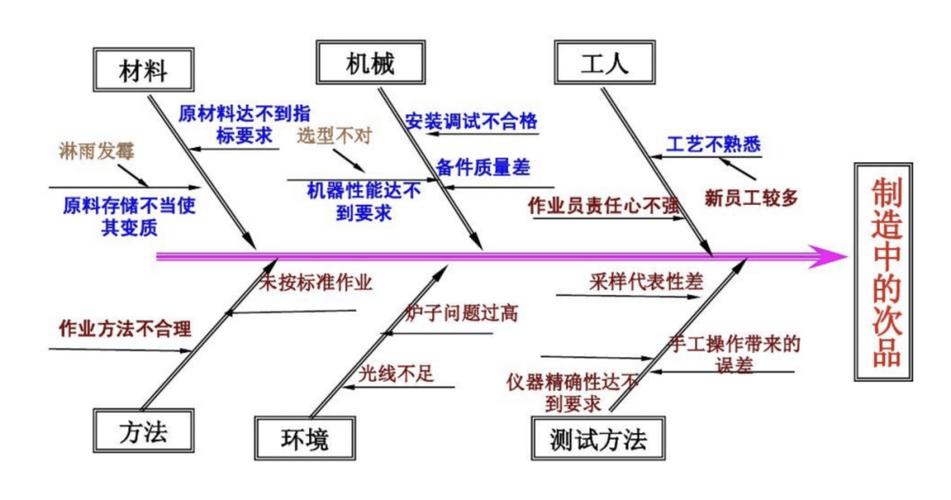 机械加工质量波动源分层鱼骨图
核心问题就是不会分层。加工过程里的波动本来就是两类,一类是跟着流程走的、可预判的,一类是突发的、不可预判的,你混在一起,当然什么都看不出来。
同一批轴,换没换刀?走刀路线改没改?棒料是不是同一炉出来的?机床当天停过几次?这些都是明摆着的影响因子,你得先把这些已知的分层拎出来,再看剩下的数据。
不过话说回来,现在很多课教质量管理,上来就甩公式讲原理,根本不教怎么结合实际生产拆波动。学生学了一肚子理论,拿到现场的乱数,根本不知道从哪下手。
还是上次那个减速器的实验,筛完测量误差后,数据还是飘,学生又懵了。我提醒他们,你们这批轴是前天铣床分两班加工的,夜班机床走刀量比白班大两丝,要不要把两班的分开摆?分开之后,一下子就清晰了,夜班的尺寸整体偏下差,波动都在自己的范围内,剩下只有一个点飘出了边界,那才是真的异常件——后来查出来是夜班工人装夹的时候掉了个铁屑在夹具夹缝里。
分层拆波才是研判的核心,算法只是工具。你得先摸清楚生产流程里的每一个变量,把能拆分的都拆分了,剩下的异常才是真问题。
别盯着消灭波动,要找波动的边界
 别盯着消灭波动,要找波动的边界
最后说个很多人绕不出来的误区。很多学设计的,总觉得质量波动就是坏事,我得把波动控制到越小越好,定公差的时候往死里收,结果到了加工场,合格率低到没法看,成本翻着跟头往上涨,还觉得是加工不行,不是自己设计的问题。
前两年帮一个本地小厂改设计,他们做新能源汽车的充电枪支架,原来设计定的内孔同轴度0.02mm,加工合格率不到55%,报废一大堆。我帮他们做波动研判,拆完所有影响因子,再测装车后的实际间隙,发现只要同轴度不超过0.08mm,根本不影响插拔,寿命测试也完全过关。最后把公差放宽,合格率直接跳到97%,单件成本降了快一块钱,一个月十几万的产量,省出十几万纯利润。
对吧?质量波动本身就不可能消灭,只要是批量生产,就一定有波动。质量波动研判的终极目的,不是帮你消灭所有波动,是帮你搞清楚,哪些波动是会影响产品功能的,哪些是完全可以接受的,你的设计能守住的边界到底在哪。
我现在上课改设计作业,第一件事不是看你尺寸标得对不对,是问你,你定这个公差,去车间看过同类型机床加工的实际波动范围吗?你知不知道你定的这个公差,加工出来一百件能合格几件?
原来我刚当老师的时候,也跟课本走,只教怎么查表选公差,怎么算配合,从来没提过波动边界的事。直到有个毕业两年的学生回来找我喝酒,说他刚上班第一个项目,就是因为公差定得太严,被车间主任骂了整整一周,差点丢了项目,我才把这块内容加到了教学里。
机械这行,从来没有绝对完美的尺寸,都是在实际的波动里找平衡。你能摸清楚波动从哪来,能接受多大的波动,比你背会一百个公差公式都有用。
昨天改作业,又看到一组学生把测量波动当成了加工异常,随手把这些记下来,下次上课刚好当例子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间测了三次数据都不一样,质量波动研判到底卡在哪?
文章链接:https://yqhljx.com/list_9/3498.html
